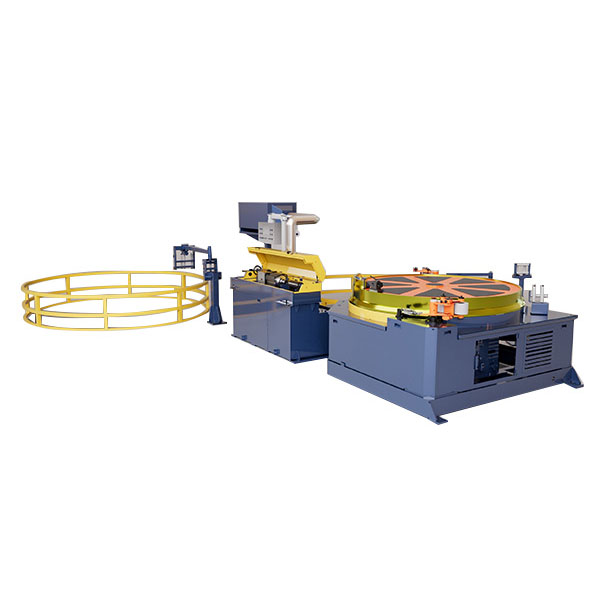
FangRongaMaszyna do ciągnienia na zimno typu gąsienicowegowykorzystuje nieskończony tor do ciągłego chwytania i ciągnięcia materiału. W przeciwieństwie do konwencjonalnego stołu ciągnącego, który opiera się na wózku poruszającym się tam i z powrotem, system gąsienicowy utrzymuje kontakt z przedmiotem obrabianym w całej strefie ciągnięcia. Dzięki temu szczególnie nadaje się dodługie kręgi, ciągły materiał i wyższe prędkości ciągnienia.
Ciągły chwyt dla długich materiałów
Robot nie musi zwalniać materiału i cofać wózka po każdym pociągnięciu. Wiele par cylindrów dociska odporne na zużycie podkładki gumowe do przedmiotu obrabianego, tworząc długą powierzchnię styku podczas ciągnięcia. Hydrauliczne naprężenie gąsienic utrzymuje ciśnienie chwytania na stosunkowo stabilnym poziomie podczas przejścia materiału przez maszynę, co pomaga ograniczyć poślizg i nierówne podawanie.
Takie rozwiązanie jest przydatne, gdy produkcja obejmuje długie odcinki drutu, rurki lub taśmy, a przerwa w pracy konwencjonalnego stołu ciągnącego posuwisto-zwrotnego ograniczyłaby wydajność. Jest to szczególnie istotne dladrut elektryczny, drut spawalniczy i rurki ekranujące kable, where continuous feeding is more valuable than the flexibility of processing individual short bars.
Główną zaletą jest ciągłe rysowanie.System gąsienicowy jest najbardziej przydatny, gdy przychodzący materiał może być podawany w sposób ciągły, a dalszy proces może również dotrzymywać kroku prędkości ciągnienia. W przypadku krótkich prętów lub częstych zmian rozmiaru bardziej praktyczny może być konwencjonalny stół ciągnący lub hydrauliczny.
FR-16, FR-25 i FR-38
Trzy modele gąsienic obejmują średnice materiałów od około φ5 do φ40 mm, przy sile uciągu wynoszącej10–50 kNi maksymalne prędkości ciągnienia około 80–100 m/min. Moc silnika głównego waha się od 15kW do 37kW.
FR-16Materiał φ5–16 mm
Siła uciągu 10 kN
Silnik 15kW
FR-25Materiał φ10–25 mm
Siła uciągu 30 kN
Silnik 22kW
FR-38Materiał φ10–40mm
Siła uciągu 50 kN
Silnik 37kW
TheFR-16wykorzystuje 8 par cylindrów, szerokość gąsienicy 80 mm i długość styku 1800 mm. TheFR-25wykorzystuje 10 par cylindrów, rozstaw kół 100 mm i długość styku 2500 mm. W przypadku większych materiałów,FR-38wykorzystuje 12 par cylindrów, szerokość gąsienicy 120 mm i długość styku 3500 mm.
| Model |
Średnica materiału |
Siła ciągnąca |
Główny silnik |
Pary cylindrów |
Długość kontaktu |
| FR-16 |
φ5–16 mm |
10 kN |
15kW |
8 par |
1800mm |
| FR-25 |
φ10–25 mm |
30 kN |
22kW |
10 par |
2500mm |
| FR-38 |
φ10–40 mm |
50 kN |
37 kW |
12 par |
3500 mm |
Rysunek gąsienicowy kontra łańcuchowy
| Przedmiot |
Rysunek typu gąsienicowego |
Łańcuch ściągający |
| Podawanie materiału |
Ciągły |
Przerywany |
| Metoda ciągnięcia |
Ciągła przyczepność toru |
Ruchomy wózek i łańcuch |
| Odpowiedni materiał |
Długie cewki, drut, rura ciągła |
Pręty, rury i odcinki cięte |
| Szybkość rysowania |
Do około 80–100 m/min |
Zależy od maszyny i procesu |
| Charakter produkcyjny |
Szybka produkcja ciągła |
Elastyczna produkcja seryjna |
| Najlepiej stosować, kiedy |
Wymagane jest ciągłe podawanie i wysoka wydajność |
Stosowane są różne rozmiary, krótkie pręty lub większe siły ciągnące |
Robot gąsienicowy nie zastępuje automatycznie stołu ciągnącego łańcuchowego. Jeśli produkt jest dostarczany w postaci krótkich pojedynczych prętów lub wymaga bardzo dużej siły ciągnącej, bardziej praktycznym wyborem może być stół ciągnący łańcuchowy lub hydrauliczny. Sprzęt gąsienicowy ma wyraźną przewagę, gdyciągły materiał i prędkość cyklusą głównymi ograniczeniami produkcyjnymi.
Nacisk na przyczepność musi pozostać stały
Przy dużych prędkościach linii poślizg pomiędzy gąsienicą a materiałem może szybko wpłynąć na jakość powierzchni i spójność wymiarową. FangRong używahydrauliczny układ napinający to maintain track pressure and wear-resistant rubber pads to provide distributed contact. The long gripping section also reduces the need to rely on excessive local pressure at a single point.
Powierzchnię materiału i siłę chwytu należy rozpatrywać łącznie.Stan klocków, ciśnienie hydrauliczne i stan materiału wpływającego na przyczepność. W przypadku bardziej miękkiej miedzi lub aluminium należy dokładnie kontrolować siłę chwytu, aby uzyskać wystarczającą przyczepność bez pozostawiania śladów na materiale.
Do ciągłej obróbki drutu i rur
Powszechnie rozważa się rysowanie gąsienicciągnienie drutu elektrycznego, produkcja drutu spawalniczego i rur osłonowych kabli. Jeżeli wyciągnięty materiał musi być zbierany w sposób ciągły, aMaszyna do przewijaniamożna umieścić za jednostką ciągnącą, tworząc kompletny proces ciągnienia i szpulowania.
W przypadku fabryk przechodzących z ciągnienia przerywanego na produkcję ciągłą głównym pytaniem nie jest po prostu siła uciągu, jaką zapewnia maszyna. Ważniejsze jest to, czy przychodzący materiał, wymagana redukcja, docelowa prędkość i dalszy proces nawijania mogą działać w sposób ciągły. W tym przypadku lina gąsienicowa może zaoferować praktyczną przewagę nad konwencjonalnym stołem z ruchem posuwisto-zwrotnym.


 Whatsapp