Oferujemy szeroką gamę urządzeń do precyzyjnej obróbki metalu, w tym prostowanie, ciągnienie na zimno, wskazywanie, fazowanie, cięcie, walcowanie gwintów i matryce do ciągnienia, dostosowane do rur, prętów i materiałów drutowych w różnych gałęziach przemysłu.
Producent maszyn do ciągnienia cewek do precyzyjnej produkcji drutu
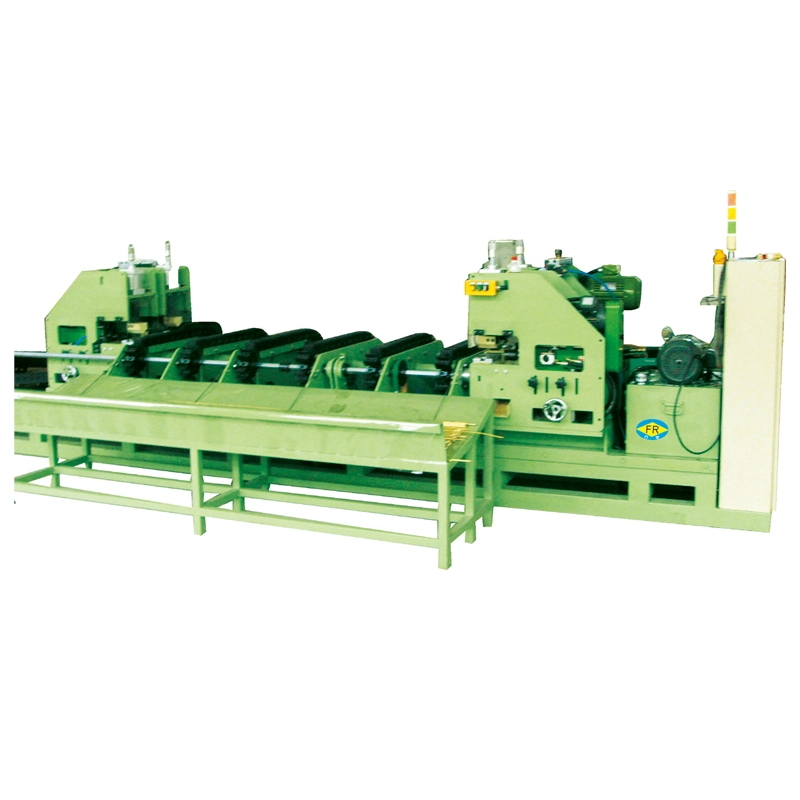
Ciągnięcie długich odcinków rur lub drutu wymaga, aby materiał pozostawał ciągły w procesie ciągnienia i nawijania. W przeciwieństwie do konwencjonalnego stołu ciągnącego do prętów o stałej długości, ciągarka kręgów musi jednocześnie kontrolować ciągnięcie, prowadzenie, naprężanie i nawijanie. FangRongaMaszyna do ciągnienia cewekjest dostępny w konfiguracjach pionowych i odwróconych, o średnicach kabestanu odφ250mm do φ2200mmi pobieranie prędkości z80–400 m/min, w zależności od modelu i materiału.
Kontrola naprężenia przy dużej prędkości ciągnienia
Przy wyższych prędkościach linii niestabilne napięcie może skutkować luźnymi zwojami, teleskopowaniem, nierównym skokiem nawojów lub nieregularnym podawaniem materiału. Samo zwiększenie prędkości silnika nie rozwiązuje tych problemów. FangRong używaramię tancerza i programowalna kontrola wysokości tonukoordynuje naprężenie materiału z prędkością nawijania, umożliwiając systemowi nawijania podążanie za zmianami linii ciągnienia.
Jest to szczególnie ważne w przypadku wyrobów z miękkiej miedzi i aluminium. Nadmierne napięcie uzwojenia może odkształcić materiał i sprawić, że gotowa cewka będzie trudna do rozwinięcia na następnym etapie produkcyjnym.
Rysunek i nawijanie muszą być dopasowane.W przypadku ciągłej produkcji kręgów system odbierający musi dopasowywać się do rzeczywistej prędkości ciągnienia i stanu materiału. Zbyt szybkie uruchamianie układu uzwojenia lub nadmierne napięcie może mieć wpływ na gotową cewkę.
Maszyny do ciągnienia cewek odwróconych i pionowych
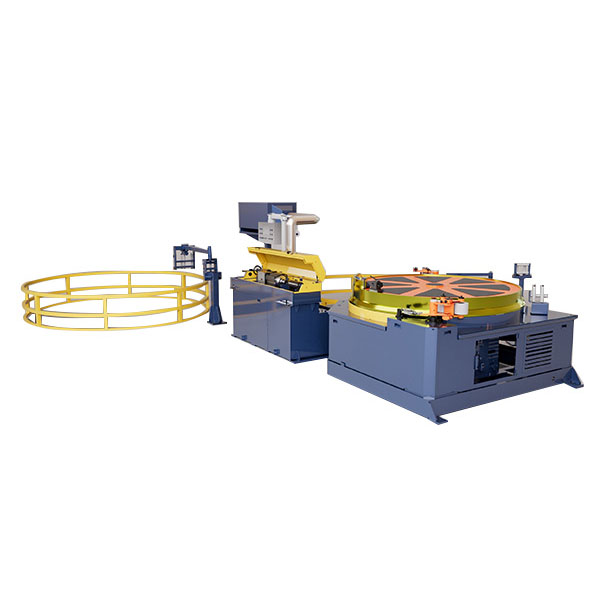
FangRong dostarcza zarówno konfiguracje odwróconego, jak i pionowego ciągnienia cewek. Odwrócone modele zFR-D250 do FR-D2200może obsługiwać rury o średnicy do 25 mm. W zależności od modelu silnik odbierający ma moc 5,5–7,5 kW, wyposażony jest w reduktory serii WPO, pneumatyczny docisk materiału oraz 5–10 grup poprzeczno-walcowych zespołów prostujących.
Maszyny te są używane do ciągłej obróbki rur, gdzie materiał musi być prowadzony i kontrolowany przed wejściem do sekcji uzwojenia. Jednostki wstępnego prostowania pomagają przygotować materiał do bardziej równomiernego nawijania.
Modele pionowe, w tymFR-250 do FR-1800zakresie, należy stosować przekładnie ślimakowe WPO lub hartowane reduktory i mogą osiągać prędkości ciągnienia do200 m/min. Układ zależy od przychodzącego materiału, średnicy rury lub drutu, wymaganych wymiarów cewki, dostępnej przestrzeni montażowej i wymagań dotyczących dalszej obsługi.
Typ odwróconyFR-D250–FR-D2200 Średnica rury do 25mm Silnik odbiorczy o mocy 5,5–7,5 kW
Typ pionowyFR-250–FR-1800 Prędkość rysowania do 200 m/min Reduktor WPO lub hartowany
Wstępne prostowanie5–10 grup jednostek poprzecznych Dostępne w wybranych modelach Do kontrolowanego podawania cewek
Średnica kabestanu i dobór maszyny
Kabestan jest ważną częścią maszyny do ciągnienia cewek, ponieważ jego średnica wpływa na sposób wyginania się materiału podczas jego przechodzenia przez system ciągnienia i nawijania. Konfiguracje FangRong obejmują:φ250mm do φ2200mm, o mocy silnika od ok5,5/7,5 kW do 90/110 kW.
Średnica kabestanuφ250–2200 mm
Szybkość rysowania80–400 m/min
Moc silnikaOkoło. 5,5/7,5–90/110 kW
Większy kabestan nie zawsze jest właściwym wyborem. W przypadku cienkich lub twardszych materiałów wymagany promień gięcia, stan powierzchni i rozmiar gotowego kręgu mogą być ważniejsze niż maksymalna prędkość linii. Przy wyborze należy wziąć pod uwagęgatunek materiału, średnica początkowa, redukcja na przejście, średnica gotowego kręgu i wymagana prędkość ciągnienia.
Element wyboru
Na co wpływa
Dlaczego to ma znaczenie
Klasa materiału
Obciążenie rysunkowe i zachowanie przy zginaniu
Miękka miedź i aluminium wymagają starannej kontroli napięcia
Średnica początkowa
Siła ciągnienia i wydajność maszyny
Określa wymagany zakres pracy maszyny
Zniżka za przepustkę
Obciążenie rysunkowe i cykl produkcyjny
Wpływa na wymagania dotyczące silnika i układu rysunkowego
Gotowa średnica cewki
Układ uzwojeń i dobór kabestanu
Należy dopasować dalszą obsługę i przechowywanie
Wymagana prędkość linii
Szybkość rysowania i odbierania
Wyższa prędkość wymaga bardziej stabilnego napięcia i kontroli uzwojenia
Zastosowania dla ciągłych rur i drutu
Ciągnienie kręgów jest odpowiednie dla produktów dostarczanych i używanych w ciągłych długościach, a nie w przypadku pojedynczych ciętych kawałków. Typowe zastosowania obejmującewki z rur miedzianych do klimatyzacji, drut aluminiowy do produkcji kabli i drut stalowy do produkcji sprężyn.
Maszyna nadaje się również tam, gdzie ciągniony materiał musi przejść bezpośrednio do procesu nawijania lub przechowywania. Gdy gotowa cewka wymaga innej średnicy, kierunku nawijania lub formatu opakowania, aMaszyna do przewijaniamożna zainstalować za maszyną ciągnącą.
W przypadku produktów ciągłych podczas wyboru maszyny należy wziąć pod uwagę dalszą obsługę.Ciągarka nie musi sama radzić sobie ze wszystkimi wymaganiami związanymi z nawijaniem lub pakowaniem. Jeśli specyfikacja końcowa cewki różni się od standardowego formatu odbierania maszyny ciągnącej, można zastosować oddzielną jednostkę przewijającą.
Wstępne prostowanie i nawijanie cewki
Stan materiału przed nawinięciem ma bezpośredni wpływ na gotową cewkę. Wstępne prostowanie, prasowanie materiału, skok nawoju i napięcie należy dostosować do produktu. FangRong konfiguruje te funkcje w zależności od typu maszyny i zastosowania, tak aby materiał pozostawał stabilny po wejściu do sekcji odbierającej.
W przypadku zastosowań w rurach jednostki wstępnie prostujące z rolkami krzyżowymi pomagają kontrolować materiał, zanim dotrze on do sekcji nawijania. W wybranych konfiguracjach stosuje się prasowanie pneumatyczne, aby utrzymać prawidłowe połączenie materiału podczas ciągłej pracy.
W przypadku produkcji ciągłej maszynę należy dobrać pod kątem rzeczywistego obciążenia ciągnącego, naprężenia materiału i wymaganej geometrii cewki. Maksymalna prędkość rysowania to tylko jedna część specyfikacji. Należy również wziąć pod uwagę właściwości materiału, redukcję, średnicę kabestanu i wymagania następnego procesu.
TheMaszyna do ciągnienia odwróconych cewekłączyciągłe ciągnienie i zwijaniedo rur lub drutów z miedzi, aluminium, stali nierdzewnej i stali węglowej. Przy prędkościach rysowania do400 m/mini średnice rurek3–25 mmogranicza to cięcie, obsługę i tymczasowe przechowywanie. Bębny cewkowe wahają się od250–2200 mm. Regulacja prędkości sterowana częstotliwością utrzymuje stabilne napięcie ciągnienia i jakość powierzchni. Nadaje się doRury HVAC, chłodnicze, elektryczne, samochodowe i medyczneprodukcja.
Jako producent i dostawca Maszyna do ciągnienia cewek w Chinach posiadamy własną fabrykę. Jeżeli chcą Państwo kupić maszyny do obróbki metalu prosimy o kontakt.
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie. Polityka prywatności


 Whatsapp