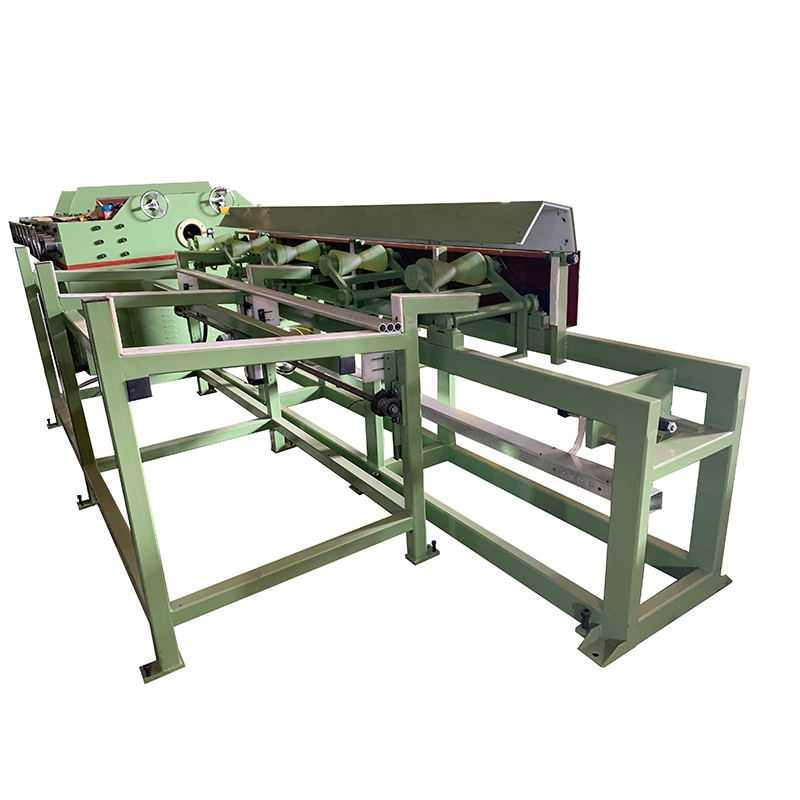
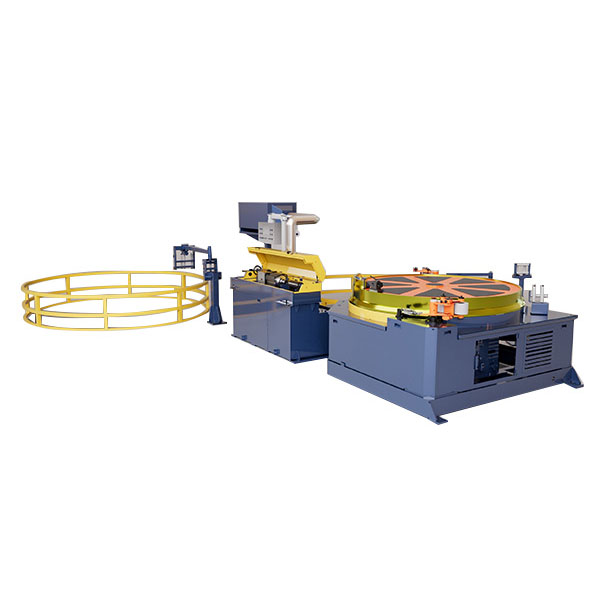
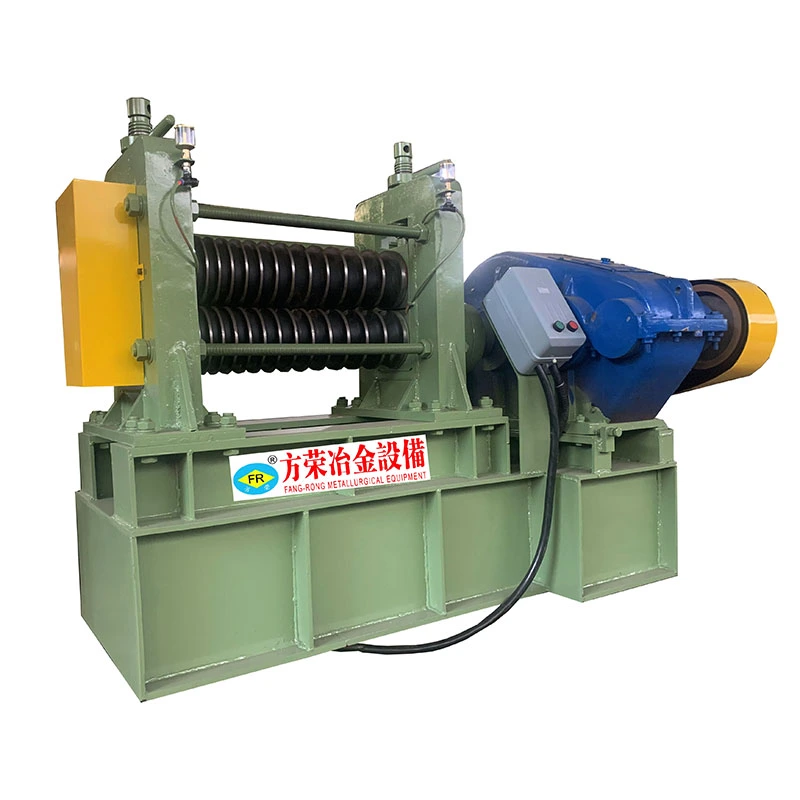
W przypadku długich prętów i rur prostowanie jest procesem ciągłej korekty, a nie pojedynczą operacją prasowania. Gdy materiał przechodzi przez poziomy rząd rolek, wielokrotnie stosuje się kontrolowane zginanie, aby usunąć resztkowe krzywizny, utrzymując jednocześnie gotowy przekrój w wymaganym zakresie wymiarów.FangRongPoziome maszyny do prostowaniasą przeznaczone do tego typu ciągłej korekty, obejmując produkty okrągłe od φ4mm do φ180mm.
Ciągła korekta dla długich odcinków
Poziomy układ zapewnia operatorowi wyraźną ścieżkę materiału przez linię rolek, co jest szczególnie praktyczne w przypadku długich prętów, rur, wałów i innych produktów, które muszą być podparte przez cały proces prostowania. Modele FangRong FR-20 do FR-180 są skonfigurowane z około 14–20 rolkami, co pozwala na rozłożenie obciążenia korekcyjnego na wiele punktów styku zamiast koncentrowania deformacji w jednym miejscu.
Prędkość roboczą można regulować w zakresie 0–60 m/min poprzez sterowanie zmienną częstotliwością. Niższe prędkości mogą być przydatne przy obróbce twardszych materiałów, większych przekrojów lub produktów wymagających dokładniejszej korekty, natomiast wyższe prędkości są odpowiednie do stabilnej, powtarzalnej produkcji po ustaleniu ustawień rolek.
Trzy rozmiary pokazują różnicę w konfiguracji maszyny
| Model |
Asortyment produktów |
Rolki |
Główny silnik |
Masa maszyny |
| FR-25 |
φ6–25 mm |
14
|
4kW |
1000 kg |
| FR-76 |
φ18–76 mm |
17
|
15kW |
3500 kg |
| FR-180 |
φ60–180 mm |
17
|
55 kW |
25 000 kg |
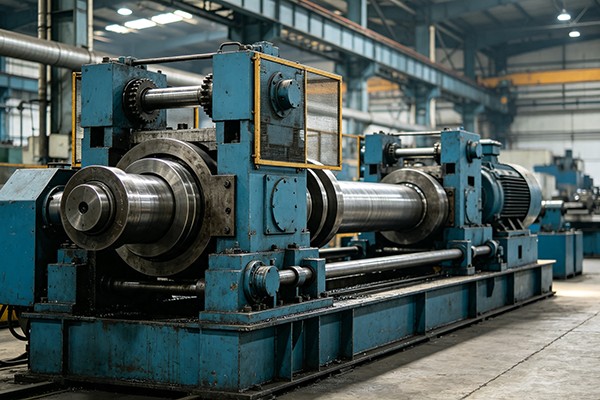
Zwiększenie rozmiaru maszyny nie jest po prostu związane z ilością rolek. Pręty i rury o większej średnicy wymagają większej siły korekcyjnej, cięższych zespołów rolek i sztywniejszej konstrukcji maszyny. Na przykład FR-180 wykorzystuje silnik główny o mocy 55 kW i waży około 25 000 kg, co zapewnia udźwig mechaniczny wymagany w przypadku sekcji o średnicy do φ180 mm.
Prostość to tylko część końcowego rezultatu
Pasek może wydawać się wizualnie prosty, a jednocześnie wykazywać niedopuszczalną okrągłość lub różnice wymiarowe. Do precyzyjnej produkcji poziome prostownice FangRong można skonfigurować pod kątem prostoliniowości około0,1–0,3 mm/mi tolerancję okrągłości do≤0,05 mm, w zależności od stanu materiału, nadchodzących odkształceń, regulacji rolek i parametrów procesu.
To rozróżnienie ma znaczenie, gdy wyprostowany produkt zostanie poddany obróbce, montażu, procesowi hydraulicznemu lub związanemu z łożyskami. W takich przypadkach samo usunięcie widocznych zagięć nie wystarczy; w procesie korekcji należy unikać wprowadzania nadmiernych deformacji samego przekroju.
Ochrona powierzchni podczas korekty
Znakowanie powierzchni jest częstym problemem podczas prostowania gotowych lub półwykończonych prętów i rur. Nadmierny nacisk rolek, zanieczyszczone powierzchnie rolek, nieodpowiedni materiał rolek lub nieprawidłowe ustawienie mogą pozostawić ślady wzdłużne, nawet jeśli wynik prostoliniowości jest akceptowalny.
W maszynach FangRong zastosowano hartowane i polerowane rolki o średnicach rolek od około φ68 mm do φ320 mm. Materiały powierzchni wałków i warunki styku można dobrać odpowiednio do produktu, tak aby zastosować siłę korekcyjną bez niepotrzebnego uszkadzania wykończonej powierzchni.
Gdzie najlepiej sprawdza się poziome prostowanie
Typowe produkty obejmują wały samochodowe, rury cylindrów hydraulicznych, pręty konstrukcyjne, rury meblowe i inne długie okrągłe sekcje, które wymagają kontrolowanej prostoliniowości po ciągnieniu, łuszczeniu, obróbce skrawaniem lub obróbce cieplnej. Poziomą maszynę do prostowania można również włączyć do linii produkcyjnej za pomocą:Maszyna do ciągnienia na zimnow górę i aMaszyna do cięciaw dół, gdy ta sama linia musi obsługiwać ciągnienie, prostowanie i obróbkę o stałej długości.
W przypadku FangRong konfigurację rolek wybiera się na podstawie rzeczywistego produktu, a nie samej średnicy. Jakość materiału, krzywizna dochodząca, prostoliniowość wykończenia, wymagania dotyczące powierzchni, prędkość produkcji i dalsze operacje mają wpływ na ostateczną konfigurację. Dla międzynarodowych projektów produkcyjnych dostępny jest sprzęt z certyfikatem CE i wsparcie techniczne.


 Whatsapp