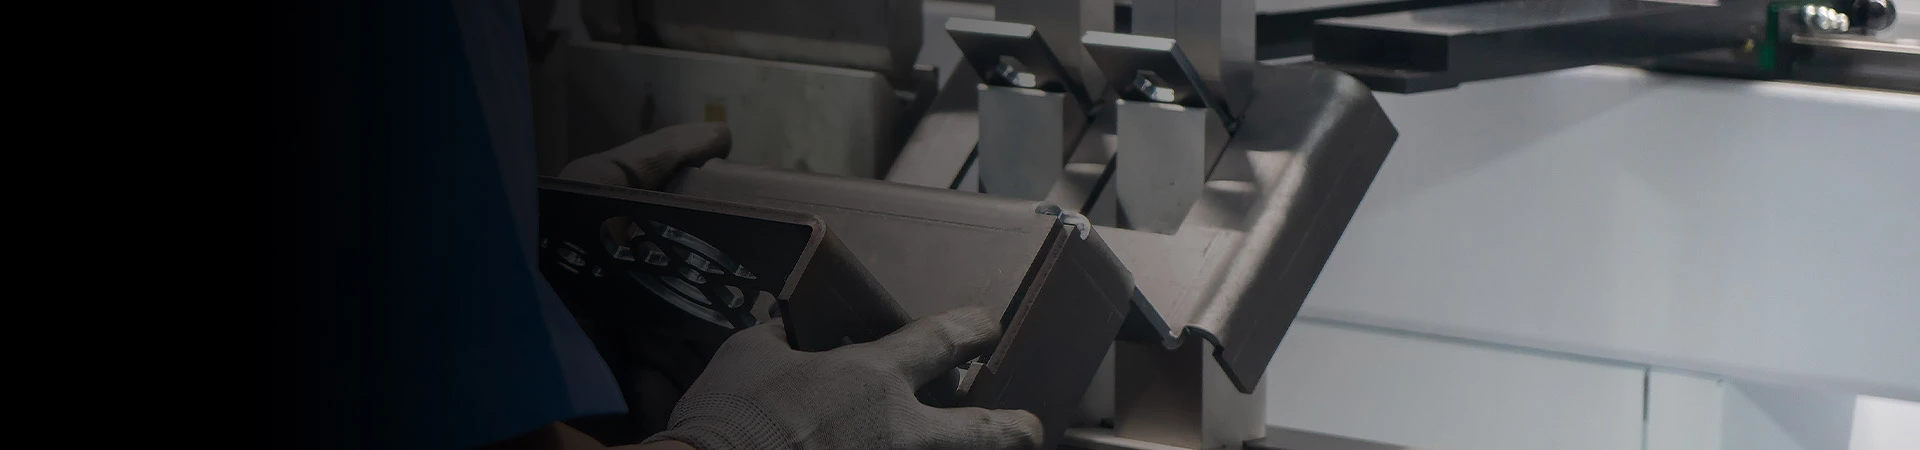
Gdy wzrasta średnica rury i grubość ścianki, prostowanie staje się problemem związanym z siłą, podparciem i kontrolowaną regulacją rolek – a nie tylko dodaniem większej liczby rolek. Pionowe prostownice wielowalcowe FangRong są przeznaczone do rur o średnich i dużych średnicach oraz prętów pełnych, w tym modele zFR-20 do FR-1100obejmujące średnice rur od φ5mm do φ1100mm i pręty pełne od φ5mm do φ500mm.
Zbudowany wokół ciężkich sekcji
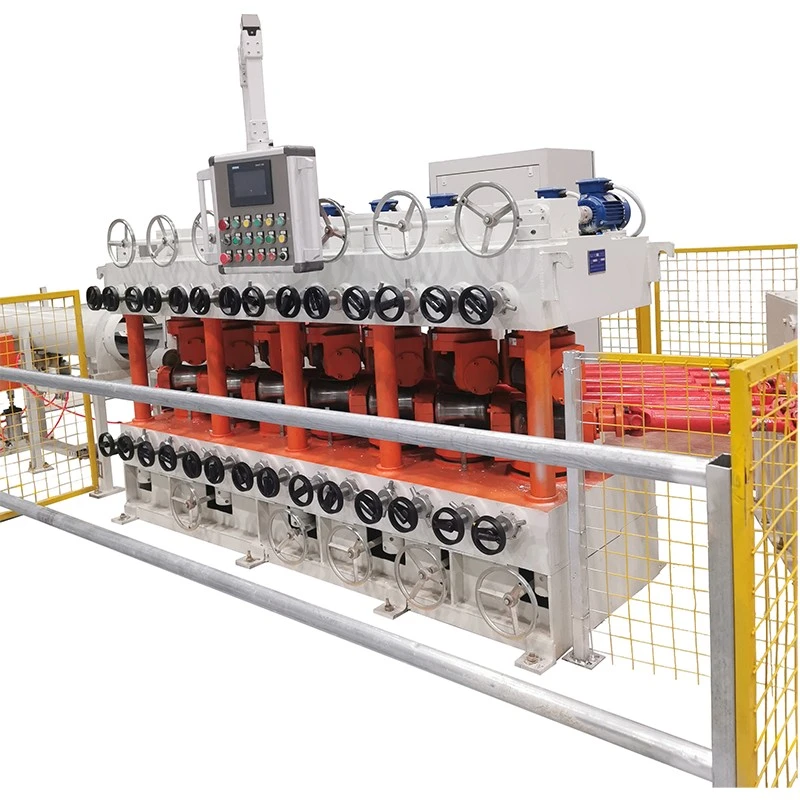
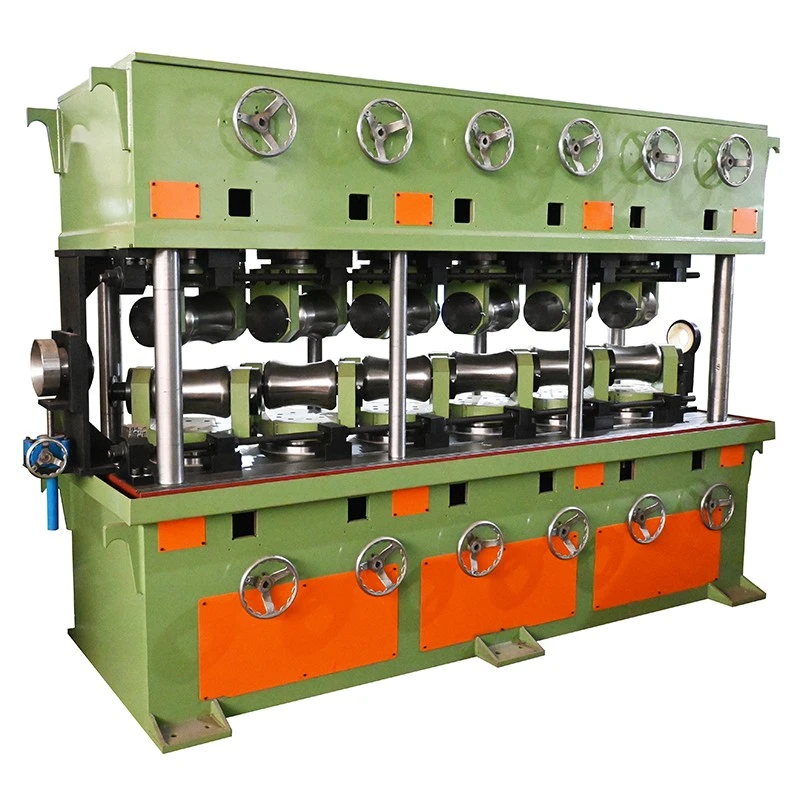
Pionowy układ zapewnia praktyczny układ pracy przy dużych i ciężkich sekcjach, natomiast system wielorolkowy rozkłada korekcję na kilka punktów styku. W zależności od wielkości maszyny konfiguracje FangRong wykorzystują rolki od 6+1 do 10+1, a wymiary rolek wahają się odφ68×90mm do φ820×1450mm.
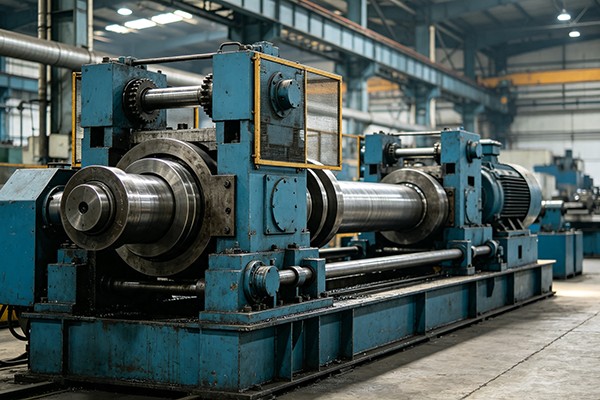
W przypadku rur grubościennych szczególnie ważna jest konstrukcja maszyny i moc napędu. Na przykład FR-1100 jest przeznaczony do rur φ508–1100 mm o grubości ścianki do 60 mm i prętów litych φ300–500 mm. Masa maszyny wynosząca około 300 ton odzwierciedla sztywność konstrukcji wymaganą w tej klasie prac, a nie tylko wielkość otworu materiałowego.
Ta sama linia rolek musi obsługiwać różne średnice
Zakład produkcyjny rzadko prostuje jedną średnicę na zawsze. Zmiana rozmiaru rurki na inny wymaga dokładnego ustawienia odstępu rolek i położenia styku; w przeciwnym razie niewystarczająca korekcja może pozostawić resztkową krzywiznę, podczas gdy nadmierny nacisk może zniekształcić przekrój lub zaznaczyć jego powierzchnię.
Zastosowanie pionowych maszyn wielowalcowych FangRongzmotoryzowana regulacja szczeliny rolkowej z cyfrowym odczytem. Pozwala to operatorowi na bardziej spójne ustawienie pozycji walca podczas przezbrojeń, zamiast polegać wyłącznie na ręcznej regulacji i ocenie wizualnej. Kąt pochylenia rolek można regulować w zakresie od około 27° do 36°, aby dostosować warunki korekcji do różnych produktów.
Dwa przykłady: FR-180 i FR-1100
| Model |
Zakres rur |
Seria solidnych prętów |
Główny napęd |
Masa maszyny |
| FR-180 |
φ80–180 mm |
φ80–95 mm |
90 kW × 2 |
Około. 27T |
| FR-1100 |
φ508–1100 mm |
φ300–500 mm |
Do 280kW |
Około. 300T |
Różnica między tymi dwomaPionowe maszyny do prostowania wielowalcowegopokazuje, dlaczego prostownicy o dużej średnicy nie można traktować jako przewymiarowanej wersji małej maszyny. Model FR-180 jest przeznaczony do obróbki średnio-dużych sekcji, natomiast model FR-1100 przeznaczony jest do ciężkich zastosowań w obróbce rur i konstrukcji, gdzie rozmiar rolek, sztywność ramy, moc napędu, mechanizm podnoszący i wymagania dotyczące fundamentów stają się częścią konstrukcji maszyny.
Szybkość korekcji zależy od produktu
Prędkości robocze są dostępne od ok10–40 m/min. Wyższa prędkość może poprawić wydajność, gdy przychodzący materiał jest już w miarę jednolity i wymagana jest jedynie umiarkowana korekta. W przypadku materiałów mocno wygiętych, o dużej wytrzymałości lub grubościennych może być konieczna bardziej kontrolowana prędkość i ustawienie rolek, aby uzyskać stabilną prostoliniowość bez nadmiernej korekcji przekroju.
W zależności od konfiguracji maszyny i warunków materiałowych prostoliniowość może osiągnąć w przybliżeniu0,3–0,8 mm/m. Osiągalny wynik zależy od średnicy rury, grubości ścianki, wytrzymałości materiału, początkowej krzywizny, regulacji rolek i wymaganej tolerancji wykończenia.
Pojemność dysku rośnie wraz z rozmiarem sekcji
Konfiguracje głównych napędów wahają się od 2,2 kW × 2 w mniejszych maszynach po systemy o dużej wytrzymałości wykorzystujące silniki o mocy do 110 kW × 2, natomiast silniki do podnoszenia mają moc od 0,75 kW do 5,5 kW. System podnoszenia jest ważny, gdy duże zespoły rolek muszą być wielokrotnie pozycjonowane podczas zmiany produktu.
Ta konfiguracja jest odpowiednia do zastosowań takich jakrury stalowe bez szwu, wyroby rurowe z krajów naftowych, ciężkie profile konstrukcyjne i produkty ciągnione o dużej średnicy. Jeżeli operacja prostowania następuje po ciągnieniu na zimno, prostownicę pionową można zintegrować z FangRongMaszyna do ciągnienia na zimnoaby stworzyć ciągłą trasę formowania i korygowania.


 Whatsapp