Whatsapp
Oferujemy szeroką gamę urządzeń do precyzyjnej obróbki metalu, w tym prostowanie, ciągnienie na zimno, wskazywanie, fazowanie, cięcie, walcowanie gwintów i matryce do ciągnienia, dostosowane do rur, prętów i materiałów drutowych w różnych gałęziach przemysłu.
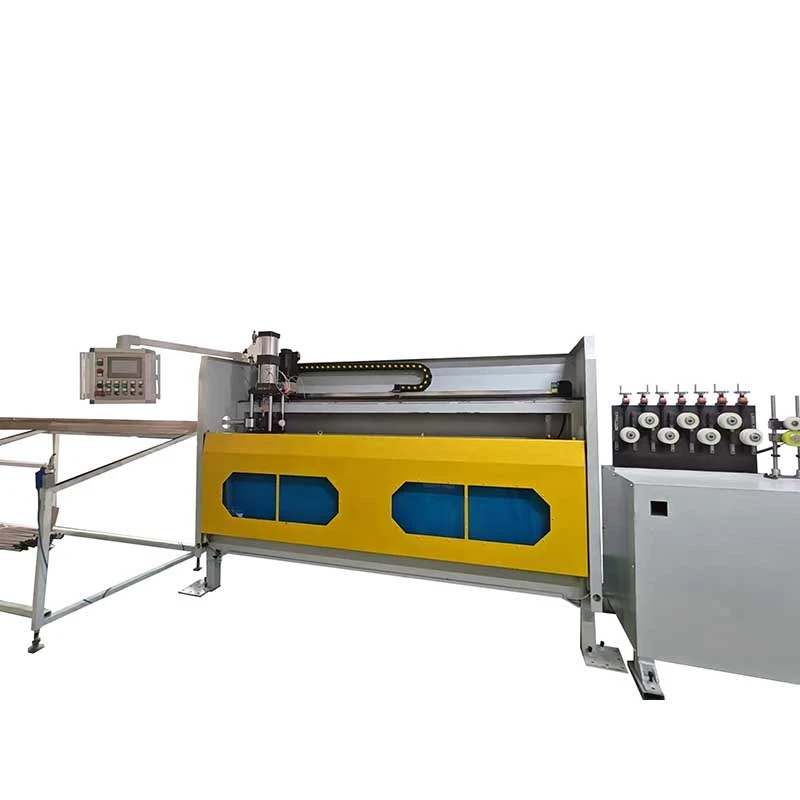
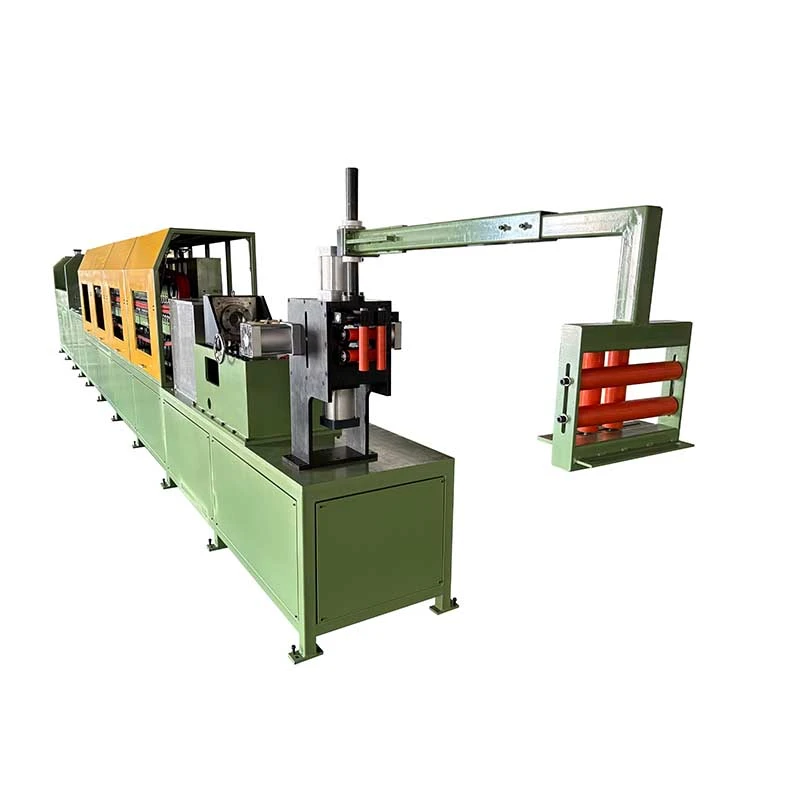
TheAutomatyczna maszyna do ciągnienia na zimno typu gąsienicowego ze zwijarkąprzeznaczony jest do ciągłego ciągnienia i zwijaniarurki metalowe o małej średnicy. Z siłami przyciągającymi10–50 kNi przyspiesza do100 m/minnapęd gąsienicowy zapewnia stabilny uciąg i ciągłą pracę. Obsługuje średnice rurφ5–40 mmi podaje zaciągnięty materiał bezpośrednio do zwijarki, redukująccięcia, przenoszenia i przechowywania. Nadaje się do rur miedzianych, aluminiowych, ze stali nierdzewnej i stali węglowej stosowanych wHVAC, motoryzacja, elektryka i inżynieria ogólna.
TheAutomatyczna maszyna do ciągnienia na zimno typu gąsienicowego ze zwijarkąjest przeznaczony dla producentów, którzy muszą ciągnąć rury metalowe o małej średnicy w sposób ciągły i otrzymywać gotowy produkt w zwojach, a nie w prostych odcinkach. Łączy Acrawler-type drawing system, precision die holder, PLC control and automatic coiling stationw jednej linii produkcyjnej, eliminując wielokrotne zatrzymywania, rozładowywania, cięcia i ręcznego przenoszenia pomiędzy operacjami ciągnienia i zwijania.
Ta konfiguracja jest szczególnie użyteczna, gdy produkt jest dostarczany w długich, ciągłych odcinkach do dalszego gięcia, cięcia, produkcji wymienników ciepła lub dalszego ciągnienia. Seria FR obejmuje średnice rur odφ5 do φ40 mm, czerpiąc siły z10 do 50 kNi maksymalna prędkość rysowania80-100 m/min, w zależności od modelu i warunków procesu.


Tradycyjne ściągacze łańcuchowe lub hydrauliczne ciągną rurę pojedynczymi pociągnięciami. Automatyczna maszyna do ciągnienia na zimno typu gąsienicowego ze zwijaczem musi się zatrzymać po każdym suwie, aby operator mógł zresetować, rozładować lub przenieść obrabiany przedmiot. Ta metoda działania jest akceptowalna w przypadku krótkich prostych rur, ale staje się nieefektywna, gdy wymaga tego klientsetki lub tysiące metrów ciągłych rur o małej średnicy.
System gąsienicowy zmienia metodę ciągnięcia z przerywanego ruchu skokowego naciągłe ciągnięcie cierne. Górne i dolne gąsienice chwytają rurę na dużej powierzchni styku i w sposób ciągły przepuszczają ją przez matrycę ciągnącą. Gotowa rura trafia następnie bezpośrednio do zwijarki.
Rezultatem nie jest po prostu większa prędkość rysowania. Główne zalety produkcji to mniejsza liczba etapów obsługi, mniej tymczasowego przechowywania, zmniejszona interwencja operatora i format gotowego produktu, który można przenieść bezpośrednio do następnego procesu.
Kiedy ciągłe rysowanie ma znaczenie:Jest to najbardziej przydatne w przypadku długich rur miedzianych, aluminiowych i stalowych, gdzie wielkość produkcji i dostawa kręgów są ważniejsze niż produkcja pojedynczych prostych prętów.
Kiedy ma to mniejsze znaczenie:Jeśli produkt jest zawsze dostarczany w krótkich prostych odcinkach i wymaga częstych zmian pomiędzy rurami o bardzo różnych rozmiarach, bardziej odpowiedni może być konwencjonalny stół ciągnący. Dlatego wybór maszyny powinien opierać się na materiale, redukcji na przejście, średnicy gotowej, wymaganej długości i formacie dostawy, a nie na samej prędkości.
1. Karmienie przez zgłębnik:Rura przychodząca jest dostarczana z rozwijacza lub systemu podawania o prostej długości i wchodzi do maszyny przez prowadnicę wejściową.
2. Kostka do rysowania:Rura przechodzi przez precyzyjną matrycę ciągnącą, zmniejszając średnicę zewnętrzną i kontrolując gotowy profil wymiarowy. Konstrukcja matrycy i smarowanie mają bezpośredni wpływ na siłę ciągnienia, stan powierzchni i trwałość narzędzia.
3. Ciągłe ciągnięcie gąsienicy:Dwie równoległe gąsienice chwytają rurę przed lub w pobliżu operacji ciągnienia. Wiele par cylindrów pneumatycznych wywiera kontrolowane ciśnienie, aby utrzymać tarcie między gąsienicami a rurą. W przeciwieństwie do ściągacza łańcuchowego, gąsienica nie musi zwalniać i resetować po każdym suwie.
4. Rysowanie ze zmienną prędkością:Prędkość rysowania jest płynnie regulowana w zakresie znamionowym. Rzeczywistą prędkość produkcji należy wybrać na podstawie wytrzymałości materiału, rozmiaru rury, stopnia redukcji, smarowania i wymaganego wykończenia powierzchni, a nie po prostu pracować z maksymalną prędkością.
5. Zsynchronizowane zwijanie:Rozciągnięta rura trafia na stanowisko zwijania bezpośrednio po opuszczeniu sekcji ciągnienia. Prędkość zwijania podąża za prędkością ciągnienia, aby kontrolować napięcie linii i wytwarzać stabilną cewkę.
6. Wymiana cewki:Po osiągnięciu zadanej długości kręgów lub wielkości produkcji system sterowania zatrzymuje linię w celu wymiany kręgów i można ustawić następną szpulę lub bęben do produkcji.
7. Sterowanie PLC i HMI:System sterowania zarządza prędkością ciągnienia, zliczaniem długości, operacją zwijania i sekwencjonowaniem wymiany cewek, umożliwiając operatorowi monitorowanie całego procesu z jednego stanowiska sterującego.
Napęd gąsienicowy zapewnia ciągłe ciągnięcie zamiast powtarzających się cykli zatrzymania. FR-16 i FR-25 oferują prędkość rysowania do80 m/min, natomiast FR-38 sięga do100 m/min.
W przypadku wielkoseryjnego producenta rur miedzianych dostarczającego długie wężownice producentom systemów HVAC, ta zasada działania może wyeliminować przestoje związane z powtarzającymi się ruchami stołu ciągnącego. Jednak maksymalna prędkość nie jest automatycznie najlepszą prędkością produkcyjną. W przypadku trudnych gatunków stali nierdzewnej lub wysokich współczynników redukcji, niższa prędkość przy odpowiednim smarowaniu może zapewnić większą trwałość narzędzia i jakość powierzchni.
Długość kontaktu gąsienicy waha się od1800 do 3500 mm. Dłuższa powierzchnia styku umożliwia rozłożenie siły ciągnącej na większą długość rury, zmniejszając ryzyko poślizgu gąsienicy, gdy wymagana jest większa siła uciągu.
Parametr ten nabiera szczególnego znaczenia przy obróbce twardszych materiałów, większych średnic rur czy większych redukcji. W przypadku miękkich rur miedzianych z niewielką redukcją najdłuższy gąsienica nie jest koniecznie wymagana.
Seria FR wykorzystuje wiele par cylindrów pneumatycznych do kontrolowania ciśnienia docisku gąsienicy. FR-16 wykorzystuje 8 par, FR-25 wykorzystuje 10 par, a FR-38 wykorzystuje 12 par.
Celem jest utrzymanie wystarczającej przyczepności ciernej wzdłuż strefy ciągnienia bez polegania na nadmiernym nacisku w jednym punkcie. Prawidłowa regulacja ciśnienia jest ważna, ponieważ niewystarczające ciśnienie może powodować poślizg, a nadmierne ciśnienie może pozostawić ślady lub odkształcić powierzchnię rury.
Gotową rurkę po ciągnieniu nawija się bezpośrednio na szpulę lub bęben. Jest to przydatne w przypadku rur HVAC, chłodniczych i samochodowych, gdzie dalsze procesy często wymagają długiego ciągłego materiału.
Producent rur miedzianych używający FR-38 do produkcji rur klimatyzacyjnych może zatem przenieść gotową cewkę bezpośrednio do późniejszego cięcia, gięcia lub produkcji wymienników ciepła, zamiast najpierw ciąć materiał na proste odcinki, wiązać go i następnie podawać do innego procesu.
Trzy standardowe modele odpowiadają różnym wymaganiom dotyczącym średnicy i siły ciągnienia. Wybór większego modelu tylko dlatego, że oferuje wyższą prędkość maksymalną, może zwiększyć koszty sprzętu i energii bez poprawy produkcji, jeśli wymagany rozmiar rury i redukcja są małe.
| Model | FR-16 | FR-25 | FR-38 |
| Zakres średnic rur | φ5-φ16 mm | φ10-φ25 mm | φ10-φ40 mm |
| Siła przyciągania | 10 kN | 30 kN | 50 kN |
| Główna moc silnika | 15 kW | 22 kW | 37 kW |
| Szybkość rysowania | 0-80 m/min | 0-80 m/min | 0-100 m/min |
| Pary cylindrów pneumatycznych | 8 par | 10 par | 12 par |
| Szerokość gąsienicy | 80 mm | 100 mm | 120 mm |
| Długość styku gąsienicy | 1800 mm | 2500 mm | 3500 mm |
| Stacja zwijania | Zintegrowany | Zintegrowany | Zintegrowany |
Wybór modelu:FR-16 nadaje się do mniejszych rozmiarów rur do φ16 mm; FR-25 zapewnia większą siłę ciągnienia dla zastosowań φ10-φ25 mm; FR-38 przeznaczony jest do rur o większych średnicach do φ40 mm i zastosowań wymagających siły ciągnącej do 50 kN. Ostateczny wybór należy potwierdzić na podstawie średnicy początkowej, średnicy końcowej, gatunku materiału, redukcji na przejście, metody smarowania i wymaganej wydajności produkcyjnej.
Typowe materiały:Rury miedziane i aluminiowe do wężownic klimatyzacyjnych, układów chłodniczych, skraplaczy i parowników.
Scenariusz klienta:Producent rur miedzianych wykorzystuje stół ciągnący gąsienicowy FR-38 ze zintegrowanym zwijaniem do produkcji długich rur klimatyzacyjnych. Ciągły proces ciągnienia umożliwia bezpośrednie wprowadzenie wyciągniętej rury do zwijarki, co zmniejsza potrzebę cięcia pośredniego i ręcznego przenoszenia przed kolejną operacją produkcyjną.
W tym zastosowaniu prędkość ciągnienia i stabilność cewki są zwykle ważniejsze niż sama maksymalna siła ciągnienia. Należy ocenić smarowanie, stan matrycy i ostateczną tolerancję wymiarową wraz z wymaganiami wyjściowymi.
Typowe materiały:Rury ze stali węglowej, stali nierdzewnej, miedzi i aluminium do przewodów hamulcowych, układów paliwowych i układów klimatyzacji pojazdów.
Scenariusz klienta:Dostawca rur motoryzacyjnych używa FR-25 do ciągłej produkcji zwijanych rur o małej średnicy. System ciągnięcia gąsienicowego pozwala uniknąć powtarzającego się przyspieszania i zwalniania związanego z przerywanym ciągnieniem, pomagając producentowi utrzymać bardziej stabilny, ciągły proces przed dalszym cięciem i formowaniem.
W przypadku rur samochodowych stan powierzchni i spójność wymiarowa mogą być ważniejsze niż osiągnięcie najwyższej możliwej prędkości linii, ponieważ defekty mogą stać się kosztowne po zgięciu, rozszerzeniu lub montażu.
Typowe materiały:Stal nierdzewna i inne stopy precyzyjne stosowane w rurach i elementach oprzyrządowania o małej średnicy.
Scenariusz klienta:Producent sprzętu medycznego używa FR-16 do wyciągania rurek ze stali nierdzewnej o małej średnicy w celu ich późniejszego cięcia i montażu. Proces ciągły jest odpowiedni, gdy wymagane są długie, stałe długości rur, zanim materiał zostanie pocięty na poszczególne komponenty.
W zastosowaniach medycznych i oprzyrządowania maksymalna prędkość jest zwykle mniej ważna niż kontrola wymiarów, stan powierzchni, stabilność narzędzi i identyfikowalna kontrola jakości.
Małe rury miedziane, aluminiowe i stalowe mogą być ciągnione i zwijane na elementy elektryczne, oprzyrządowanie, elementy przenoszące ciepło i inne produkty inżynieryjne. Zintegrowana konfiguracja zwijania jest najbardziej użyteczna, gdy w kolejnym procesie można zastosować ciągły materiał zwoju.
Standardowy pakiet maszyny obejmujesystem ciągnienia gąsienicowego, silnik główny, skrzynia biegów, uchwyt matrycy, pneumatyczny system mocowania, zintegrowana stacja zwijania, szafa sterownicza PLC z HMI i standardowymi komponentami maszyny.
Matryce ciągnące dla określonych rozmiarów rur są zwykle wybierane zgodnie z harmonogramem materiałów i przepustowości klienta i mogą być wyceniane osobno. Rozwijarki, dodatkowy sprzęt podający, specjalne bębny zwijające, dostosowana do potrzeb automatyka i inne urządzenia poprzedzające i końcowe mogą być konfigurowane zgodnie z linią produkcyjną.
| MOQ | 1 kompletny zestaw maszyn |
| Ceny zależne od ilości | 1 zestaw / 2-4 zestawy / 5+ zestawów; Ostateczna cena jednostkowa podana jest w zależności od modelu, konfiguracji i wielkości zamówienia |
| Termin handlowy | FOB Port Shenzhen, Chiny; inne warunki Incoterms dostępne po uzgodnieniu |
| Termin płatności | 30% depozytu po potwierdzeniu zamówienia; Saldo 70% przed wysyłką po fabrycznym teście akceptacyjnym |
| Standardowy czas realizacji zamówienia | FR-16 / FR-25: około 30-60 dni; FR-38 i konfiguracje niestandardowe: około 60-90 dni |
| Przyspieszone zamówienie | Produkcja priorytetowa może być zorganizowana zgodnie z wydajnością i konfiguracją fabryki. Przyspieszony termin dostawy należy potwierdzić w ofercie handlowej przed złożeniem zamówienia. |
| Gwarancja | 12 miesięcy od uruchomienia |
Ważny:Czas realizacji rozpoczyna się po potwierdzeniu specyfikacji technicznych, wymagań dotyczących rysunków i warunków handlowych. Niestandardowe matryce, specjalna automatyzacja, importowane komponenty elektryczne i specyficzne wymagania testowe klienta mogą mieć wpływ na ostateczny harmonogram dostaw.
Automatyczna maszyna do ciągnienia na zimno typu gąsienicowego ze zwijaczem została zaprojektowana w oparciu o rzeczywisty proces ciągnienia rur u klienta, a nie wybierana wyłącznie na podstawie nominalnej średnicy rury. Przed produkcją zespół techniczny może ocenićgatunek materiału, rozmiar początkowy, rozmiar końcowy, współczynnik redukcji, wymagana siła ciągnienia, prędkość produkcji i wymagania dotyczące zwijania.
1. Inżynieria procesowa:Potwierdź materiał rury, wymiary, układ matrycy, konfigurację gąsienicy i wymagania dotyczące zwijania.
2. Kontrola materiału:Przed obróbką skontroluj kluczową stal, wały, koła zębate, elementy gąsienic i inne części nośne.
3. Precyzyjna obróbka:Ramy gąsienic maszyn i główne elementy mechaniczne zgodnie z rysunkami technicznymi i wymaganymi tolerancjami.
4. Montaż mechaniczny:Zamontuj napęd gąsienicowy, skrzynię biegów, pneumatyczny układ mocowania, uchwyt matrycy i układ zwijania.
5. Integracja elektryczna:Zainstaluj sterownik PLC, interfejs HMI, czujniki, silniki i komponenty sterujące oraz kompletne okablowanie maszyny.
6. Uruchomienie PLC:Sprawdź kontrolę prędkości ciągnienia, zliczanie długości, synchronizację zwijania i sekwencję wymiany cewek.
7. Testy fabryczne:Maszyna jest poddawana próbom pracy na biegu jałowym i obciążeniu. Jeśli dostępne są próbki rur od klientów, wydajność ciągnienia i zwijania można sprawdzić przy użyciu rzeczywistego materiału.
8. Kontrola końcowa:Sprawdź wymiary maszyny, funkcje elektryczne, działanie pneumatyczne, smarowanie, urządzenia zabezpieczające i stan gotowej cewki.
9. Opakowanie eksportowe:Maszyna jest zapakowana zgodnie z wymogami transportu zagranicznego, z zabezpieczeniem przed wilgocią, korozją i uszkodzeniami podczas manipulacji.
Inżynieria ciąglarska od 1998 roku.FangRong od ponad dwudziestu lat koncentruje się na urządzeniach do ciągnienia na zimno i pokrewnych urządzeniach do formowania metalu. Zaplecze inżynieryjne firmy obejmuje tajwańskie partnerstwo w zakresie sprzętu do rysowania, a następnie niezależny rozwój produkcji.
Dwa zakłady produkcyjne.Zakłady produkcyjne w Dongguan i Yangjiang obsługują produkcję mechaniczną, montaż, testowanie i dostawę sprzętu dla różnych wielkości zamówień.
Międzynarodowe doświadczenie instalacyjne.Sprzęt FangRong został dostarczony klientom w ponad 70 krajach, zapewniając praktyczne doświadczenie z różnymi materiałami rur, wymaganiami produkcyjnymi i warunkami fabrycznymi.
Fabryczne testy odbiorcze.Kluczowe funkcje operacyjne są sprawdzane przed wysyłką. W przypadku projektów, w których próbki klienta są dostarczane z wyprzedzeniem, proces ciągnienia i zwijania można przetestować w porównaniu z rzeczywistym materiałem produkcyjnym.
Wsparcie inżynieryjne oparte na aplikacjach.Zespół techniczny może pomóc w wyborze matrycy, obliczeniu siły ciągnienia, planowaniu harmonogramu przejazdów, konfiguracji gąsienicy, układzie maszyny i wymaganiach dotyczących zwijania. Jest to szczególnie ważne w przypadku zastąpienia przerywanego stołu ciągnącego ciągłą linią ciągnącą.
ISO 9001:2015— System zarządzania jakością obejmujący projektowanie, produkcję, instalację i serwis. Certyfikat nr UQ231211R1.
Oznaczenie CE— Standardowe maszyny FR są dostarczane z dokumentacją zgodności CE mającą zastosowanie do konfiguracji maszyny i odpowiednimi wymaganiami UE. Ocena bezpieczeństwa maszyn opiera się na obowiązujących wymaganiachDyrektywa 2006/42/WEi powiązane normy zharmonizowane.
Inspekcja SGS— Można zorganizować inspekcję strony trzeciej w celu ustalenia uzgodnionych specyfikacji maszyny, wymagań dotyczących wydajności i bezpieczeństwa.
Portfolio patentów— Firma FangRong opracowała opatentowane technologie związane ze sprzętem do ciągnienia, uchwytami matryc, mechanizmami napinającymi i innymi elementami do formowania metalu.
Notatka:Zgodność CE zależy od konfiguracji. Jeżeli maszyna będzie importowana do UE, należy potwierdzić ostateczną dokumentację techniczną, deklarację zgodności, urządzenia zabezpieczające i konfigurację elektryczną dla dokładnie dostarczonej maszyny. Dokumentację UKCA i inne wymagania specyficzne dla rynku można omówić przed rozpoczęciem produkcji.
Automatyczna maszyna do ciągnienia na zimno typu gąsienicowego do zwojów jest przygotowana do wysyłki międzynarodowej z opakowaniem eksportowym i ochroną elementów mechanicznych, elektrycznych i pneumatycznych. Ostateczna metoda pakowania zależy od wymiarów maszyny, trasy wysyłki oraz tego, czy sprzęt jest wysyłany jako kompletna maszyna, czy w oddzielnych sekcjach.
W przypadku projektów zagranicznych lista pakowania, wymiary maszyny, masa brutto i sposób załadunku są potwierdzane przed wysyłką, aby kupujący mógł z wyprzedzeniem przygotować odprawę celną, transport śródlądowy i sprzęt do rozładunku w fabryce.
Zacznij od rzeczywistej średnicy rury i siły ciągnienia, a nie od maksymalnej prędkości. FR-16 obejmuje φ5-φ16 mm i zapewnia 10 kN; FR-25 obejmuje φ10-φ25 mm i zapewnia 30 kN; FR-38 obejmuje φ10-φ40 mm i zapewnia 50 kN. Należy również wziąć pod uwagę wytrzymałość materiału, średnicę początkową, średnicę końcową i redukcję na przejście.
Tak, serię FR można skonfigurować do pracy z miedzią, aluminium, stalą nierdzewną, stalą węglową i wybranymi stopami specjalnymi. Nie należy jednak zakładać, że ta sama maszyna będzie używać identycznych matryc, parametrów smarowania czy ciągnienia dla każdego materiału. Twardsze materiały zazwyczaj wymagają większej siły ciągnącej i ściślejszej kontroli redukcji i smarowania.
Nie. 100 m/min to maksymalna prędkość znamionowa FR-38 w odpowiednich warunkach procesu. Rzeczywista prędkość produkcji zależy od materiału, wymiarów rur, redukcji, konstrukcji matrycy, smarowania, wymagań dotyczących powierzchni i warunków zwijania. Praca z maksymalną prędkością jest przydatna tylko wtedy, gdy cały proces może utrzymać stabilną jakość przy tej prędkości.
Główną różnicą jest metoda ciągnięcia. Konwencjonalny stół ciągnący wykonuje ruchy, podczas gdy system gąsienicowy zapewnia ciągłe ciągnięcie w oparciu o tarcie. Jest to korzystne w przypadku długich rur ciągłych, ponieważ zmniejsza liczbę cykli zatrzymania i startu i pozwala, aby ciągniony produkt trafiał bezpośrednio do zwijarki.
Ważne są odpowiednie ciśnienie gąsienic, stan torów, wyrównanie i smarowanie procesu. Nadmierny nacisk docisku może uszkodzić wrażliwe powierzchnie, natomiast niewystarczający nacisk może spowodować poślizg. Dlatego system mocowania należy dostosować do materiału rury i wymagań dotyczących powierzchni, a nie po prostu przykładać maksymalny nacisk.
Proszę podaćgatunek materiału, początkowa średnica rury, średnica końcowa, grubość ścianki rury, jeśli ma to zastosowanie, wymagana prędkość ciągnienia, docelowa wydajność produkcyjna, wymiary cewki i dostępne zasilanie. Przydatny jest również przykładowy rysunek lub istniejący harmonogram przejść. Parametry te umożliwiają sprawdzenie wymaganej siły ciągnącej i modelu maszyny przed wyceną.
W standardzie maszyna zawiera system ciągnienia i uchwyt matrycy. Matryce do rur o określonych rozmiarach dobierane są w zależności od materiału i wymiarów klienta i zwykle wyceniane są zgodnie z wymaganym procesem ciągnienia.
Tak. Konfiguracja serii FR obejmuje zintegrowaną stację zwijania. Zwijarka podąża za prędkością linii ciągnącej i nawija gotową rurę na określoną szpulę lub bęben. Długość cewki, wymagania dotyczące naprężenia i przezbrojenia należy potwierdzić w specyfikacji technicznej.
Standardowe MOQ to1 kompletny zestaw maszyn. Można przygotować wyceny ilościowe1 zestaw, 2-4 zestawy i 5+ zestawów. Ostateczna cena jednostkowa zależy nie tylko od ilości, ale także od wybranego modelu, oprzyrządowania, konfiguracji zwojów, automatyzacji i specyficznych wymagań klienta.
Standardowa wycena FOB opiera się naPort w Shenzhen, Chiny. Jeśli Twoja logistyka wymaga innego chińskiego portu, w wycenie można ponownie obliczyć termin wysyłki i koszt transportu śródlądowego.
Zwykle wymagają tego standardowe zamówienia FR-16 i FR-2530-60 dni. Zwykle wymagają tego FR-38 i maszyny o niestandardowych konfiguracjach60-90 dni. Potwierdzony czas realizacji rozpoczyna się po sfinalizowaniu specyfikacji technicznych i szczegółów zamówienia.
W przypadku pilnych projektów można omówić produkcję priorytetową. Przyspieszone zamówienie zależy od aktualnej wydajności fabryki, dostępności komponentów i konfiguracji maszyny. Przyspieszony termin dostawy należy potwierdzić pisemnie w ofercie handlowej przed złożeniem zamówienia.
Standardowy sposób płatności to30% depozytu po potwierdzeniu zamówienia i 70% salda przed wysyłką po fabrycznych testach akceptacyjnych. W przypadku kwalifikujących się projektów można omówić alternatywne warunki.
Maszyna jest sprawdzana pod kątem działania mechanicznego, funkcji elektrycznych, mocowania pneumatycznego, kontroli prędkości ciągnienia, synchronizacji zwijania, funkcji bezpieczeństwa i ogólnego montażu. Po dostarczeniu próbek rur od klienta przed wysyłką można zorganizować rzeczywiste testy ciągnienia i zwijania.
Tak. FangRong może zapewnić wskazówki dotyczące instalacji, wsparcie przy uruchomieniu i szkolenie operatorów. Szkolenie może obejmować obsługę maszyny, wymianę matryc, rutynową konserwację, regulację gąsienic i podstawową diagnostykę usterek. Dokładny układ usług jest potwierdzany w zależności od projektu i miejsca docelowego.
Standardowy okres gwarancji wynosi12 miesięcy od uruchomienia. Typowe części zamienne, takie jak elementy gąsienic, koła zębate, uszczelki i czujniki, mogą być dostarczone w zależności od konfiguracji maszyny. Dostępna jest także zdalna pomoc techniczna w zakresie obsługi i konserwacji.
Tak, jeśli klient może z wyprzedzeniem dostarczyć reprezentatywny materiał rurki i wymagane informacje dotyczące rysunku. Testowanie na rzeczywistym materiale jest szczególnie przydatne w przypadku nowych zastosowań, ponieważ umożliwia ocenę siły ciągnienia, prędkości, smarowania, stanu powierzchni i wydajności zwijania przed dostawą.
Kupujący powinien przygotować wymagany fundament, miejsca zakotwiczenia, zasilanie elektryczne, sprężone powietrze, system smarowania i sprzęt do transportu materiałów zgodnie z ostatecznym układem maszyny. FangRong może dostarczyć rysunki fundamentów, informacje o śrubach kotwiących i wymagania instalacyjne przed wysyłką.
Adres
NR 163, Shatong Road, druga strefa przemysłowa Shabu, miasto Dalang, miasto Dongguan, Guangdong, Chiny
Tel