Aktualności
Aktualności

Bądź na bieżąco z najnowszymi innowacjami, certyfikatami, globalną ekspansją i pomyślnymi realizacjami projektów FangRong w branży motoryzacyjnej, lotniczej, nowej energii i innych sektorach wymagających dużej precyzji.

Czy maszyna do formowania gwintu wewnętrznego rur jest właściwą inwestycją dla Twojej linii produkcyjnej

Abstrakcyjny:Ten przewodnik zFangRongwyjaśnia, jak AMaszyna do formowania gwintów wewnętrznych rurdziała, gdzie jest lepszy od gwintowania, jak ocenić jakość gwintu i co sprawdzić przed inwestycją w gwint do swojej linii produkcyjnej rur.

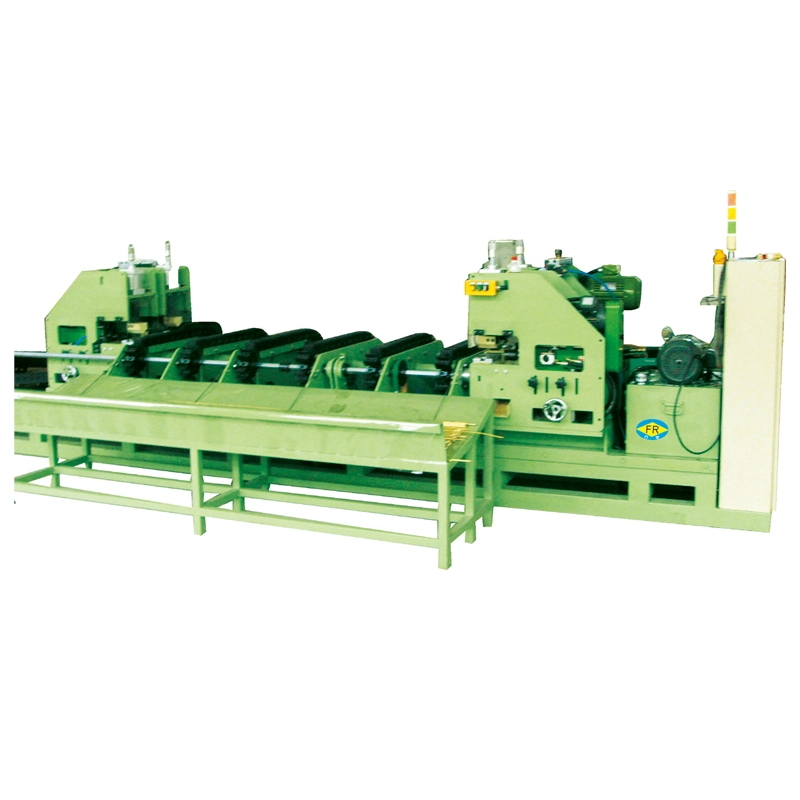
Tube Inner Thread Forming Machine

Spis treści

1. Dlaczego formowanie gwintu wewnętrznego przewyższa cięcie w wielu zastosowaniach rurowych

Niezawodność klasy Zhenhua nie jest jedyną rzeczą, której szukają kupujący w obróbce rur; chcą także gwintów, które utrzymują nacisk, są odporne na zmęczenie i wytrzymują wielokrotny montaż. FangRong budujeMaszyna do formowania gwintów wewnętrznych rurwłaśnie z tego powodu. Zamiast wycinać materiał za pomocą kranu, formowanie gwintu przemieszcza metal do wymaganego profilu gwintu — bez wiórów, bez przerwanej struktury ziaren i zazwyczaj mocniejszy gwint końcowy.

To rozróżnienie ma znaczenie w lampach. Podczas wycinania gwintu wewnętrznego usuwa się materiał ścianki i tworzy koncentrację naprężeń u nasady gwintu. Z kolei formowanie powoduje ściskanie i obróbkę na zimno materiału, co może zwiększyć wytrzymałość gwintu i poprawić wykończenie powierzchni. W przypadku cienkościennych rur, złączek, przewodów hydraulicznych i konstrukcyjnych zespołów rurowych korzyści te często przekładają się na mniej wycieków i dłuższą żywotność.

2. Jak działa maszyna do formowania gwintu wewnętrznego rury

W procesie formowania zamiast kranu tnącego wykorzystuje się narzędzie do formowania ząbkowanego lub wielokątnego. Narzędzie jest wprowadzane do otworu rury i obracane, stopniowo przemieszczając materiał na zewnątrz, tworząc gwint wewnętrzny. Maszyna precyzyjnie kontroluje trzy rzeczy: prędkość obrotową, posuw i smarowanie.

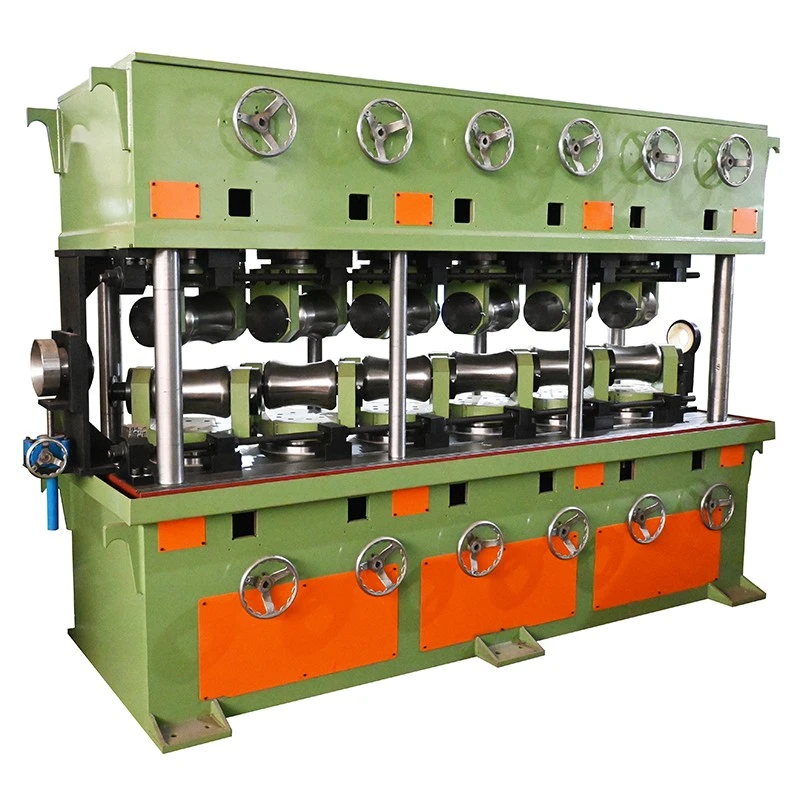
Podstawowe elementy typowej maszyny:

  • Wrzeciono i układ napędowy:Zapewnia kontrolowany moment obrotowy i stałą prędkość obrotową.
  • Uchwyt narzędzia do formowania:Wyrównuje narzędzie koncentrycznie z otworem rury, aby uniknąć bicia gwintu.
  • Jednostka zaciskająca rurę:Utrzymuje rurę sztywno, aby zapobiec wibracjom i owalności podczas formowania.
  • Mechanizm podawania:Steruje szybkością wchodzenia narzędzia w otwór.
  • Układ chłodzenia i smarowania:Zmniejsza tarcie, wydłuża żywotność narzędzia i wypłukuje zanieczyszczenia.
  • Panel sterowania:Ustawia parametry prędkości, posuwu, głębokości i cyklu, często z zapisywaniem receptur.

Formowany materiał ma znaczenie. Miękkie i bardziej plastyczne metale – miedź, mosiądz, aluminium i stal niskowęglowa – dobrze się formują. Stopy o wysokiej wytrzymałości lub niskiej ciągliwości mogą wymagać dostosowania procesu lub mogą w ogóle nie być odpowiednie, dlatego przed specyfikacją maszyny powinno nastąpić potwierdzenie materiału.

3. Jakość nici: co mierzyć i dlaczego

Uformowany gwint wygląda prosto, ale ma kilka mierzalnych cech, które określają, czy będzie on działał w trakcie użytkowania.

  • Średnica podziałowa:Najbardziej krytyczny wymiar dla dopasowania i nośności; należy sprawdzić odpowiednim miernikiem.
  • Mała średnica:Wpływa na połączenie i luz współpracującego łącznika.
  • Kąt gwintu i profil:Potwierdza, że ​​narzędzie formujące wytworzyło określony kształt, a nie zniekształcony przybliżony kształt.
  • Koncentryczność z otworem rury:Gwinty niecentryczne powodują przecięcie gwintu i uszkodzenie uszczelnienia.
  • Wykończenie powierzchni:Gwinty uformowane mają zwykle gładszą powierzchnię boczną niż gwinty nacięte, co ułatwia uszczelnienie.
  • Bicie i owalność:Szczególnie ważne w przypadku rur cienkościennych, gdzie siła mocowania może zniekształcić otwór.

Pomiar powinien być częścią procesu kwalifikacji maszyny, a nie kwestią drugorzędną. Dobra praktyka obejmuje sprawdziany do gwintów typu go/no go, mikrometr o średnicy podziałowej i okresowe cięcie próbek w celu sprawdzenia utworzonego profilu.

4. Kluczowe czynniki przy wyborze maszyny

Wybór maszyny zależy od rozmiaru rury, materiału, specyfikacji gwintu i wielkości produkcji. Rozważ następujące czynniki:

  • Zakres średnic rur i grubości ścianek:Określa rozmiar wrzeciona, konstrukcję mocowania i wymiary oprzyrządowania.
  • Rozmiar gwintu i zakres skoku:Musi obejmować Twój obecny i planowany asortyment produktów.
  • Plastyczność materiału:Wpływa na trwałość narzędzia, wymagany moment obrotowy i strategię smarowania.
  • Długość rury:Wpływa na długość łoża maszyny i wymagania dotyczące podpór.
  • Docelowy czas cyklu:Dopasowuje moc napędu, poziom automatyzacji i metodę ładowania.
  • Poziom automatyzacji:Załadunek ręczny, półautomatyczny lub w pełni zintegrowany z przenośnikami i robotami.
  • Dostępność narzędzi i wsparcie:Potwierdź dostawę części zamiennych i usługę ponownego szlifowania.
  • Jakość i dokumentacja:Zapisy procesów, procedury kalibracji i testy akceptacyjne.

Pomaga także określić, czy maszyna będzie obsługiwać jeden rozmiar gwintu w długich seriach, czy wiele rozmiarów w małych partiach; czas przezbrajania i zapasy narzędzi różnią się znacznie w obu scenariuszach.

5. Tabela porównawcza: formowanie, gwintowanie i frezowanie gwintów

Poniższa tabela porównuje trzy główne metody wytwarzania gwintów wewnętrznych w rurach.

Atrybut Formowanie gwintu wewnętrznego Stukanie (cięcie) Frezowanie gwintów
Generacja chipów Nic Wyprodukowane żetony; wymagane usunięcie Wyprodukowano chipsy
Siła nici Wyższa, hartowana na zimno struktura ziaren Niższy, materiał usunięty u nasady Umiarkowany
Wykończenie powierzchni Doskonałe, wypolerowane boki Dobry do umiarkowanego Dobry
Odpowiednie materiały Metale ciągliwe: miedź, mosiądz, aluminium, stal niskowęglowa Szeroki asortyment, w tym żeliwo Szeroki zakres
Wydajność rur cienkościennych Dobre, gdy zaciskanie jest dobrze kontrolowane Ryzyko odkształcenia i rozerwania cienkościennych ścianek Dobry
Żywotność narzędzia Długie w materiałach plastycznych Krótszy; ryzyko złamania w małych rozmiarach Długi
Czas cyklu Szybki do małych i średnich gwintów Szybko Wolniej
Najlepsze dopasowanie Złączki rurowe o dużej objętości, części hydrauliczne i pneumatyczne Obróbka ogólna, mała objętość Duże średnice, trudne materiały

W praktyce wiele warsztatów produkujących rury stosuje formowanie w przypadku gwintów o największej objętości i najbardziej wrażliwych na jakość, a w przypadku nietypowych zadań pozostaje możliwość gwintowania lub frezowania.

6. Dopasowanie maszyny do istniejącej linii

Maszyna formująca rzadko działa samodzielnie. Zaplanuj sposób połączenia z cięciem rur, wykańczaniem końcówek, gratowaniem, czyszczeniem i inspekcją.

  • Pod prąd:Rury należy przyciąć na odpowiednią długość, z kwadratowymi końcami pozbawionymi zadziorów. Zły stan końcówki powoduje niewspółosiowość narzędzia.
  • Mocowanie i podparcie:Długie rury wymagają stojaków podporowych lub uchwytów rolkowych, aby zapobiec uginaniu się podczas formowania.
  • Zarządzanie smarowaniem:Systemy scentralizowane lub z recyrkulacją zmniejszają koszty materiałów eksploatacyjnych i utrzymują miejsce pracy w czystości.
  • W dół rzeki:Szybka kontrola miernika na maszynie wychwytuje dryf, zanim części dotrą do końcowego montażu.
  • Identyfikowalność:Rejestruj parametry maszyny partiami, aby jakość gwintu można było prześledzić aż do ustawień.

FangRong dostarcza również powiązany sprzęt do obróbki rur, taki jak maszyny do ciągnienia na zimno, matryce do ciągnienia i prostownice, co ułatwia określenie spójnej linii zamiast niedopasowanych, samodzielnych jednostek.

7. Często zadawane pytania (FAQ)

P1: Do czego służy maszyna do formowania gwintu wewnętrznego rury?
Odp.: Tworzy gwinty wewnętrzne w otworach rurowych, wypierając metal, a nie go przecinając. Stosowany jest do armatury, elementów hydraulicznych i pneumatycznych, konstrukcyjnych zespołów rurowych i innych części wymagających mocnych, pozbawionych wiórów gwintów wewnętrznych.

P2: Czy formowanie gwintu jest silniejsze niż gwintowanie?
Odp.: W materiałach ciągliwych gwinty formowane zazwyczaj wykazują lepszą odporność na zmęczenie i gładsze wykończenie, ponieważ struktura ziaren jest obrabiana na zimno, a nie cięta. Rzeczywista wydajność zależy od materiału, grubości ścianki i kontroli procesu.

P3: Jakie materiały można formować?
Odp.: Miedź, mosiądz, aluminium i stale niskowęglowe tworzą się dobrze. Stopy o wysokiej wytrzymałości lub niskiej ciągliwości mogą wymagać dostosowania procesu lub mogą nie być odpowiednie. Przed określeniem materiału należy potwierdzić u dostawcy maszyny.

P4: Czy maszyna może obsługiwać cienkościenne rury?
Odp.: Tak, pod warunkiem, że siła mocowania i podparcie są odpowiednio zaprojektowane. Formowanie cienkościenne wymaga ostrożnego mocowania, aby uniknąć owalności i zniekształceń.

P5: Co określa zakres rozmiarów gwintów?
Odp.: Moc wrzeciona, wymiary oprzyrządowania i średnica otworu rury. Zamawiając maszynę, określ zarówno swój aktualny asortyment produktów, jak i planowane przyszłe rozmiary.

P6: W jaki sposób sprawdzana jest jakość nici?
Odp.: Należy używać sprawdzianów do gwintów typu „go/no-go” i mikrometrów o średnicy podziałowej, a także okresowo dzielić próbki na kawałki. Należy również sprawdzić koncentryczność i owalność, szczególnie w przypadku rur cienkościennych.

P7: Jakie informacje są potrzebne do wyceny maszyny?
Odp.: Materiał, średnica i grubość ścianki rury, specyfikacja gwintu, długość rury, wielkość produkcji, wymagania dotyczące automatyzacji i wszelkie ograniczenia dotyczące układu zakładu.

8. Pozwól, aby FangRong pomógł Ci określić Twoją maszynę

Odpowiednią maszynę do formowania gwintu wewnętrznego rurki definiuje się na podstawie materiału, wymiarów rury, specyfikacji gwintu i wielkości produkcji, a nie na podstawie ogólnej strony katalogu. FangRong współpracuje z przetwórcami rur, aby dopasować konfigurację maszyny, oprzyrządowanie i integrację linii do rzeczywistych warunków produkcyjnych. Opowiedz nam o swoim materiale, specyfikacjach produktu, procesie produkcyjnym i wymaganiach sprzętowych, a możemy omówić odpowiednie maszyny do ciągnienia na zimno, matryce ciągnące, maszyny do prostowania i niestandardowe rozwiązania dla Twojego zastosowania. Niezależnie od tego, czy dodajesz pojedynczą stację formowania, czy budujesz kompletną linię do przetwarzania rur, nasz zespół pomoże Ci określić ją poprawnie za pierwszym razem.skontaktuj się z namidzisiaj, podając szczegóły dotyczące rur i gwintów, a my w odpowiedzi przekażemy rekomendację i wycenę maszyny —skontaktuj się z namiteraz, aby posunąć swój projekt do przodu.

Powiązane wiadomości
Zostaw mi wiadomość
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie. Polityka prywatności
OdrzucićPrzyjąć