Whatsapp
Oferujemy szeroką gamę urządzeń do precyzyjnej obróbki metalu, w tym prostowanie, ciągnienie na zimno, wskazywanie, fazowanie, cięcie, walcowanie gwintów i matryce do ciągnienia, dostosowane do rur, prętów i materiałów drutowych w różnych gałęziach przemysłu.
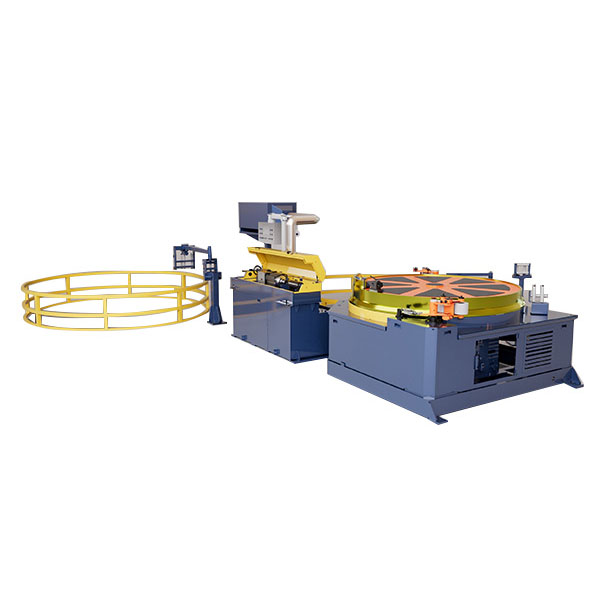
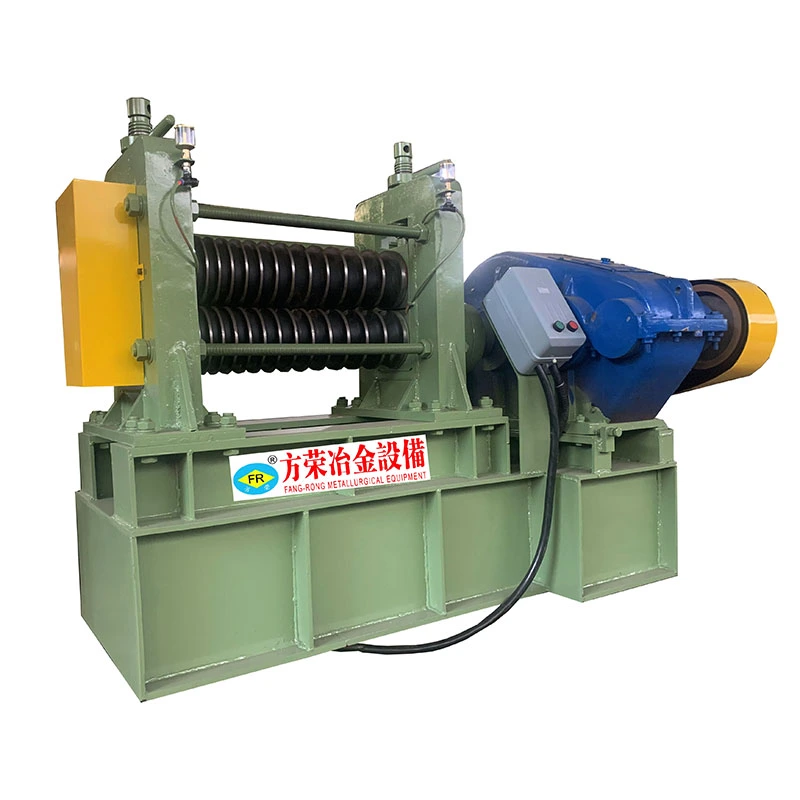
Maszyna do formowania gwintów wewnętrznych rur jest przeznaczona do ciągłego formowania wewnętrznych gwintów śrubowych lub rowków w metalowych rurach i cewkach. Stosowany jest głównie do rur miedzianych, ze stali nierdzewnej, mosiądzu i aluminium w elastycznych wężach, rurach falistych, HVAC, chłodnictwie i produkcji rur precyzyjnych. Maszyna łączy podawanie rur, formowanie wewnętrzne, kontrolowane ciągnienie i nawijanie cewek w jedną ciągłą operację, redukując wielokrotną ręczną obsługę podczas produkcji.
Maszyna do formowania gwintów wewnętrznych rur jest dostosowana do ciągłego ruchu rur, a nie do indywidualnej obróbki rur. Po wejściu rury do sekcji podawania system formujący pracuje na wewnętrznej powierzchni, podczas gdy zespół trakcyjny utrzymuje rurę w ruchu z kontrolowaną prędkością. Obrobiona rura jest następnie zwijana w cewkę w celu odbioru lub przeniesienia do następnego etapu produkcji.
System podawania prowadzi rurę do sekcji formującej z kontrolowaną szybkością. Prawidłowe ustawienie jest ważne, ponieważ odchylenie rury może mieć wpływ na głębokość formowania, konsystencję podziałki i wykończony profil wewnętrzny. Maszynę można skonfigurować w zależności od średnicy rury, materiału i układu linii produkcyjnej.
Zamiast usuwania materiału za pomocą konwencjonalnych narzędzi skrawających, system formowania wykorzystuje narzędzie formujące do utworzenia wymaganego wewnętrznego profilu spiralnego poprzez kontrolowane odkształcenie. To podejście jest odpowiednie do ciągłej obróbki rur, gdzie wymagana jest stała podziałka i stan powierzchni na całej długości rury.
Układ trakcyjny steruje ruchem rury w sekcji formującej. Siłę ciągnienia i prędkość roboczą można regulować w zależności od specyfikacji materiału i rury. Po uformowaniu gotowa rura jest automatycznie zwijana w zwój, co ogranicza konieczność ręcznego przewijania i przenoszenia pomiędzy etapami produkcji.
Właściwą maszynę należy wybrać na podstawie rzeczywistych wymagań dotyczących rury i produkcji, a nie samej mocy maszyny. Zewnętrzna średnica rury, materiał, grubość ścianki, wymagany profil wewnętrzny, podziałka formująca, prędkość produkcji i średnica gotowej cewki mają wpływ na konfigurację.
Rury miedziane są powszechnym zastosowaniem, natomiast rury ze stali nierdzewnej, mosiądzu i aluminium można również przetwarzać zgodnie z wymaganymi warunkami formowania. Różne materiały wymagają różnych sił formowania i parametrów pracy, dlatego przed wyborem modelu maszyny należy potwierdzić materiał.
Wymagany skok i profil wewnętrzny określają konfigurację narzędzia formującego. W przypadku projektów obejmujących rury o różnych specyfikacjach system formowania i powiązane oprzyrządowanie można dopasować do wymaganych wymiarów rur, zamiast stosować jedną stałą konfigurację dla każdego produktu.
Wymagana wydajność ma bezpośredni wpływ na wybór maszyny. FR-8 jest przeznaczony do mniejszych rozmiarów rur i umiarkowanych prędkości linii, natomiast FR-12 zapewnia większą siłę ciągnienia i większy zakres prędkości roboczych. Przy planowaniu przekroju uzwojenia należy również uwzględnić wymaganą średnicę cewki.
| Model | Siła przyciągania | Średnica rury | Szybkość rysowania | Średnica cewki | Główny silnik | Zmienny sterownik |
|---|---|---|---|---|---|---|
| FR-8 | 2 T | 5–10 mm | 15–30 m/min | 600–1000 mm | 15 kW | 18 kW |
| FR-12 | 5 T | 8–15 mm | 40–60 m/min | 800–1200 mm | 22 kW | 30 kW |
Dostępne są konfiguracje niestandardowe dla różnych materiałów rur, wymiarów, wymagań dotyczących formowania i układów produkcyjnych. Rzeczywiste parametry robocze mogą się różnić w zależności od materiału i specyfikacji rury.
Wewnętrzne formowanie rur staje się trudne, gdy produkcja w dużym stopniu zależy od ręcznego podawania, regulacji i przewijania. Różnice w ułożeniu rur mogą prowadzić do nierównego skoku, a niestabilna przyczepność może mieć wpływ na gotowy profil wewnętrzny. Oddzielne operacje formowania i przewijania również zwiększają czas obsługi i wymagania pracy.
Konfiguracja ciągła łączy podawanie, formowanie, trakcję i nawijanie w tym samym procesie produkcyjnym. Operatorzy mogą skupić się na regulacji parametrów i kontroli jakości, zamiast na wielokrotnym przenoszeniu poszczególnych odcinków rur między maszynami.
Maszyna do formowania gwintów wewnętrznych rur może być używana do elastycznego węża ze stali nierdzewnej, węża gazowego, węża doprowadzającego wodę, rurki z blachy falistej, elementów instalacji hydraulicznych, rurociągów HVAC, elastycznych rurek samochodowych, przemysłowych rur do przesyłu płynów i produkcji rur do wymienników ciepła. W przypadku obróbki rur miedzianych system formowania można skonfigurować pod kątem wewnętrznych rowków spiralnych stosowanych w instalacjach klimatyzacyjnych i chłodniczych wymiennikach ciepła.
FangRong produkuje maszynę w kontrolowanej sekwencji obejmującej projektowanie inżynieryjne, wytwarzanie konstrukcji, obróbkę skrawaniem, produkcję narzędzi do formowania, montaż i testowanie. Rama i stół obrotowy poddawane są tam, gdzie jest to wymagane, cięciu, spawaniu, odprężaniu i obróbce CNC. Podstawowe elementy, takie jak matryce ciągnące, koła prowadzące i głowice formujące wewnętrzne, są obrabiane maszynowo i poddawane obróbce cieplnej zgodnie z ich wymaganiami operacyjnymi.
Po montażu mechanicznym instalowana jest instalacja elektryczna i napędowa oraz kalibracja maszyny przed dostawą. Obróbka powierzchni i montaż końcowy są wykonywane zgodnie z konfiguracją sprzętu. Testy skupiają się na działaniu maszyny, ruchu rur, wydajności formowania oraz koordynacji systemów napędowych i sterujących.
Każda maszyna jest sprawdzana przed wysyłką, aby potwierdzić, że konstrukcja mechaniczna, układ przeniesienia napędu, elementy formujące i sterowanie elektryczne działają zgodnie z wymaganiami. W przypadku sprzętu niestandardowego inspekcję można przeprowadzić w oparciu o uzgodnione specyfikacje rur i wymagania produkcyjne, tak aby zidentyfikować główne problemy konfiguracyjne przed instalacją w zakładzie klienta.
Dongguan Fangrong Metallurgical Equipment Co., Ltd. została założona w 1998 roku i ma ponad 26-letnie doświadczenie w ciągnieniu na zimno, prostowaniu i pokrewnym sprzęcie metalurgicznym. Firma posiada zakłady produkcyjne w Dongguan i Yangjiang w Guangdong, wspierając produkcję sprzętu i możliwości dostaw.
FangRong posiada certyfikat ISO 9001 i dostarcza sprzęt zgodny z CE i inspekcją SGS. Jej portfolio techniczne obejmuje 32 patenty na wynalazki i ponad 100 patentów na wzory użytkowe. Przykłady obejmują patent 2013207829011 na urządzenie napinające łańcuch, patent 2008300532117 na wielożyłowy uchwyt matrycy i ZL2015 2 0842922.7 na system szybkiej wymiany trzpienia.
Przed wysyłką maszyna jest przygotowywana zgodnie z jej konstrukcją, sposobem transportu i wymaganiami miejsca docelowego. Komponenty są zabezpieczone przed uszkodzeniami spowodowanymi przemieszczaniem się i obsługą podczas transportu, a w razie potrzeby są pakowane tak, aby można było je dostarczyć za granicę.
FangRong zapewnia wskazówki dotyczące instalacji, szkolenia operatorów i wsparcie techniczne po dostawie. Standardowy okres gwarancji wynosi 12 miesięcy, z wyłączeniem części podlegających normalnemu zużyciu. Dostępne są części zamienne i długoterminowe wsparcie techniczne w zakresie obsługi i konserwacji sprzętu.
Maszynę można skonfigurować do rur ze stali nierdzewnej, miedzi, mosiądzu, aluminium i innych metali. Odpowiednie parametry formowania zależą od materiału, wymiarów rury i wymaganego profilu wewnętrznego.
FR-8 obejmuje średnice rur od 5 do 10 mm, natomiast FR-12 obejmuje średnice rur od 8 do 15 mm. Jeśli wymagany rozmiar rury wykracza poza podane zakresy, można omówić konfiguracje niestandardowe.
FR-12 zapewnia większą siłę ciągnienia i większy zakres prędkości rysowania niż FR-8. FR-8 ma siłę ciągnienia 2 T i prędkość ciągnienia 15–30 m/min, natomiast FR-12 zapewnia siłę ciągnienia 5 T i 40–60 m/min.
Tak. Maszyna jest przeznaczona do ciągłego ruchu rur i może tworzyć wewnętrzny spiralny gwint lub rowek na wymaganej długości rury bez oddzielnej obróbki każdego odcinka rury.
Tak. Sprzęt można zintegrować z urządzeniami do obróbki rur znajdującymi się wcześniej lub później. Wymagana metoda połączenia zależy od podawania rur, prędkości produkcji, obsługi cewek i układu istniejącej linii.
Podaj materiał rury, średnicę zewnętrzną, grubość ścianki, wymagany gwint wewnętrzny lub profil rowka, skok, docelową prędkość produkcji, gotową średnicę cewki i oczekiwaną zdolność produkcyjną. Do integracji linii przydatny jest również istniejący układ sprzętu.
Tak. Konfigurację maszyny, oprzyrządowanie i parametry robocze można dostosować do konkretnych materiałów rur, wymiarów, wymagań dotyczących formowania i układów produkcyjnych. Ostateczne specyfikacje należy potwierdzić zgodnie z rzeczywistymi warunkami produkcji.
Tak. Wskazówki dotyczące instalacji i szkolenie operatorów są dostępne po dostawie. Aby zapewnić długoterminową eksploatację sprzętu, zapewniamy także wsparcie techniczne i serwis części zamiennych.
Standardowa gwarancja wynosi 12 miesięcy, z wyłączeniem części podlegających normalnemu zużyciu. Wsparcie techniczne i serwis części zamiennych są kontynuowane po okresie gwarancyjnym.
Adres
NR 163, Shatong Road, druga strefa przemysłowa Shabu, miasto Dalang, miasto Dongguan, Guangdong, Chiny
Tel