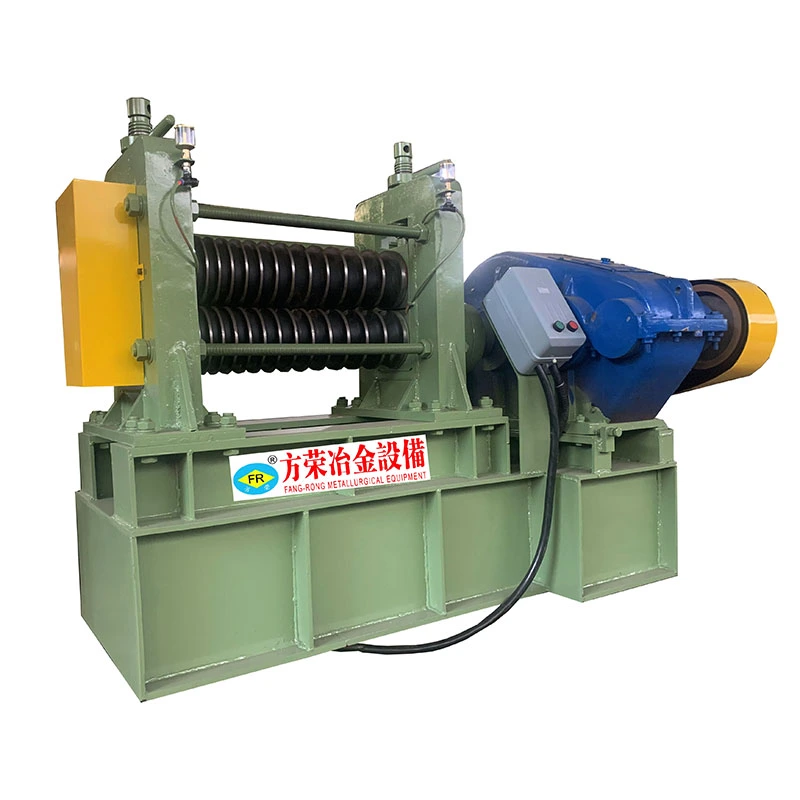
Walcowanie i ciągnienie wykonują różne zadania w tym samym procesie formowania. Głowica walcująca najpierw zmniejsza i zmienia kształt przekroju, podczas gdy matryca ciągnąca doprowadza materiał do ostatecznych wymiarów. FangRongaTocząca się maszyna do rysowaniałączy te dwie operacje w przypadku wyrobów stalowych, które wymagają kontrolowanego odkształcenia przed końcowym ciągnięciem, szczególnie stali S55C, 20CrMo i podobnych o wytrzymałości na rozciąganie do 900 MPa.
Dlaczego warto rzucić się przed rysowaniem?
Konwencjonalna matryca ciągarska wykonuje większość redukcji przekroju w jednej strefie odkształcenia. W systemie czterowalcowym część redukcji średnicy przeprowadzana jest przez głowicę walcującą, zanim materiał dotrze do matrycy. Redukcja walcowania jest typowa5–15%, który stopniowo zmienia przekrój, zamiast całkowicie polegać na ostatecznej matrycy ciągnącej.
Takie rozwiązanie może pomóc w kontrolowaniu odkształcenia twardszych stali i zapewnia operatorowi dodatkową zmienną procesową podczas pracy z produktami, które są trudne do bezpośredniego ciągnienia. Połączony proces może również poprawić konsystencję gotowego przekroju i przyczynić się do uzyskania poziomu prostoty≤1mm/mw odpowiednich warunkach produkcyjnych.
Głowica rolkowa określa, co matryca musi zakończyć
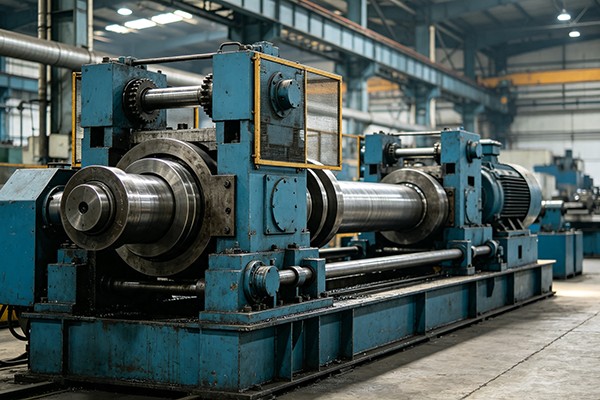
Głowica czterorolkowa to nie tylko dodatkowy zespół redukcyjny. Geometria wałka, materiał i wykończenie powierzchni muszą być dopasowane do obrabianego przedmiotu. Jeśli powierzchnia walca nie jest odpowiednia dla gatunku stali lub warunków smarowania, ślady walca mogą zostać przeniesione na produkt, zanim dotrze on do matrycy ciągnącej.
Dlatego FangRong konfiguruje materiały walców i wykończenie powierzchni w zależności od przetwarzanego materiału. Jest to szczególnie istotne w przypadku szyn prowadzących, ślizgaczy i profili o ruchu liniowym, gdzie stan powierzchni jest częścią wymagań funkcjonalnych, a nie tylko kwestią wyglądu.
FR-30, FR-45 i FR-65 pokrywają różne obciążenia ciągnące
| Model |
Siła przyciągania |
Typowa konfiguracja |
| FR-30 |
300kN / 30T |
Do mniejszych obciążeń ciągnących w ramach serii |
| FR-45 |
450kN / 45T |
Pojemność pośrednia |
| FR-65 |
650–750 kN / 65–75 T |
Konfiguracja z dwoma łańcuchami do dużych obciążeń |
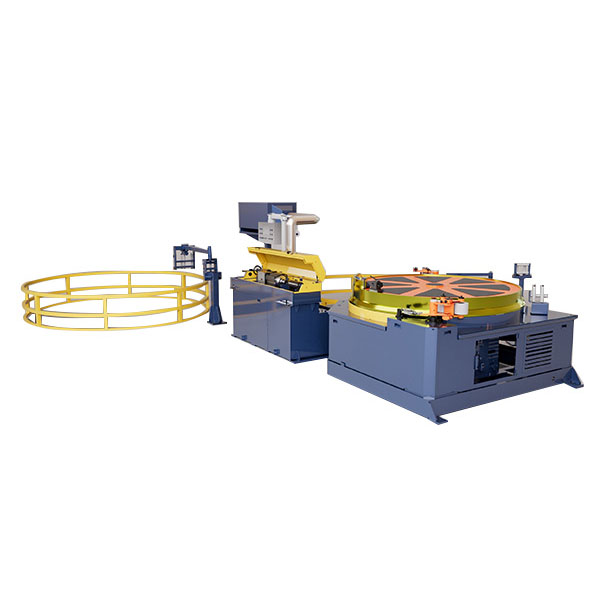
TheFR-65wykorzystuje napęd dwułańcuchowy z wytrzymałymi łańcuchami prostymi o podziałce 200 mm, reduktor ZFY560 o przełożeniu 112 i silnik prądu stałego Z4-280-41 o mocy 166 kW. Układ napędowy wykorzystuje sterownik Siemens 6RA80, natomiast sterowanie maszyną zapewnia Inovance PLC/HMI.
Długie odcinki wymagają więcej niż dużego tonażu
FR-65 ma znamionową prędkość ciągnienia około 13 m/min, ze zmiennym zakresem prędkości 0–37 m/min, efektywną długość ciągnienia 12 m i długość łoża do 16 m. Jego przybliżone wymiary to 31 × 4,1 m.
W przypadku długich szyn prowadzących i profili konstrukcyjnych dostępny skok i układ maszyny są równie ważne, jak nominalna siła uciągu. Przedmiot obrabiany musi pozostać odpowiednio podparty i wyrównany podczas całej sekwencji walcowania i ciągnienia; w przeciwnym razie dodatkowa siła uciągu nie zrekompensuje słabego prowadzenia materiału.
Gdzie rysunek walcowania pasuje do trasy produkcyjnej
Maszyna ta jest przeznaczona do zastosowań, w których połączenie kontrolowanego walcowania i ciągnienia końcowego zapewnia praktyczną przewagę nad samym ciągnięciem. Typowe produkty obejmująszyny prowadzące, ślizgacze, precyzyjne elementy ruchu liniowego i profile konstrukcyjnewykonane ze stali średnio- i wysokowytrzymałych.
Proces ten jest najbardziej przydatny, gdy produkt wymaga zarówno dokładności przekroju, jak i kontrolowanego odkształcenia mechanicznego. W przypadku prostego produktu o niskim stężeniu dodanie etapu walcowania może przynieść niewielkie korzyści; w przypadku twardszych stali lub profili wymagających bardziej kontrolowanego kształtowania, dodatkowy etap odkształcania może ułatwić zarządzanie procesem ciągnienia.


 Whatsapp