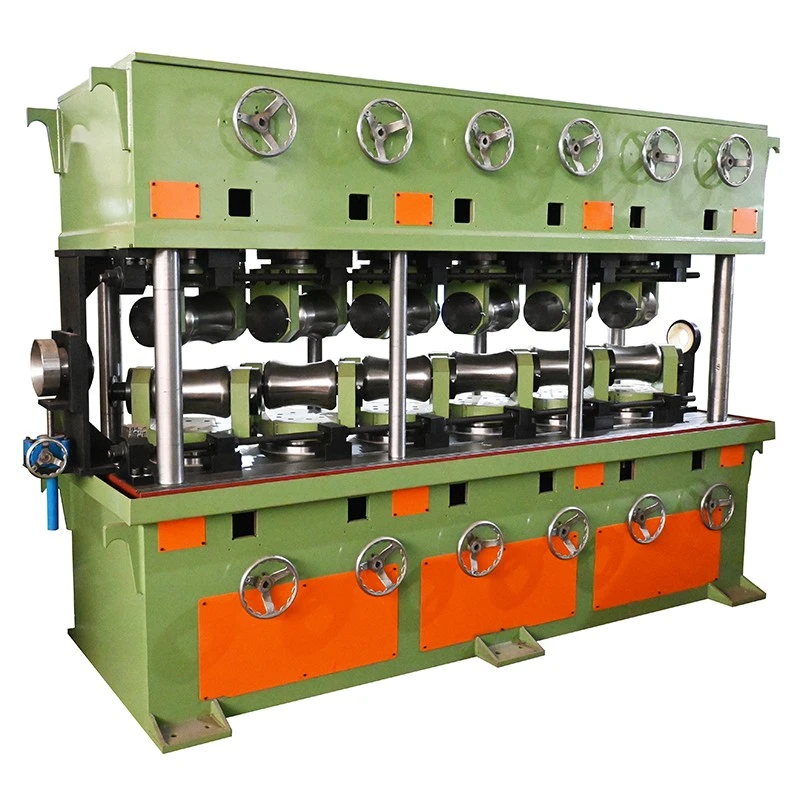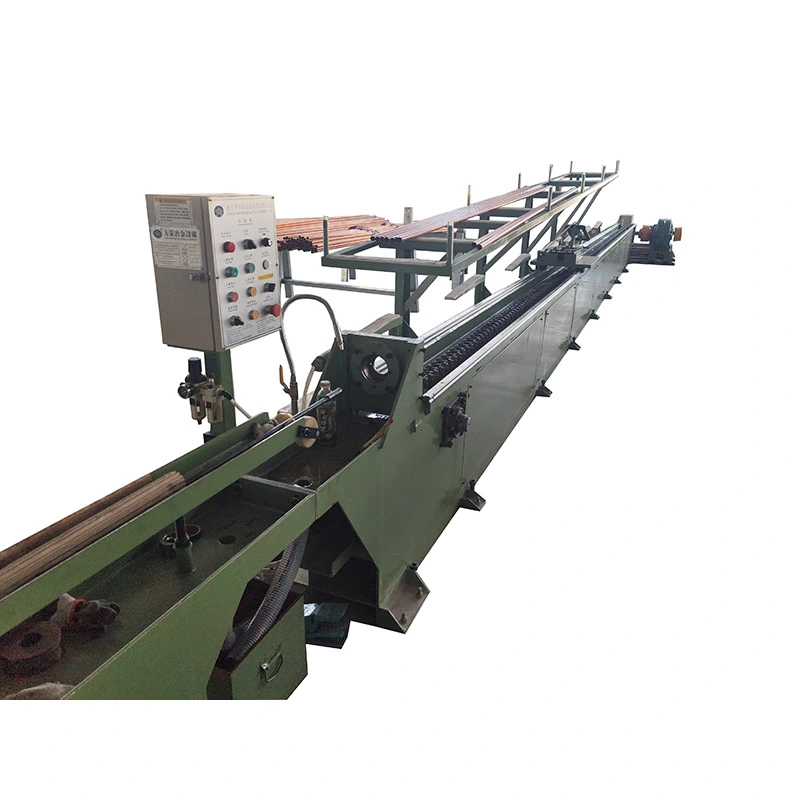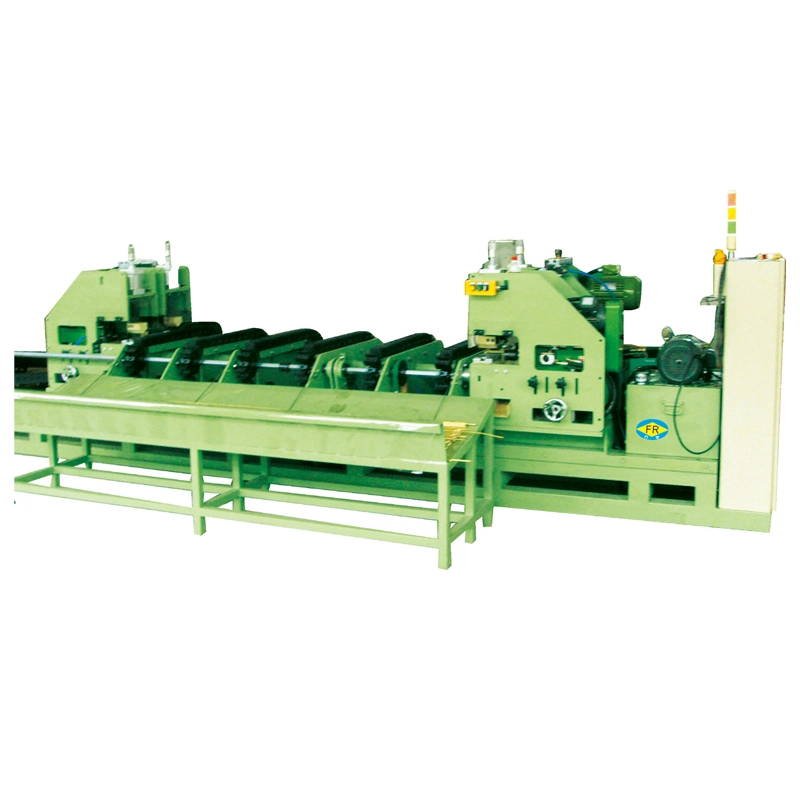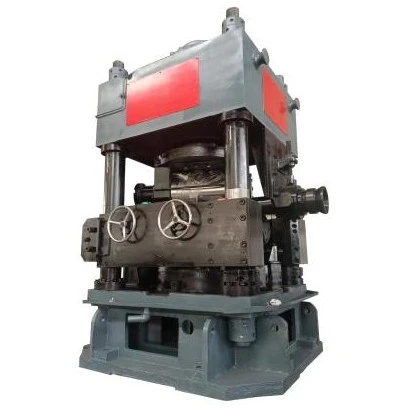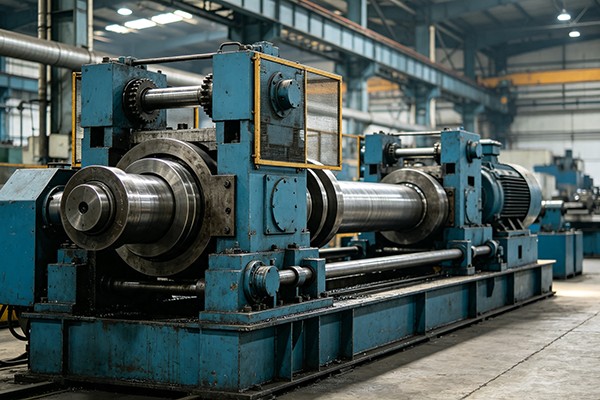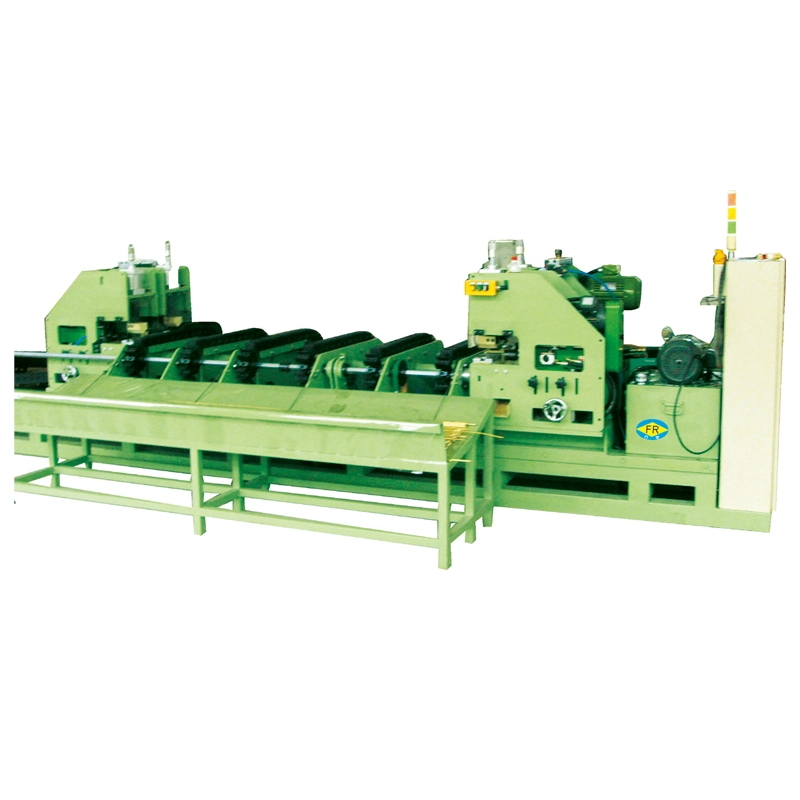


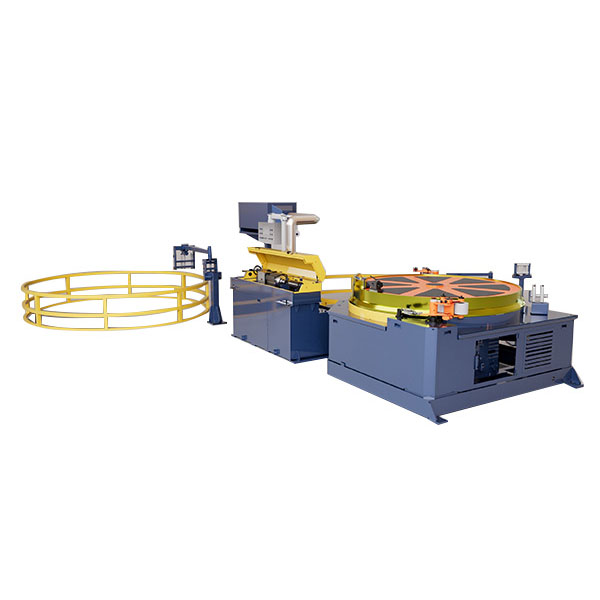
FangRongzapewniaMaszyna do formowania gwintów wewnętrznych rurdo ciągłego formowania gwintów wewnętrznych i rowków śrubowych w rurach z miedzi, stali nierdzewnej, mosiądzu i aluminium. Dzięki konfiguracjom FR-8 i FR-12 obejmującym średnice rur od 5–15 mm i prędkości ciągnienia do 60 m/min, sprzęt jest przeznaczony do wydajnej obróbki rur w HVAC, chłodnictwie, produkcji elastycznych węży i precyzyjnych rur.
Formowanie gwintów wewnętrznych i rowków to ważny proces dla producentów produkujących wysokowydajne rury metalowe, przewody elastyczne, rury wymienników ciepła i specjalistyczne komponenty do przenoszenia płynów. W przeciwieństwie do operacji obróbki przerywanej, system formowania ciągłego może łączyć podawanie rur, formowanie profili wewnętrznych, kontrolowane ciągnienie i automatyczne zwijanie w jednej sekwencji produkcyjnej. Pomaga to ograniczyć wielokrotne manipulacje przy jednoczesnym zachowaniu stabilnego ruchu rury i stałych warunków formowania.
Maszyna do formowania gwintów wewnętrznych firmy FangRong jest dostępna w konfiguracjach FR-8 i FR-12. Model FR-8 obsługuje rury o średnicy 5–10 mm z prędkością ciągnienia 15–30 m/min, natomiast model FR-12 obsługuje rury o średnicy 8–15 mm z prędkością 40–60 m/min. Ostateczną konfigurację można dopasować do materiału rury, grubości ścianki, profilu wewnętrznego, skoku, prędkości produkcji i średnicy cewki.
Spis treści
- Jak działa maszyna do formowania gwintu wewnętrznego rury?
- Jakie są kluczowe cechy ciągłego formowania gwintu wewnętrznego?
- Jakie są główne specyfikacje maszyny?
- Jak producenci powinni wybrać odpowiednią maszynę?
- Gdzie ta maszyna jest używana?
- Jakie problemy produkcyjne może rozwiązać?
- Jak FangRong podchodzi do produkcji maszyn?
- Często zadawane pytania
- Jak rozpocząć projekt obróbki rur?
Jak działa maszyna do formowania gwintu wewnętrznego rury?
Maszyna do formowania gwintu wewnętrznego rury została zaprojektowana z myślą o ciągłym ruchu rury. Zamiast oddzielnie przetwarzać poszczególne odcinki rury, rura wchodzi do systemu podawania i przemieszcza się w sposób ciągły przez sekcję formowania wewnętrznego. Kontrolowane narzędzie formujące tworzy wymagany spiralny gwint lub rowek na wewnętrznej powierzchni, podczas gdy układ trakcyjny utrzymuje stabilny ruch.
1. Kontrolowane karmienie przez zgłębnik
Sekcja podająca prowadzi rurę w kierunku obszaru formowania z kontrolowaną szybkością. Dokładne wyrównanie jest ważne, ponieważ nadmierne odchylenie może mieć wpływ na głębokość formowania, spójność podziałki i ostateczny profil wewnętrzny.
2. Formowanie profilu wewnętrznego
System formowania tworzy wewnętrzny profil spiralny poprzez kontrolowane odkształcenie, zamiast polegać na konwencjonalnym cięciu usuwającym materiał. Metoda ta jest szczególnie odpowiednia do produkcji ciągłej, gdzie ważna jest stabilna podziałka i powtarzalna geometria wewnętrzna.
3. Rysowanie i trakcja
Po wejściu do sekcji formującej rura jest w sposób ciągły przeciągana przez maszynę. Siłę ciągnienia i prędkość roboczą można regulować w zależności od materiału i wymiarów rury, co pomaga w utrzymaniu stabilnych warunków produkcji.
4. Automatyczne zwijanie
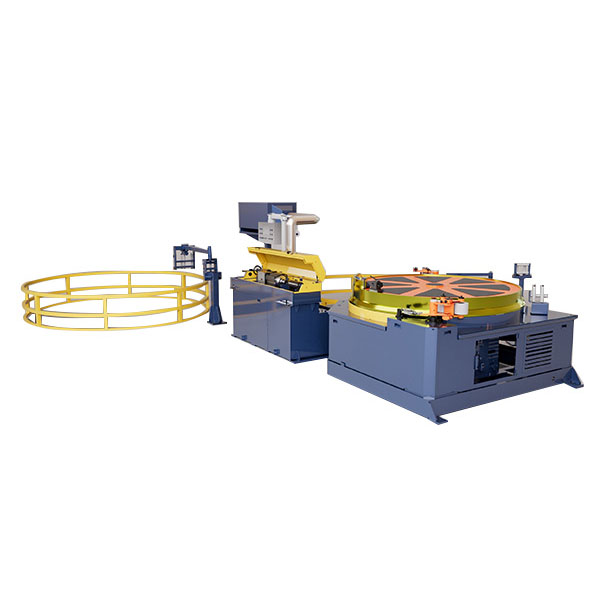
Po uformowaniu profilu wewnętrznego gotową rurę można automatycznie zwinąć w zwój. Ogranicza to pośrednią obsługę ręczną i ułatwia połączenie procesu z urządzeniami do obróbki rur znajdującymi się wcześniej lub później.
Jakie są kluczowe cechy ciągłego formowania gwintu wewnętrznego?
W przypadku producentów rur o wydajności maszyny nie decyduje sama zdolność formowania. Ciągła produkcja wymaga również skoordynowanych systemów podawania, trakcji, oprzyrządowania i nawijania.
- Ciągłe przetwarzanie:Formowanie, ciągnienie i zwijanie rur mogą stanowić połączony proces produkcyjny.
- Wewnętrzne formowanie spiralne:System formowania wytwarza gwinty wewnętrzne lub rowki na całej długości rury.
- Kompatybilność wielu materiałów:Można opracować konfiguracje dla rur miedzianych, stali nierdzewnej, mosiądzu, aluminium i innych odpowiednich rur metalowych.
- Regulowane parametry produkcyjne:Szybkość roboczą i warunki ciągnienia można wybrać zgodnie ze specyfikacją materiału i rury.
- Nakręcanie automatyczne:Gotowe rury można łączyć w kręgi, co ogranicza konieczność dodatkowego przewijania.
- Integracja z linią produkcyjną:Sprzęt można skonfigurować tak, aby można go było połączyć z istniejącymi liniami do przetwarzania rur.
- Niestandardowe oprzyrządowanie:Narzędzia do formowania można dopasować do wymaganych wymiarów rur, podziałki i profilu wewnętrznego.
Jakie są główne specyfikacje maszyny?
FangRong oferuje obecnie dwie standardowe konfiguracje dla różnych rozmiarów rur i wymagań produkcyjnych. Poniższe specyfikacje stanowią praktyczne odniesienie przy wstępnym wyborze maszyny.
| Specyfikacja | FR-8 | FR-12 |
|---|---|---|
| Siła przyciągania | 2 T | 5 T |
| Średnica rury | 5–10 mm | 8–15 mm |
| Szybkość rysowania | 15–30 m/min | 40–60 m/min |
| Średnica cewki | 600–1000 mm | 800–1200 mm |
| Główny silnik | 15 kW | 22 kW |
| Zmienny sterownik | 18 kW | 30 kW |
Rzeczywiste parametry operacyjne należy potwierdzić w zależności od materiału rury, średnicy zewnętrznej, grubości ścianki, wymaganego profilu wewnętrznego, skoku, zdolności produkcyjnej i wymagań dotyczących gotowej cewki. Konfiguracje niestandardowe są dostępne, gdy standardowe specyfikacje nie odpowiadają w pełni linii produkcyjnej.
Jak producenci powinni wybrać odpowiednią maszynę?
Wybór maszyny do formowania gwintów wewnętrznych w oparciu wyłącznie o moc silnika lub maksymalną prędkość może skutkować nieodpowiednią konfiguracją produkcyjną. Bardziej niezawodnym podejściem jest ocena całkowitych wymagań dotyczących przetwarzania rur.
Materiał tuby
Miedź, stal nierdzewna, mosiądz i aluminium mają różne właściwości mechaniczne i zachowanie podczas formowania. Dobrana siła formowania, oprzyrządowanie i parametry eksploatacyjne powinny zatem odpowiadać obrabianemu materiałowi.
Średnica rury i grubość ścianki
Wymiary rur mają bezpośredni wpływ na konfigurację maszyny. FR-8 przeznaczony jest do rur o średnicy 5–10 mm, natomiast FR-12 przeznaczony jest do rur o średnicy 8–15 mm. W przypadku żądania konfiguracji niestandardowej należy również podać grubość ścianki.
Wymagania dotyczące gwintu wewnętrznego lub rowka
Wymagany profil wewnętrzny i podziałka określają odpowiednie oprzyrządowanie do formowania. Producenci produkujący rury o różnych specyfikacjach powinni wziąć pod uwagę elastyczność narzędzi podczas planowania sprzętu.
Szybkość produkcji
Docelowa produkcja to kolejny ważny czynnik. W przypadku produkcji z umiarkowaną prędkością, obejmującej mniejsze rury, odpowiednia może być konfiguracja FR-8. Większe wymagania dotyczące prędkości i większa siła ciągnąca mogą wymagać konfiguracji FR-12.
Gotowa średnica cewki
System uzwojeń należy rozważyć łącznie z wymaganym rozmiarem gotowej cewki. Różne układy produkcyjne mogą wymagać różnych konfiguracji uzwojeń i sposobów obsługi.
Gdzie ta maszyna jest używana?
Ciągłe formowanie gwintów wewnętrznych i rowków może wspierać szereg zastosowań w produkcji rur, gdzie geometria wewnętrzna ma wpływ na wydajność produktu lub wymagania montażowe.
- Produkcja rur HVAC i klimatyzacyjnych
- Obróbka rur chłodniczych i wymienników ciepła
- Produkcja elastycznych węży ze stali nierdzewnej
- Produkcja węży gazowych
- Elementy instalacji wodno-kanalizacyjnej
- Produkcja rur z blachy falistej
- Elastyczne przewody samochodowe
- Przemysłowe przewody do przesyłu cieczy
- Precyzyjna produkcja rur metalowych
W przypadku rur miedzianych można wykonać wewnętrzne rowki spiralne do specjalistycznych zastosowań związanych z przenoszeniem ciepła w systemach klimatyzacyjnych i chłodniczych. Ostateczne parametry oprzyrządowania i działania należy określić na podstawie rzeczywistej specyfikacji i zastosowania rury.
Jakie problemy produkcyjne może rozwiązać?
Tradycyjne przetwarzanie rur może obejmować wiele niezależnych operacji, ręczne podawanie, wielokrotną regulację i oddzielne przewijanie. Te kroki mogą wydłużyć czas obsługi i wprowadzić możliwości problemów z wyrównaniem lub spójnością.
| Wyzwanie produkcyjne | Podejście do formowania ciągłego | Potencjalne korzyści produkcyjne |
|---|---|---|
| Powtarzane karmienie ręczne | Ciągłe podawanie przez rurkę | Mniej obsługi pośredniej |
| Niestabilne ustawienie rur | Kontrolowane podawanie i pozycjonowanie | Bardziej spójne warunki formowania |
| Oddzielne operacje formowania | Zintegrowane formowanie i ciągnienie | Uproszczony przepływ produkcji |
| Ręczne przewijanie | Automatyczne nawijanie cewki | Zredukowana obsługa po formowaniu |
| Różne specyfikacje rur | Konfigurowalne narzędzia i parametry | Większa elastyczność produkcji |
Podstawową wartością konfiguracji ciągłej jest koordynacja procesów. Łącząc podawanie, formowanie wewnętrzne, trakcję i nawijanie w jedną sekwencję produkcyjną, operatorzy mogą spędzić więcej czasu na kontroli parametrów i kontroli jakości, zamiast przenosić odcinki rur między oddzielnymi operacjami.
Jak FangRong podchodzi do produkcji maszyn?
FangRong zajmuje się ciągnieniem na zimno, prostowaniem i pokrewną produkcją sprzętu metalurgicznego od 1998 roku. Proces produkcyjny obejmuje projektowanie inżynieryjne, wytwarzanie konstrukcji, obróbkę skrawaniem, produkcję narzędzi do formowania, montaż, kalibrację i testowanie.
Kluczowe elementy mechaniczne, takie jak matryce ciągnące, koła prowadzące i głowice do formowania wewnętrznego, są produkowane zgodnie z ich wymaganiami operacyjnymi. W zależności od komponentu, w celu zapewnienia stabilności wymiarowej i wydajności usług, stosuje się procesy obróbki mechanicznej i cieplnej.
Przed wysyłką całe wyposażenie jest sprawdzane pod kątem struktury mechanicznej, działania przekładni, elementów formujących, sterowania elektrycznego, ruchu rur oraz koordynacji pomiędzy układami napędowymi i sterującymi. Niestandardowe maszyny można również sprawdzać zgodnie z ustalonymi specyfikacjami rur i wymaganiami produkcyjnymi.
Jakość i referencje techniczne
- Certyfikat ISO 9001
- Zgodność CE
- Wsparcie inspekcji SGS
- 32 patenty na wynalazki
- Ponad 100 patentów na wzory użytkowe
- Zakłady produkcyjne w Dongguan i Yangjiang w Guangdong
- Ponad 26 lat doświadczenia w powiązanym sprzęcie metalurgicznym
FangRong zapewnia również wskazówki dotyczące instalacji, szkolenia operatorów, wsparcie techniczne i usługi w zakresie części zamiennych. Standardowy okres gwarancji wynosi 12 miesięcy, z wyłączeniem części podlegających normalnemu zużyciu.
Często zadawane pytania dotyczące maszyn do formowania gwintu wewnętrznego rur
Jakie materiały można poddać obróbce?
Maszynę można skonfigurować do rur miedzianych, stali nierdzewnej, mosiądzu, aluminium i innych odpowiednich rur metalowych. Warunki formowania zależą od właściwości materiału, wymiarów rury i wymaganego profilu wewnętrznego.
Z jaką średnicą rurki poradzą sobie standardowe modele?
FR-8 przeznaczony jest do rur o średnicach 5–10 mm, natomiast FR-12 przeznaczony jest do rur o średnicy 8–15 mm. Można omówić konfiguracje niestandardowe dla zastosowań spoza tych standardowych zakresów.
Jaka jest różnica między FR-8 i FR-12?
FR-8 zapewnia siłę ciągnienia 2 T i zakres prędkości ciągnienia 15–30 m/min. FR-12 zapewnia siłę ciągnienia 5 T i zakres prędkości ciągnienia 40–60 m/min, dzięki czemu obie konfiguracje są odpowiednie dla różnych rozmiarów rur i wymagań produkcyjnych.
Czy gwinty wewnętrzne lub rowki można formować w sposób ciągły?
Tak. Maszyna jest przeznaczona do ciągłego ruchu rur i może tworzyć wewnętrzny spiralny gwint lub rowek na wymaganej długości rury bez oddzielnej obróbki każdego odcinka rury.
Czy można go zintegrować z istniejącą linią produkcyjną?
Tak. Sprzęt można zintegrować z systemami obróbki rur poprzedzającymi lub końcowymi. Metodę połączenia należy zaplanować zgodnie z podawaniem rur, szybkością produkcji, obsługą cewek i istniejącym układem fabryki.
Jakie informacje należy podać, prosząc o wycenę maszyny?
Producenci powinni podać materiał rury, średnicę zewnętrzną, grubość ścianki, profil gwintu wewnętrznego lub rowka, skok, docelową prędkość produkcji, średnicę gotowej cewki, oczekiwaną zdolność produkcyjną oraz, w stosownych przypadkach, informacje o istniejącej linii produkcyjnej.
Czy maszynę można dostosować?
Tak. Konfigurację maszyny, oprzyrządowanie do formowania, parametry robocze i układy linii produkcyjnych można dostosować do materiału rury, wymiarów, wymagań dotyczących formowania i warunków produkcji.
Jak rozpocząć projekt obróbki rur?
Wybór odpowiedniego sprzętu do formowania wewnętrznego wymaga czegoś więcej niż tylko porównania specyfikacji maszyny. Materiał rury, średnica, grubość ścianki, profil wewnętrzny, skok, prędkość docelowa, wymiary cewki i wymagania dotyczące integracji linii należy rozpatrywać łącznie. Jeśli planujesz nową linię do produkcji rur lub modernizujesz istniejący proces, podaj specyfikacje rur i cele produkcyjne firmie FangRong w celu uzyskania odpowiedniej konfiguracji sprzętu.Skontaktuj się z namijuż dziś, aby omówić Twoje zastosowanie, potwierdzić odpowiedni model maszyny i zapoznać się z dostosowanym rozwiązaniem maszyny do formowania gwintu wewnętrznego rur, dostosowanym do Twoich wymagań produkcyjnych.