Whatsapp
Oferujemy szeroką gamę urządzeń do precyzyjnej obróbki metalu, w tym prostowanie, ciągnienie na zimno, wskazywanie, fazowanie, cięcie, walcowanie gwintów i matryce do ciągnienia, dostosowane do rur, prętów i materiałów drutowych w różnych gałęziach przemysłu.
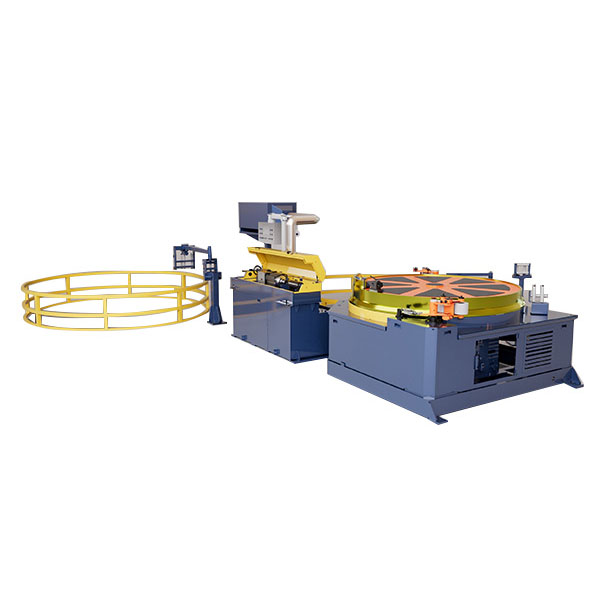
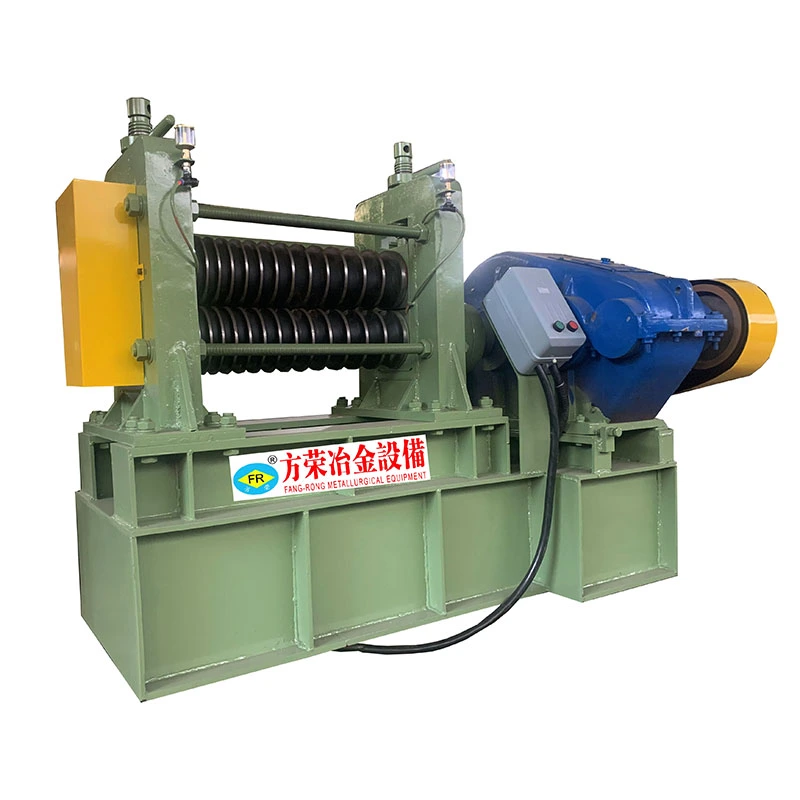
Pionowa maszyna do prostowania dwóch rolek ze stali nierdzewnej jest przeznaczona do ciągłego prostowania prętów, prętów, rur i innych długich wyrobów metalowych ze stali nierdzewnej. Koryguje zginanie i odkształcenia powstałe podczas walcowania, ciągnienia, obróbki cieplnej, obróbki skrawaniem, przenoszenia i transportu.
Stal nierdzewna wymaga kontrolowanego prostowania, ponieważ nadmierny nacisk wałka może pozostawić ślady na powierzchni, wpłynąć na okrągłość lub wprowadzić niepożądane odkształcenie. Pionowy układ dwóch rolek zapewnia kontrolowany kontakt materiału z rolkami, umożliwiając regulację siły prostującej i położenia rolek w zależności od rozmiaru materiału, twardości, początkowego zgięcia i wymaganej prostoliniowości.
Pręt, pręt lub rura ze stali nierdzewnej przechodzi w sposób ciągły pomiędzy dwoma obracającymi się rolkami prostującymi. Dostosowując położenie rolek i docisk, maszyna powoduje kontrolowane odkształcenie w kierunku wymaganym do skorygowania pierwotnego zagięcia.
Wielkość korekty zależy od gatunku materiału, wielkości przekroju poprzecznego, twardości, początkowej prostoliniowości i sprężystości. Właściwa regulacja rolek jest zatem ważniejsza niż samo zwiększanie stosowanego nacisku. W przypadku produktów ze stali nierdzewnej o wysokich wymaganiach dotyczących powierzchni lub wymiarów profil rolek i warunki styku również muszą być dopasowane do produktu.
W przypadku rur grubość ścianki i owalność należy uwzględnić łącznie ze średnicą zewnętrzną. W przypadku prętów pełnych tolerancja średnicy i okrągłość wpływają na stan styku materiału z rolkami.
Gięcie po procesie:Koryguje odkształcenia pozostałe po ciągnieniu na zimno, walcowaniu, obróbce cieplnej, obróbce skrawaniem lub transporcie materiałów.
Niekonsekwentna prostolinijność:Zapewnia powtarzalny proces korekty mechanicznej zamiast polegania na ręcznym prostowaniu.
Dalsze problemy związane z obróbką:Prostuje pręty i pręty przed cięciem, szlifowaniem, toczeniem, gwintowaniem lub innymi operacjami obróbki, gdzie nadmierne zginanie może mieć wpływ na położenie i spójność wymiarową.
Problemy z wyrównaniem rur:Pomaga w prawidłowym zginaniu rur ze stali nierdzewnej przed późniejszym cięciem, montażem, spawaniem lub kontrolą.
Oznaczenie powierzchni:Kontrolowany docisk rolek i odpowiednia geometria rolek pomagają zredukować niepotrzebne uszkodzenia stykowe na powierzchniach ze stali nierdzewnej.
Praca produkcyjna:Ciągłe prostowanie mechaniczne zmniejsza zależność od ręcznej korekty w przypadku powtarzalnych prac produkcyjnych.
Układ pionowy z dwoma rolkami
Pionowy układ rolek zapewnia kompaktową konfigurację prostowania i kontrolowane prowadzenie materiału podczas ciągłego przetwarzania.
Regulowana siła prostowania
Położenie i nacisk rolki można dostosować do różnych średnic stali nierdzewnej, warunków materiałowych i wymagań dotyczących prostoliniowości.
Nadaje się do prętów, prętów i rur
Maszynę można skonfigurować zgodnie z geometrią produktu. Zastosowania rurowe wymagają dodatkowego uwzględnienia grubości ścianki i owalności.
Szeroki zakres przetwarzania
Seria FR obejmuje pręty o średnicach pełnych od φ5 mm do φ160 mm, w zależności od wybranego modelu.
Ciągłe przetwarzanie
Prędkości robocze wahają się od 2 do 30 m/min w zależności od modelu, stanu materiału i wymagań produkcyjnych.
Prostowanie świadome powierzchni
W przypadku produktów ze stali nierdzewnej o powierzchniach polerowanych, łuszczonych lub w inny sposób kontrolowanych, podczas konfiguracji maszyny można uwzględnić materiał rolek, wykończenie, geometrię i ciśnienie.
Konfiguracja dla różnych linii produkcyjnych
FangRong może skonfigurować pionową maszynę do prostowania dwóch rolek ze stali nierdzewnej zgodnie z wymiarami materiału, wymaganą wydajnością, tolerancją prostoliniowości, metodą ładowania i układem fabryki.
Seria FR jest dostępna w kilku modelach w zależności od średnicy obróbki i stanu materiału. Poniższe specyfikacje stanowią wartości referencyjne dla prętów pełnych ze stali nierdzewnej. Ostateczny wybór maszyny powinien zostać potwierdzony na podstawie rzeczywistego gatunku materiału, wymiarów, początkowego odkształcenia, stanu powierzchni, tolerancji prostoliniowości i zdolności produkcyjnej.
| Model | FR-20 | FR-40 | FR-60 | FR-80 | FR-100 | FR-130 | FR-160 |
| Zakres prętów pełnych/mm | φ5-φ20 | φ10-φ40 | φ15-φ60 | φ20-φ80 | φ25-φ100 | φ35-φ130 | φ40-φ160 |
| Długość surowca/mm | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 |
| Wytrzymałość na rozciąganie/MPa | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤1300 | ≤1300 |
| Twardość powierzchni | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) |
| Prostoliniowość surowca/mm/m | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 |
| Tolerancja średnicy | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 |
| Okrągłość | ≤50% tolerancji średnicy | ≤50% tolerancji średnicy | ≤50% tolerancji średnicy | ≤50% tolerancji średnicy | d≤50: ≤50%; 50 |
d≤50: ≤50%; 50 |
d≤50: ≤50%; 50 |
| Chropowatość powierzchni surowej/Ra | ≤3,2 ~ 6,3 μm | ≤3,2 ~ 6,3 μm | ≤3,2 ~ 6,3 μm | ≤3,2 ~ 6,3 μm | ≤3,2 ~ 6,3 μm | ≤3,2 ~ 6,3 μm | ≤3,2 ~ 6,3 μm |
| Gotowa prostość/mm/m | ≤0,3 | ≤0,3 | ≤0,3 | ≤0,3 | ≤0,3 | Obrany materiał ≤0,3 | Obrany materiał ≤0,3 |
| Gotowa tolerancja średnicy | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 |
| Wykończona chropowatość powierzchni/Ra | ≤0,8 µm | ≤0,8 µm | ≤0,8 µm | ≤0,8 µm | ≤0,8 µm | Materiał obrany: ≤0,8 μm; Materiał czarnej skóry: ulepszony | Materiał obrany: ≤0,8 μm; Materiał czarnej skóry: ulepszony |
| Średnica rolki/mm | φ180 | φ200 | φ260 | φ430 | φ570 | φ460 | φ460 |
| Prędkość robocza/m/min | 2 ~ 30 | 2 ~ 10 | 3 ~ 15 | 3 ~ 15 | 3 ~ 15 | 3 ~ 15 | 3 ~ 15 |
| Moc silnika głównego/kW | 7,5×2 | 30 × 2 | 45×2 | 55×2 | 75×2 | 110×2 | 110×2 |
| Moc silnika podnoszenia/kW | 0.75 | 1.1 | 1.5 | 1.5 | 4 | 5.5 | 5.5 |
| Wymiary głównej maszyny/m (odniesienie) | 4,7 × 1,7 × 1,8 | 5,7 × 2,0 × 2,2 | 6,6 × 2,3 × 2,6 | 6,6 × 2,3 × 2,6 | 8,1 × 3,1 × 3,6 | 11 × 5,4 × 4,3 | 11 × 5,4 × 4,3 |
| Masa maszyny głównej/t (odniesienie) | 2.5 | 5.8 | 10.9 | 16 | 26.2 | 42 | 42 |
| Całkowita moc zainstalowana/kW (odniesienie) | 18 | 62 | 110 | 120 | 170 | 240 | 300 |
Dostępne są niestandardowe specyfikacje. Powyższe dane mają charakter poglądowy; rzeczywista konfiguracja maszyny może się różnić w zależności od gatunku stali nierdzewnej, wymiarów produktu, stanu materiału, wymagań dotyczących powierzchni, wydajności produkcyjnej i wymaganej prostoliniowości.
Wybór modelu nie powinien opierać się wyłącznie na średnicy. Gatunek materiału, wytrzymałość na rozciąganie, twardość, początkowa prostoliniowość, geometria przekroju poprzecznego, długość produktu i wymagana tolerancja wykończenia mają wpływ na wymaganą zdolność prostowania.
W przypadku prętów pełnych głównymi punktami wyjścia są średnica, okrągłość i stan powierzchni. W przypadku rur należy podać średnicę zewnętrzną, grubość ścianki, owalność i stan formowania. Jeśli materiał ma znaczne początkowe zginanie lub jest wykonany ze stali nierdzewnej o wysokiej wytrzymałości, rzeczywistą próbkę należy ocenić przed sfinalizowaniem konfiguracji maszyny.
Stosowany po ciągnieniu na zimno, walcowaniu, obróbce cieplnej lub innych procesach w celu skorygowania zginania prętów okrągłych i prętów ze stali nierdzewnej przed cięciem, szlifowaniem, obróbką skrawaniem lub kontrolą.
Stosowany do rur i rurek ze stali nierdzewnej po formowaniu, spawaniu lub obróbce cieplnej, gdzie należy sprawdzić prostoliniowość przed dalszą obróbką lub montażem. Przy wyborze maszyny należy wziąć pod uwagę grubość ścianki rury i owalność.
Nadaje się do wałów, sworzni, prętów i innych długich elementów ze stali nierdzewnej, gdzie nadmierne zginanie może mieć wpływ na obróbkę, pozycjonowanie, montaż lub kontrolę wymiarową.
Stosowany do elementów mechanicznych i konstrukcyjnych ze stali nierdzewnej, które wymagają kontrolowanej prostoliniowości przed obróbką lub montażem.
Może być stosowany do przygotowania materiału ze stali nierdzewnej na instrumenty medyczne i sprzęt precyzyjny. Wymagana prostoliniowość, stan powierzchni i tolerancje wymiarowe powinny być dopasowane do obowiązującej specyfikacji produktu.
Stosowany do elementów ze stali nierdzewnej, sprzętu, części gotowych i produktów przemysłowych, gdzie wymagana jest korekta zginania przed dalszą obróbką lub wykończeniem.
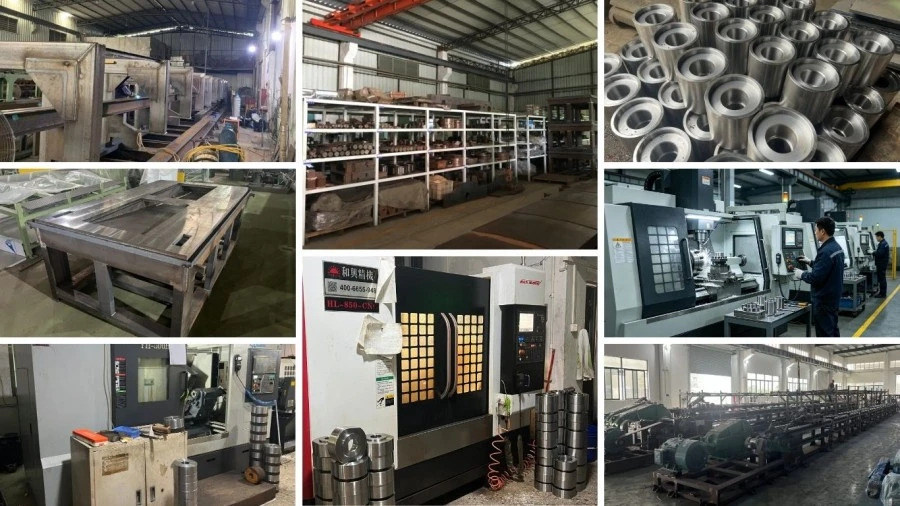
Od 1998 roku FangRong produkuje prostownice, sprzęt do ciągnienia na zimno i powiązane maszyny metalurgiczne. Firma posiada zakłady produkcyjne w Dongguan i Yangjiang w Chinach.
Nasz sprzęt został dostarczony do ponad 10 000 klientów w ponad 60 krajach i regionach i jest wykorzystywany w szerokim zakresie zastosowań w obróbce metali. Konfiguracja maszyny opiera się na materiale klienta, wymiarach produktu, docelowej prostoliniowości i wymaganiach produkcyjnych, a nie na użyciu jednej standardowej konfiguracji dla każdego zastosowania.
FangRong prowadzi dwa zakłady produkcyjne w prowincji Guangdong. Zakład w Dongguan koncentruje się na prostownicach, maszynach do ciągnienia na zimno i powiązanym sprzęcie do obróbki metalu, natomiast zakład w Yangjiang zapewnia dodatkowe moce produkcyjne.
Przed rozpoczęciem produkcji inżynierowie sprawdzają gatunek materiału, średnicę lub wymiary rury, długość, początkową prostolinijność, stan powierzchni, wymaganą tolerancję wykończenia i docelową wydajność. Parametry te określają model maszyny, konfigurację rolek, wydajność napędu i zakres regulacji.
Kluczowe komponenty są poddawane obróbce mechanicznej i montowane na miejscu, po czym następuje wyosiowanie rolek, regulacja mechaniczna, kontrola elektryczna i testy działania maszyny. Tam, gdzie obowiązują wymagania dotyczące ścisłej prostoliniowości lub powierzchni, można przeprowadzić badanie próbki w celu sprawdzenia proponowanej konfiguracji przed wysyłką.
Wskazówki dotyczące instalacji, szkolenie w zakresie obsługi, wsparcie techniczne i roczna gwarancja są dostępne zgodnie z uzgodnionym zakresem projektu.
ISO9001:2015:Certyfikacja systemu zarządzania jakością, Certyfikat nr UQ231211R1.
Znak CE:Sprzęt dostarczany z odpowiednią dokumentacją zgodności CE zgodnie z konfiguracją maszyny.
Inspekcja SGS:W celu weryfikacji sprzętu dostępne są usługi inspekcji stron trzecich.
Patenty:FangRong posiada 32 patenty na wynalazki i ponad 100 patentów na wzory użytkowe. Reprezentatywne patenty obejmują 2013207829011, 2008300532117 i ZL2015 2 0842922.7.
Maszyna jest przygotowana do wysyłki zgodnie ze swoją konstrukcją, wagą i sposobem transportu. W razie potrzeby duży sprzęt jest zwykle wysyłany w sekcjach, a komponenty są zabezpieczone i zapakowane zgodnie z ustalonymi warunkami wysyłki.
Proszę podać gatunek materiału, średnicę pręta lub rury, grubość ścianki, jeśli ma to zastosowanie, długość, początkową prostoliniowość, stan powierzchni, wymaganą prostotę wykończenia i zdolność produkcyjną. Parametry te określają odpowiedni rozmiar walca, model maszyny i siłę prostującą.
Tak. Pionową maszynę do prostowania dwóch rolek ze stali nierdzewnej można skonfigurować do różnych zastosowań prętów, prętów i rur ze stali nierdzewnej. W przypadku rur oprócz średnicy zewnętrznej należy wziąć pod uwagę grubość ścianki, owalność i stabilność przekroju poprzecznego, aby uniknąć nadmiernego odkształcenia podczas prostowania.
Geometria wałka, nacisk styku, stan powierzchni wałka i ilość korekcji wpływają na jakość powierzchni. W przypadku stali nierdzewnej o surowych wymaganiach kosmetycznych lub wymiarowych konfigurację rolek należy wybrać w zależności od powierzchni materiału i tolerancji wykończenia, a nie stosować konfiguracji standardowej.
Zależy to od zakresu średnic i wymaganej tolerancji prostoliniowości. Maszyna może obsługiwać wiele rozmiarów w swoim zakresie roboczym, ale przy wyborze rozmieszczenia rolek i systemu regulacji należy wziąć pod uwagę częste zmiany rozmiarów i wąskie tolerancje.
Specyfikacje referencyjne dla wymienionych modeli pokazują prostoliniowość gotową do 0,3 mm/m. Rzeczywiste wyniki zależą od gatunku stali nierdzewnej, wymiarów, odkształcenia początkowego, ustawienia rolek i warunków procesu. Jeżeli wymagana jest wąska tolerancja prostoliniowości, zaleca się badanie próbek.
Tak. Konfigurację maszyny można omówić w zależności od materiału, przekroju, zakresu rozmiarów, poziomu odkształcenia, tolerancji wykończenia i wymagań produkcyjnych. Do wyceny najlepiej dostarczyć rysunki produktu lub próbki wraz z wymaganą prostotą i zdolnością produkcyjną.
Adres
NR 163, Shatong Road, druga strefa przemysłowa Shabu, miasto Dalang, miasto Dongguan, Guangdong, Chiny
Tel