Whatsapp
Oferujemy szeroką gamę urządzeń do precyzyjnej obróbki metalu, w tym prostowanie, ciągnienie na zimno, wskazywanie, fazowanie, cięcie, walcowanie gwintów i matryce do ciągnienia, dostosowane do rur, prętów i materiałów drutowych w różnych gałęziach przemysłu.
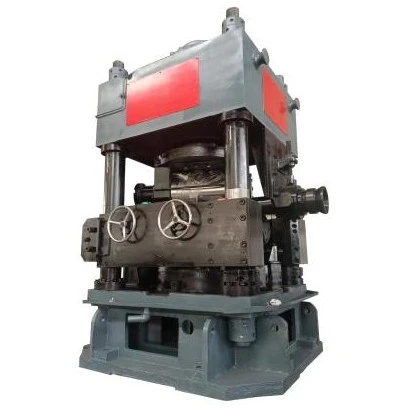
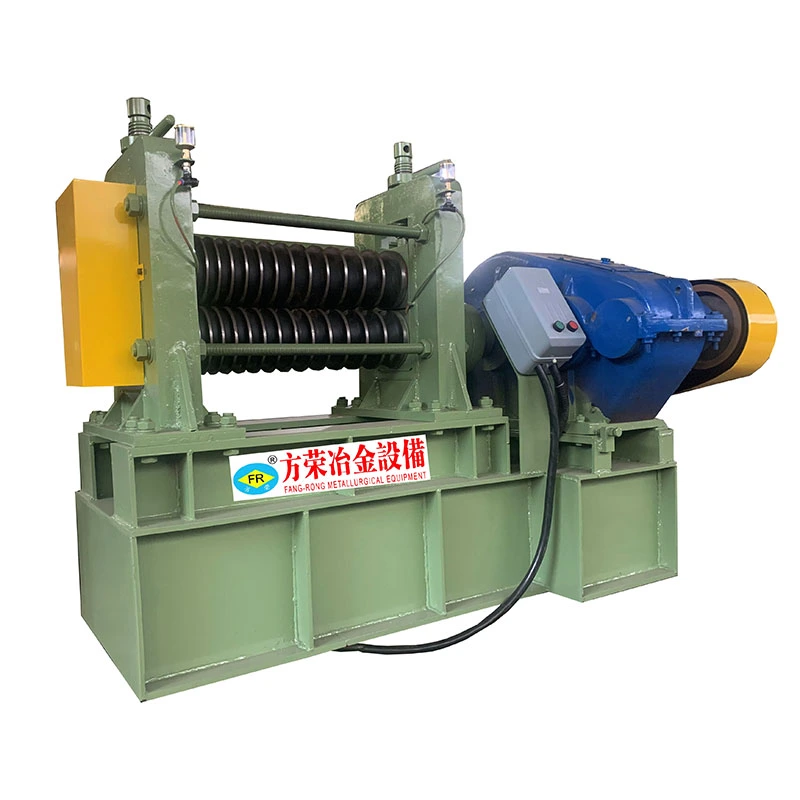
Pionowa dwuwalcowa prostownica ze stopu tytanu jest przeznaczona do ciągłego prostowania prętów, prętów i rur z tytanu i stopów tytanu. Pionowy układ dwóch rolek zapewnia kontrolowane zginanie w wielu punktach styku, gdy materiał przechodzi przez rolki, korygując zginanie wzdłużne i poprawiając spójność wymiarową.
Stopy tytanu są szeroko stosowane tam, gdzie krytyczny jest stosunek wytrzymałości do masy, odporność na korozję i wydajność materiału. Jednak ich wysoka wartość materiałowa powoduje również, że uszkodzenia powierzchni i odchylenia wymiarowe są kosztowne. Dlatego proces prostowania musi kontrolować nacisk rolek, geometrię styku, stan podawania i odkształcenie materiału, a nie po prostu przykładać dużą siłę prostującą.
W maszynie zastosowano dwa aktywnie napędzane hiperboliczne walce prostujące ustawione pionowo. Gdy tytanowy pręt lub rura wchodzi do strefy roboczej, rolki obracają się i przesuwają materiał do przodu, stosując kontrolowany nacisk promieniowy.
Materiał poddawany jest wielokrotnemu zginaniu i odzyskiwaniu sprężystości podczas przechodzenia przez strefę styku rolek. Prawidłowy docisk rolek i kąt skrzyżowania pozwalają na stopniową redukcję pierwotnego zagięcia zamiast wymuszania całego odkształcenia w jednym przejściu.
W przypadku produktów ze stopów tytanu regulacja rolek jest szczególnie ważna, ponieważ nadmierny miejscowy nacisk może pozostawić ślady na powierzchni lub wpłynąć na geometrię przekroju poprzecznego. Pozycję roboczą dobiera się na podstawie średnicy materiału, grubości ścianki, wytrzymałości materiału, początkowej prostoliniowości i wymaganego stanu wykończenia.
W przypadku zastosowań rurowych proces musi również uwzględniać grubość ścianki i odporność na owalizację. Dlatego parametrów prostowania nie można wybrać na podstawie samej średnicy zewnętrznej.
Pozostałości zgięcia po ciągnieniu lub walcowaniu
Pręty i rury tytanowe mogą zachować zginanie wzdłużne po walcowaniu, ciągnieniu, obróbce cieplnej, cięciu lub manipulowaniu. Kontrolowane odkształcenie rolek przybliża materiał do określonej prostoliniowości przed obróbką lub montażem.
Okrągłość i stabilność przekroju
Siła prostująca może mieć wpływ na przekrój poprzeczny, zwłaszcza podczas obróbki rur cienkościennych lub produktów o precyzyjnej średnicy. Dlatego geometrię i docisk rolek należy dopasować do przekroju materiału, a nie regulować jedynie w celu korekcji zgięcia.
Ochrona powierzchni
Produkty tytanowe są często stosowane w zastosowaniach, w których stan powierzchni wpływa na późniejszą obróbkę, odporność zmęczeniową, zachowanie korozyjne lub ostateczny wygląd. Właściwy materiał rolek, wykończenie powierzchni, wyrównanie i dostosowanie procesu pomagają zmniejszyć niepotrzebne uszkodzenia styków.
Wiosna
Stopy tytanu mogą wykazywać znaczny powrót sprężysty. Maszyna musi kompensować sprężynowanie poprzez kontrolowane nadmierne zginanie i wielokrotną korektę, zamiast polegać na jednym stałym ustawieniu ciśnienia.
Obróbka materiałów o wysokiej wartości
Gdy sam surowiec jest drogi, niestabilne warunki prostowania mogą zwiększyć koszty złomu i przeróbek. Parametry procesu należy ustalić w oparciu o rzeczywisty gatunek stopu, wymiary, poziom odkształcenia i tolerancję wykończenia.
Pionowy układ dwóch rolek
Pionowy układ zapewnia zwartą konfigurację roboczą, umożliwiając jednocześnie dwóm rolkom wywieranie kontrolowanego nacisku na materiał z przeciwnych stron.
Regulowana pozycja rolki
Rozstaw rolek, nachylenie i ciśnienie robocze można regulować w zależności od średnicy materiału i warunków odkształcenia. Jest to ważne, gdy na tej samej linii produkcyjnej przetwarzane są różne rozmiary stopów tytanu.
Kontrolowana geometria kontaktu
Hiperboliczny profil rolek określa sposób kontaktu materiału z powierzchnią roboczą. Właściwa geometria rolek pomaga rozłożyć obciążenie wzdłuż materiału i ogranicza nadmierne miejscowe odkształcenia.
Nadaje się do prętów i rur
Sprzęt można skonfigurować pod kątem prętów i prętów z litego tytanu oraz odpowiednich rozmiarów rur. Obróbka rur wymaga dodatkowego uwzględnienia grubości ścianki, owalności i warunków wewnętrznego podparcia.
Precyzyjne prostowanie
Pionowa dwuwalcowa prostownica ze stopu tytanu przeznaczona jest do operacji wykańczających, gdzie prostoliniowość i spójność wymiarowa są ważniejsze niż zwykłe usuwanie widocznych zagięć.
Regulowane parametry produkcyjne
Prędkość roboczą i ustawienia rolek można dostosować do różnych warunków materiałowych i wymagań produkcyjnych. Prawidłowe ustawienie należy ustalić na podstawie testów materiałowych, a nie stosując jeden uniwersalny parametr.
Wymienna konfiguracja
W zależności od zakresu produkcji można wybrać różne specyfikacje rolek i konfiguracje robocze, aby uwzględnić różne zakresy średnic i warunki materiałowe.
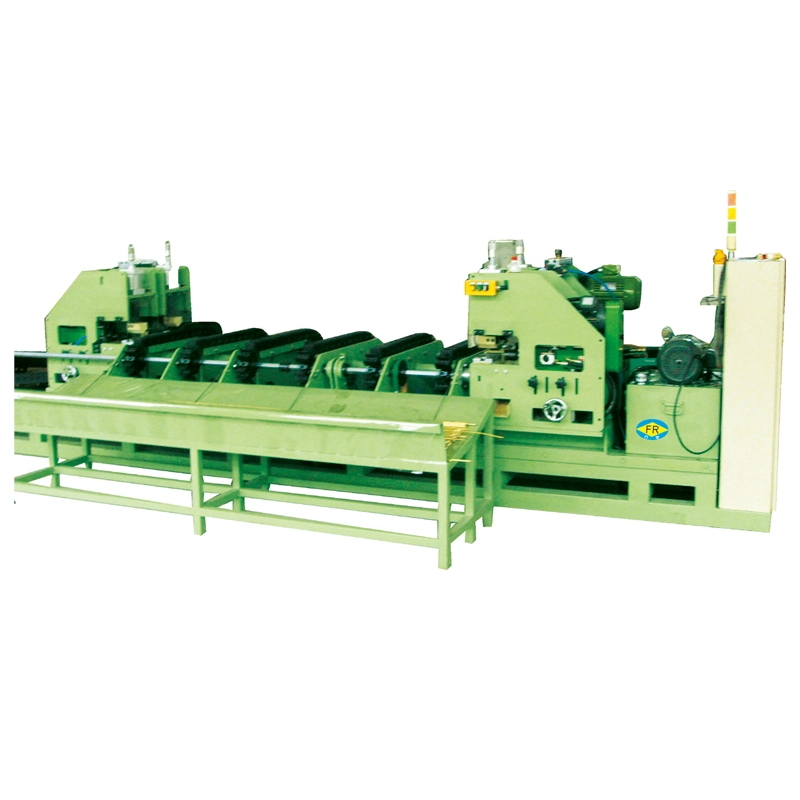
Seria FR obejmuje różne zakresy średnic prętów ze stopu tytanu i innych odpowiednich długich produktów. Wybór modelu zależy od średnicy materiału, wytrzymałości na rozciąganie, stanu powierzchni, początkowej prostoliniowości, wymaganej tolerancji wykończenia i zdolności produkcyjnej.
| Model | FR-20 | FR-40 | FR-60 | FR-80 | FR-100 | FR-130 | FR-160 |
| Średnica pręta pełnego / mm | φ5-φ20 | φ10-φ40 | φ15-φ60 | φ20-φ80 | φ25-φ100 | φ35-φ130 | φ40-φ160 |
| Surowiec Długość / mm | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 |
| Wytrzymałość na rozciąganie / MPa | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤1300 | ≤1300 |
| Twardość powierzchni | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) |
| Surowiec Prostość / mm/m | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 |
| Tolerancja średnicy | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 |
| Okrągłość | ≤50% dia tol | ≤50% dia tol | ≤50% dia tol | ≤50% dia tol | d≤50, ≤50% dia tolu; 50 |
d≤50, ≤50% dia tolu; 50 |
| Chropowatość powierzchni surowca / Ra | ≤3,2 ~ 6,3 μm | ≤3,2 ~ 6,3 μm | ≤3,2 ~ 6,3 μm | ≤3,2 ~ 6,3 μm | ≤3,2 ~ 6,3 μm | ≤3,2 ~ 6,3 μm | ≤3,2 ~ 6,3 μm |
| Gotowy materiał Prostoliniowość / mm/m | ≤0,3 | ≤0,3 | ≤0,3 | ≤0,3 | ≤0,3 | Obrany materiał ≤0,3 | Obrany materiał ≤0,3 |
| Gotowa tolerancja średnicy | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 |
| Wykończona chropowatość powierzchni / Ra | ≤0,8 µm | ≤0,8 µm | ≤0,8 µm | ≤0,8 µm | ≤0,8 µm | Materiał obrany: ≤0,8 μm; Materiał czarnej skóry: ulepszony. | Materiał obrany: ≤0,8 μm; Materiał czarnej skóry: ulepszony. |
| Średnica rolki / mm | φ180 | φ200 | φ260 | φ430 | φ570 | φ460 | φ460 |
| Prędkość robocza / m/min | 2 ~ 30 | 2 ~ 10 | 3 ~ 15 | 3 ~ 15 | 3 ~ 15 | 3 ~ 15 | 3 ~ 15 |
| Moc silnika głównego / kW | 7,5×2 | 30×2 | 45×2 | 55×2 | 75×2 | 110×2 | 110×2 |
| Moc silnika podnoszącego / kW | 0.75 | 1.1 | 1.5 | 1.5 | 4 | 5.5 | 5.5 |
| Wymiary głównej maszyny / m (odniesienie) | 4,7 × 1,7 × 1,8 | 5,7 × 2,0 × 2,2 | 6,6 × 2,3 × 2,6 | 6,6 × 2,3 × 2,6 | 8,1 × 3,1 × 3,6 | 11×5,4×4,3 | 11×5,4×4,3 |
| Masa głównej maszyny / T (odniesienie) | 2.5 | 5.8 | 10.9 | 16 | 26.2 | 42 | 42 |
| Całkowita moc zainstalowana / kW (odniesienie) | 18 | 62 | 110 | 120 | 170 | 240 | 300 |
Powyższe specyfikacje są wartościami referencyjnymi dla serii FR. Ostateczny wybór maszyny i parametry procesu zależą od gatunku stopu tytanu, wymiarów pręta lub rury, grubości ścianki, odkształcenia początkowego, stanu powierzchni, wymaganej prostoliniowości, tolerancji wymiarowej i zdolności produkcyjnej. W przypadku produktów tytanowych o wąskich tolerancjach zaleca się dostarczenie rysunku materiału i próbki przed sfinalizowaniem konfiguracji.
Komponenty lotnicze
Pręty i rury tytanowe są stosowane w elementach konstrukcyjnych, elementach złącznych, częściach silników i innych zastosowaniach lotniczych. Prostowanie jest powszechnie wymagane przed obróbką, cięciem lub montażem, gdy wyrównanie materiału wpływa na późniejszą obróbkę.
Produkty z tytanu medycznego
Tytan i stopy tytanu stosowane w implantach, elementach chirurgicznych i sprzęcie medycznym mogą wymagać kontrolowanej prostoliniowości i stanu powierzchni przed dalszą precyzyjną obróbką. Ostateczne wymagania zależą od obowiązujących specyfikacji materiału i produktu medycznego.
Sprzęt chemiczny i morski
Odporność na korozję tytanu sprawia, że nadaje się on do wybranych wymienników ciepła, sprzętu chemicznego, systemów wody morskiej i zastosowań morskich. Prostowanie pomaga przygotować rury i pręty do produkcji i obróbki.
Maszyny i urządzenia precyzyjne
Stosowany do prętów i rur ze stopów tytanu, które wymagają kontrolowanej geometrii przed toczeniem, szlifowaniem, wierceniem, cięciem lub montażem.
Wykańczanie metali nieżelaznych
Tę samą platformę maszyny można skonfigurować dla odpowiednich prętów okrągłych i rur wykonanych ze stali nierdzewnej, stali stopowej, stopów miedzi i innych materiałów, gdy ich wytrzymałość i warunki wymiarowe mieszczą się w zakresie roboczym maszyny.
Obróbka metali o wysokiej wartości
Nadaje się do linii wykańczających, gdzie ważny jest odzysk materiału, spójność wymiarowa i kontrolowany kontakt z powierzchnią, ponieważ surowiec ma stosunkowo wysoki koszt przetwarzania.
Od 1998 roku FangRong produkuje prostownice, sprzęt do ciągnienia na zimno i powiązane maszyny metalurgiczne. Firma posiada zakłady produkcyjne w Dongguan i Yangjiang w Chinach oraz dostarcza sprzęt do obróbki prętów, rur i profili.
Firma dostarczyła sprzęt do ponad 10 000 klientów w ponad 60 krajach i regionach. W przypadku zastosowań ze stopami tytanu konfiguracja maszyny opiera się na rzeczywistej specyfikacji materiału i wymaganiach dotyczących produktu końcowego, a nie samej średnicy.
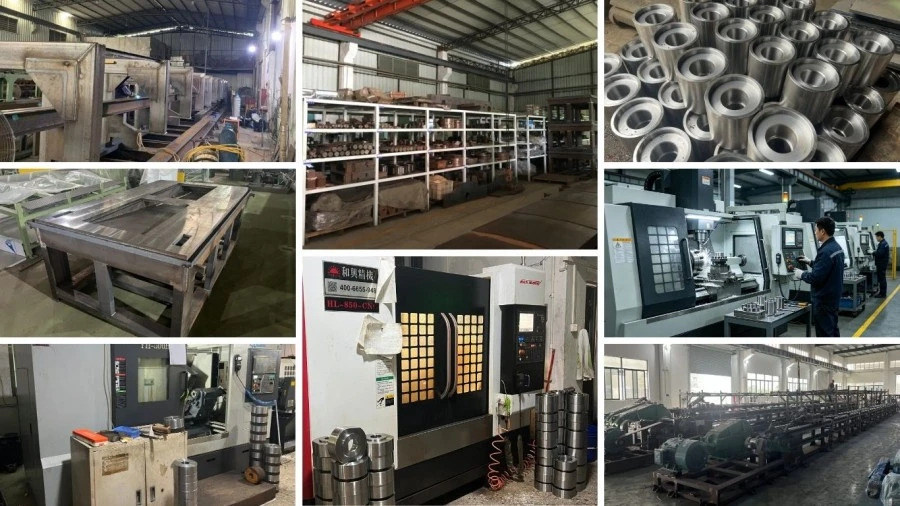
Obiekty produkcyjne
Dongguan Fangrong Metallurgical Equipment Co., Ltd. znajduje się w Dalang Town w Dongguan City i koncentruje się na produkcji sprzętu metalurgicznego. Yangjiang Fangrong Machinery Co., Ltd. w dystrykcie Yangdong w mieście Yangjiang wspiera dodatkowe moce produkcyjne.
W przypadku niestandardowych maszyn do prostowania proces produkcyjny rozpoczyna się od przeglądu materiału i zastosowania, po którym następuje projekt mechaniczny, obróbka komponentów, produkcja rolek, montaż, osiowanie i testowanie maszyn.
Geometria i wyrównanie rolek są sprawdzane przed dostawą, ponieważ mają one bezpośredni wpływ na kontakt materiału i zachowanie podczas prostowania. Testowanie maszyn obejmuje stan pracy, regulację rolek, sterowanie elektryczne i wydajność prostowania zgodnie z ustalonymi wymaganiami technicznymi.
FangRong zapewnia wskazówki dotyczące instalacji, szkolenie operatorów, wsparcie techniczne i standardową 12-miesięczną gwarancję.
ISO 9001:2015— Certyfikacja systemu zarządzania jakością, Certyfikat nr UQ231211R1.
Znak CE— Obowiązujące wymagania zgodności dla odpowiedniej konfiguracji maszyny.
Inspekcja SGS— Niezależną inspekcję można zorganizować zgodnie z wymaganiami projektu.
Patenty— FangRong posiada patenty na wynalazki i wzory użytkowe obejmujące technologie prostowania i sprzętu metalurgicznego, w tym 2013207829011, 2008300532117 i ZL2015 2 0842922.7.
Po testach i kontroli końcowej maszyna jest przygotowana do transportu zgodnie z jej wymiarami, wagą i sposobem wysyłki. Główna maszyna, elementy elektryczne, rolki, oprzyrządowanie i części pomocnicze są zabezpieczone i zapakowane zgodnie z wymaganiami transportowymi.
P1: Jakie informacje powinienem podać przy wyborze pionowej dwuwalcowej prostownicy ze stopu tytanu?
Podaj gatunek stopu tytanu, średnicę pręta lub rury, grubość ścianki rury, jeśli ma to zastosowanie, długość materiału, początkową prostoliniowość, wytrzymałość na rozciąganie, stan powierzchni, wymaganą prostolinijność wykończenia, tolerancję wymiarową i wielkość produkcji. Rysunek materiału lub próbka są przydatne, gdy tolerancja jest wąska.
P2: Czy maszyna może prostować rury ze stopu tytanu oraz pręty pełne?
Tak, pod warunkiem, że wymiary rur i stan materiału mieszczą się w zakresie roboczym wybranej maszyny. Prostowanie rur wymaga dodatkowego uwzględnienia grubości ścianki i owalności, ponieważ nadmierny nacisk rolek może mieć wpływ na przekrój.
P3: Jak zapobiegać powstawaniu śladów rolek na produktach ze stopu tytanu?
Stan powierzchni wałka, geometria wałka, ustawienie, docisk i prędkość robocza wpływają na jakość powierzchni. W przypadku produktów o rygorystycznych wymaganiach dotyczących powierzchni należy wybrać materiał i wykończenie rolek, gatunek tytanu i specyfikację wykończonej powierzchni. Przed masową produkcją zaleca się obróbkę próbną.
P4: Czy jedna maszyna może przetwarzać stopy tytanu o różnych średnicach?
Tak. Odpowiedni model może obejmować określony zakres średnic, z rozstawem rolek i warunkami pracy dostosowanymi do każdej specyfikacji. Jeśli zakres średnic jest duży lub kształty produktów znacznie się różnią, mogą być wymagane różne konfiguracje rolek lub oprzyrządowanie.
P5: Jaka jest różnica między prostotą a okrągłością w gotowym produkcie?
Prostoliniowość opisuje, jak blisko oś podłużna lub powierzchnia podąża za prostą linią odniesienia, natomiast okrągłość opisuje odchylenie przekroju poprzecznego od prawdziwego okręgu. Pręt prosty niekoniecznie jest okrągły, dlatego też, gdy ważna jest dokładność wymiarowa, należy określić oba wymagania osobno.
P6: Czy maszyna może skorygować materiał przy silnym zgięciu początkowym?
Zależy to od wielkości i kierunku odkształcenia, wytrzymałości materiału, średnicy i wymaganej tolerancji wykończenia. Nadmierne odkształcenie początkowe może wymagać innej strategii korekcji lub procesu wstępnego prostowania. Zaleca się badanie próbek, gdy przychodzący materiał przekracza standardowy zakres prostoliniowości.
P7: Jaka jest typowa prędkość produkcji?
Referencyjna prędkość robocza różni się w zależności od modelu i wynosi od 2–30 m/min w przypadku FR-20 i 2–10 m/min w FR-40, podczas gdy większe modele są zazwyczaj podawane przy prędkości 3–15 m/min. Rzeczywistą prędkość produkcji należy określić na podstawie gatunku materiału, średnicy, odkształcenia, wymagań dotyczących powierzchni i docelowej prostoliniowości.
P8: Czy FangRong zapewnia dostosowane maszyny do zastosowań ze stopów tytanu?
Tak. Konfigurację można dostosować w zależności od zakresu średnic, wytrzymałości materiału, wymiarów rur, zdolności produkcyjnej, prostoliniowości wykończenia, tolerancji wymiarowej, wymagań automatyzacji i innych warunków procesu. Ostateczna konfiguracja zostanie potwierdzona po przeglądzie technicznym.
P9: Jaki jest normalny czas dostawy?
Konfiguracje standardowe zazwyczaj wymagają 30–60 dni od potwierdzenia technicznego i zamówienia. Sprzęt dostosowany do indywidualnych potrzeb może wymagać dodatkowego czasu na prace inżynieryjne, produkcyjne i testowe. Ostateczny termin realizacji jest potwierdzany zgodnie z ustaloną konfiguracją maszyny.
P10: Jakie są warunki gwarancji i obsługi posprzedażnej?
Standardowa gwarancja na maszynę wynosi 12 miesięcy. FangRong zapewnia wskazówki dotyczące instalacji, szkolenia operatorów, zdalną pomoc techniczną i serwis części zamiennych. Uruchomienie na miejscu lub inne usługi mogą zostać zorganizowane zgodnie z wymaganiami projektu.
P11: Jakie informacje są potrzebne do wyceny?
Najbardziej przydatne informacje to gatunek stopu tytanu, specyfikacja pełnego pręta lub rury, średnica i grubość ścianki, długość materiału, prostoliniowość przychodząca, stan powierzchni, wymagana tolerancja wykończenia, zdolność produkcyjna i fabryczne zasilanie. Jeśli to możliwe, udostępnij rysunek i zdjęcia materiału, aby można było dokładniej ocenić konfigurację rolek.
Adres
NR 163, Shatong Road, druga strefa przemysłowa Shabu, miasto Dalang, miasto Dongguan, Guangdong, Chiny
Tel