Whatsapp
Oferujemy szeroką gamę urządzeń do precyzyjnej obróbki metalu, w tym prostowanie, ciągnienie na zimno, wskazywanie, fazowanie, cięcie, walcowanie gwintów i matryce do ciągnienia, dostosowane do rur, prętów i materiałów drutowych w różnych gałęziach przemysłu.
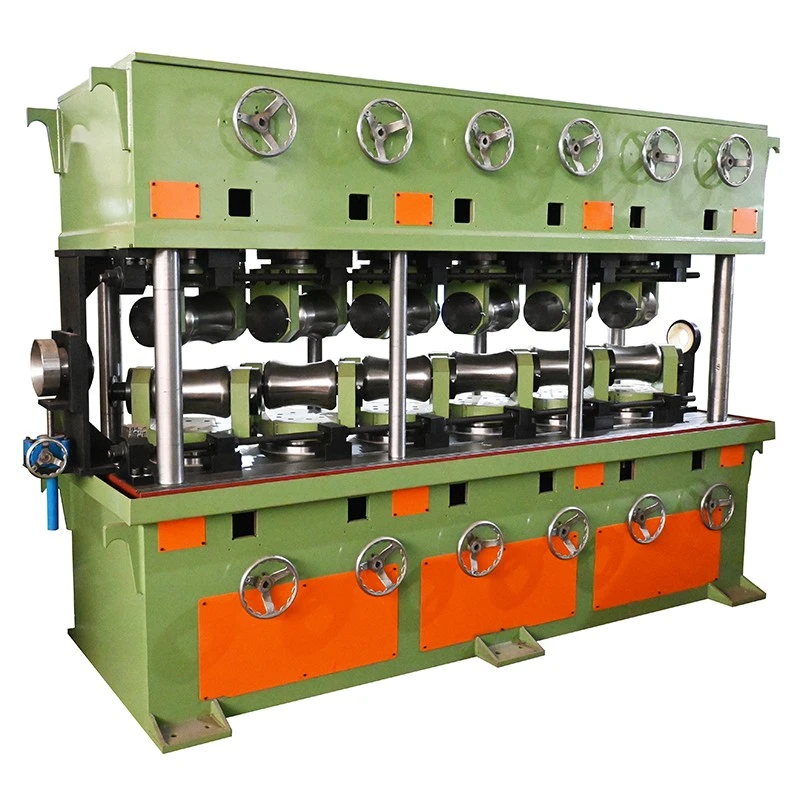
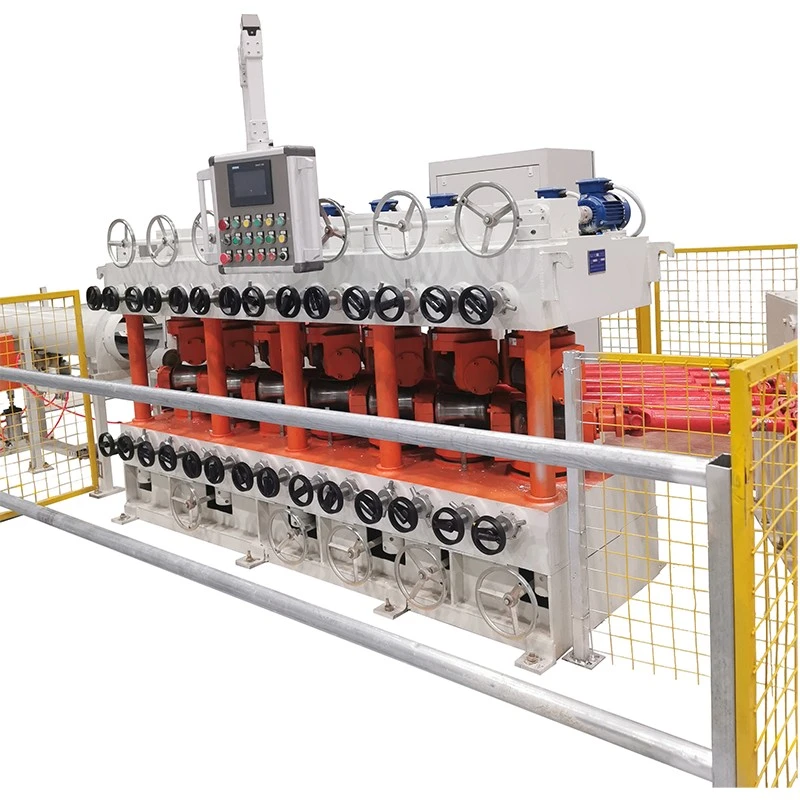
Ta pionowa wielorolkowa maszyna do prostowania z mosiądzu, przeznaczona do mosiężnych rur, prętów i innych wyrobów z metali nieżelaznych, koryguje zginanie i odkształcenia za pomocą szeregu kontrolowanych styków rolek. Proces korekcji wielopunktowej jest odpowiedni dla mosiądzu, ponieważ materiał jest stosunkowo plastyczny i może zostać zarysowany lub lokalnie odkształcony w przypadku zastosowania nadmiernego nacisku rolki.
Maszyna jest używana po wytłaczaniu, ciągnieniu, wyżarzaniu lub innych procesach formowania w celu przygotowania prostego materiału mosiężnego do cięcia, gwintowania, gięcia, obróbki i montażu. W przypadku zastosowań rurowych docisk rolek musi być dostosowany do średnicy zewnętrznej i grubości ścianki, aby uniknąć niepotrzebnych owalności lub śladów na powierzchni.
Materiał mosiężny wchodzi do sekcji rolek i przechodzi przez wiele regulowanych rolek. Każdy punkt styku stosuje kontrolowaną wielkość zgięcia w określonym kierunku. Skumulowana korekta stopniowo zmniejsza pierwotną krzywiznę w miarę przemieszczania się rury lub pręta przez maszynę.
Układ rolek zapewnia wiele punktów korekcji, zamiast koncentrować deformację w jednym miejscu. Pomaga to kontrolować prostoliniowość, jednocześnie zmniejszając niepotrzebne obciążenie powierzchni i przekroju mosiądzu. Kąt rolki, odległość otwarcia i prędkość robocza są dostosowywane w zależności od wielkości przedmiotu obrabianego, grubości ścianki i stanu materiału.
Produkty mosiężne są powszechnie stosowane tam, gdzie ważna jest spójność wymiarowa, obrabialność i stan powierzchni. Proces prostowania, który koryguje zagięcie, ale zmienia okrągłość rury lub pozostawia ślady rolek, może powodować problemy w kolejnych operacjach.
Mosiężna pionowa prostownica wielowalcowa serii FR jest dostępna z różną liczbą rolek, rozmiarami rolek, odległościami otwarcia, mocami napędu i prędkościami roboczymi. W zależności od modelu w maszynie zastosowano układy wałów 7+7, 10+1 lub 6+6. Wymieniony zakres rur rozciąga się od φ5 mm do φ180 mm, natomiast zakresy rur pełnych różnią się w zależności od modelu.
Gotowa prostoliniowość zależy od gatunku materiału, średnicy rury, grubości ścianki, początkowego odkształcenia, wytrzymałości na rozciąganie i dostosowania procesu. Poniższe specyfikacje są wartościami referencyjnymi; ostateczną konfigurację należy potwierdzić w odniesieniu do rzeczywistego przedmiotu obrabianego.
| Model | FR-20 | FR-30 | FR-40 | FR-50 | FR-60 | FR-80 | FR-100 | FR-130 | FR-150 | FR-180 |
| Liczba rolek | 7+7 rolek | 7+7 rolek | 10+1 rolek | 6+6 rolek | 10+1 rolek | 10+1 rolek | 10+1 rolek | 10+1 rolek | 10+1 rolek | 10+1 rolek |
| Wymagania dotyczące surowców / zakres rur (mm) | φ5–φ10 / Grubość ścianki 1–7 | φ10–φ30 / Grubość ścianki 1–7 | φ10–φ40 / Grubość ścianki 1–5 | φ18–φ50 / Grubość ścianki 1–4 | φ18–φ60 / Grubość ścianki 3–12 | φ30–φ80 / Grubość ścianki 2–7 | φ40–φ100 / Grubość ścianki 2,5–10 | φ50–φ130 / Grubość ścianki 2,5–10 | φ40–φ100 / Grubość ścianki 2,5–10 | φ80–φ180 / Grubość ścianki 3–20 |
| Wymagania dotyczące surowców / Zakres prętów pełnych (mm) | φ5–φ10 | φ10–φ15 | φ10–φ25 | φ10–φ25 | φ18–φ30 | φ30–φ45 | φ16–φ55 | φ16–φ60 | φ16–φ55 | φ80–φ95 |
| Długość surowca (mm) | ≥2000 | >2000 | ≥2000 | ≥2000 | >2000 | >2000 | ≥2000 | ≥2500 | ≥2500 | ≥2000 |
| Wytrzymałość na rozciąganie surowca (MPa) | ≤800 | ≤800 | ≤800 | ≤800 | ≤980 | ≤650 | ≤1000 | ≤1000 | ≤1000 | ≤1000 |
| Prostoliniowość surowca (mm/m) | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 |
| Gotowa prostość (mm/m) | ≤0,3–0,5 | ≤0,3–0,5 | ≤0,3–0,5 | ≤0,3 | ≤0,8 | ≤0,7 | ≤0,6 | ≤0,6 | ≤0,65 | ≤0,7 |
| Rozmiar rolki (mm) | φ68 × 90 | φ115 × 160 | φ130 × 210 | φ136 × 260 | φ150 × 260 | φ200 × 300 | φ220 × 300 | φ250 × 360 | φ220 × 300 | φ320 × 460 |
| Średnica rolki (mm) | 200 | 250 | 360 | 360 | 430 | 450 | 600 | 650 | 600 | 780 |
| Odległość otwarcia górnej i dolnej rolki (mm) | 35 | 45 | 55 | 65 | 75 | 75 | 85 | 85 | 95 | 95 |
| Regulowany zakres pochylenia | 27° do -33° | 27° do -33° | 27° do -33° | 27° do -33° | 27° do -33° | 27° do -33° | 27° do -33° | 27° do -33° | 27° do -33° | 27° do -33° |
| Moc silnika głównego (kW) | 2,2 × 2 | 5,5×2 | 11 × 2 | 11 × 2 | 15×2 | 22×2 | 45×2 | 55×2 | 75×2 | 90×2 |
| Napęd o zmiennej częstotliwości (kW) | 5 | 11 | 22 | 30 | 37 | 75 | 90 | 110 | 150 | 180 |
| Moc silnika podnoszenia (kW) | / | / | 0.75 | 0.75 | 1.1 | 1.1 | 1.5 | 2.2 | 2.2 | 3 |
| Prędkość robocza (m/min) | 10–30 | 10–30 | 10–40 | 0–20 | 10–30 | 10–30 | 10–30 | 10–30 | 10–30 | 10–30 |
| Wysokość środka (mm) | 750 | 750 | 790 | 830 | 830 | 830 | 830 | 870 | 890 | 890 |
| Masa (t, referencyjna) | 4 | 5 | 6 | 8 | 10 | 11 | 12 | 14 | 22 | 27 |
W przypadku rur mosiężnych najważniejszymi czynnikami przy wyborze nie jest tylko średnica zewnętrzna. Grubość ścianki, stan materiału, wytrzymałość na rozciąganie i nadchodzące odkształcenia wpływają na to, jak dużą siłę korekcyjną można zastosować bez zmiany geometrii rury.
W przypadku prętów z litego mosiądzu głównymi parametrami są średnica, długość, stan materiału i wymagana prostolinijność. Jeżeli jedna maszyna wymaga obróbki kilku rozmiarów, przed złożeniem zamówienia należy sprawdzić pełny zakres roboczy i wymagania dotyczące regulacji rolek.
Jeśli gotowy produkt ma wąską tolerancję prostoliniowości, zaleca się dostarczenie próbki, rysunku lub szczegółowej specyfikacji materiału w celu potwierdzenia konfiguracji i przetestowania procesu.
Produkcja rur i prętów mosiężnych:Prostowanie wyrobów mosiężnych po wytłaczaniu, ciągnieniu na zimno, wyżarzaniu i innych procesach formowania.
Elementy hydrauliczne i sanitarne:Przygotowanie mosiężnych rur i prętów do kranów, zaworów, armatury i powiązanych elementów.
HVAC i chłodnictwo:Obróbka rur mosiężnych stosowanych w układach chłodniczych, wymiennikach ciepła i innych urządzeniach cieplnych.
Komponenty elektryczne:Produkcja prostych mosiężnych prętów i rurek do zacisków, złączy, elementów przewodzących i sprzętu.
Komponenty samochodowe:Przygotowanie materiałów mosiężnych na obrabiane złącza, złącza, czujniki i inne części precyzyjne.
Sprzęt przemysłowy:Prostowanie prętów i rur mosiężnych stosowanych do armatury, elementów złącznych, narzędzi i elementów mechanicznych.
Precyzyjna obróbka:Dostarczanie prostszego surowca do obróbki CNC, cięcia, gwintowania, wiercenia i gięcia.
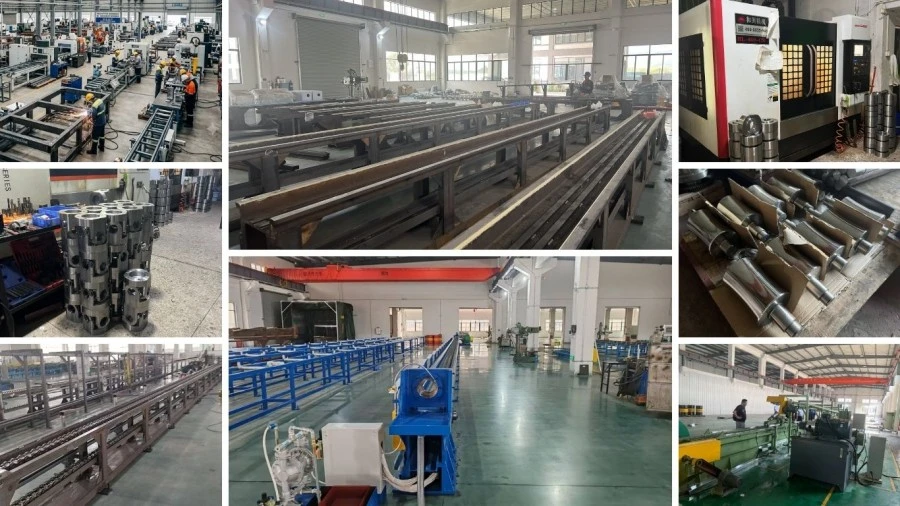
Firma FangRong została założona w 1998 roku i zajmuje się produkcją maszyn do prostowania, sprzętu do ciągnienia na zimno i powiązanych maszyn metalurgicznych. Firma posiada zakłady produkcyjne w Dongguan i Yangjiang w Chinach.
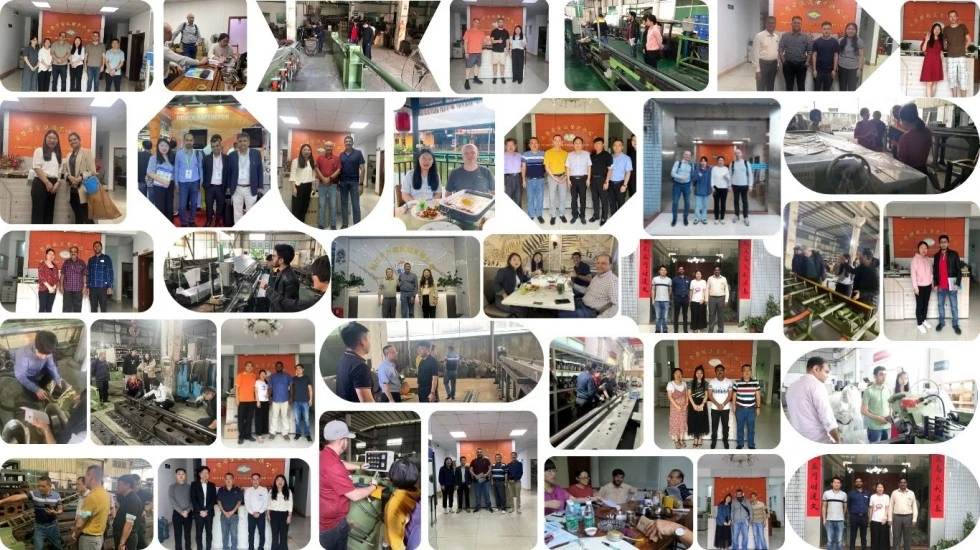
Nasz sprzęt został dostarczony do ponad 10 000 klientów w ponad 60 krajach i regionach. Asortyment produktów obejmuje sprzęt do rur, prętów i innych zastosowań związanych z obróbką metali.
Fabryka Dongguana:Zakład ten, zlokalizowany w mieście Dalang w Dongguan, koncentruje się na produkcji maszyn do ciągnienia na zimno, prostowarek i powiązanego sprzętu do obróbki metalu.
Fabryka Yangjiang:Zakład ten, zlokalizowany w dzielnicy Yangdong w mieście Yangjiang, zapewnia dodatkowe moce produkcyjne dla asortymentu maszyn FangRong.
Ramy maszyn i elementy konstrukcyjne są produkowane i obrabiane zgodnie z zatwierdzonym projektem. Rolki są obrabiane i wykańczane zgodnie z wymaganymi wymiarami roboczymi i stanem powierzchni, natomiast elementy napędowe, regulacyjne i sterujące są montowane podczas końcowej integracji maszyny.
Przed wysyłką maszyna jest sprawdzana pod kątem regulacji rolek, działania napędu, kontroli prędkości, funkcji elektrycznych i ogólnego stanu pracy. Jeśli zostało to uzgodnione, można zastosować probówki lub pręty do sprawdzenia, czy proces prostowania spełnia określone wymagania.
ISO9001:2015:Certyfikacja systemu zarządzania jakością, Certyfikat nr UQ231211R1.
Znak CE:Sprzęt ze znakiem CE jest dostępny zgodnie z odpowiednią konfiguracją maszyny i wymaganiami.
Inspekcja SGS:Jeśli wymaga tego projekt lub klient, można zamówić usługi inspekcji stron trzecich.
Patenty:FangRong opracował opatentowane technologie sprzętu do obróbki metalu, w tym patenty na wynalazki i wzory użytkowe. Przykłady obejmują 2013207829011, 2008300532117 i ZL2015 2 0842922.7.
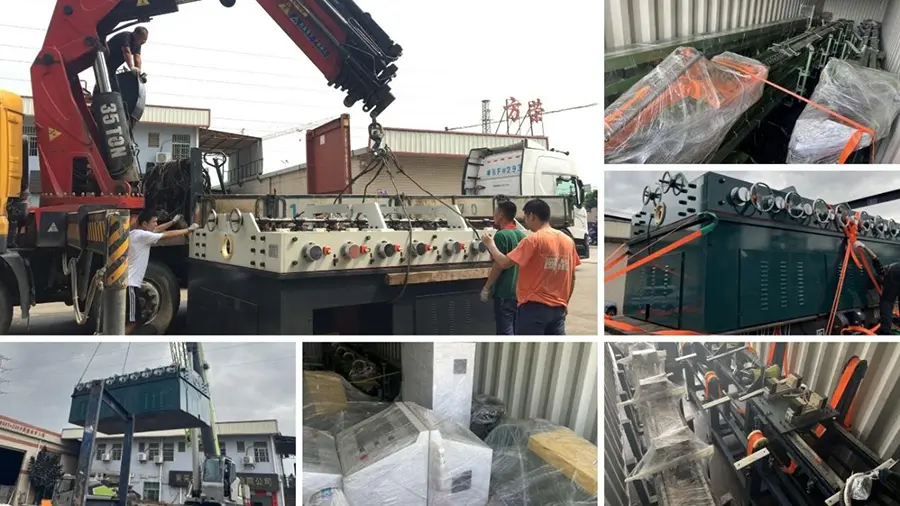
Prostownice przygotowywane są pod względem wymiarów, wagi i sposobu wysyłki. Główne zespoły maszyn i luźne elementy są zabezpieczane i zabezpieczane przed załadunkiem, a opakowania eksportowe i dokumentacja są ułożone zgodnie z wymogami miejsca przeznaczenia i transportu.
Tak. Seria FR obejmuje konfiguracje zarówno dla rur, jak i prętów pełnych. Stosowany zakres zależy od modelu, stanu materiału i wymiarów przedmiotu obrabianego. Zastosowania rurowe wymagają szczególnej uwagi na średnicę zewnętrzną i grubość ścianki.
Grubość ścianki wpływa na wytrzymałość rury na zginanie i reakcję na nacisk rolek. Rury cienkościenne na ogół wymagają bardziej kontrolowanego kontaktu, aby uniknąć owalności lub lokalnego odkształcenia. Dlatego też maszynę należy wybrać na podstawie średnicy rury i grubości ścianki, a nie samej średnicy zewnętrznej.
Oznaczenie powierzchni zależy od stanu wałka, nacisku styku, profilu wałka, powierzchni materiału i dostosowania procesu. Ponieważ mosiądz jest stosunkowo miękki, należy unikać nadmiernego nacisku. Geometrię walców i warunki pracy można skonfigurować w zależności od wymaganego stanu powierzchni.
W zależności od modelu FR podana prostoliniowość wykończenia mieści się w zakresie od ≤0,3 do ≤0,8 mm/m. Osiągalny wynik zależy również od gatunku mosiądzu, wymiarów rury lub pręta, przychodzącego odkształcenia i regulacji maszyny. W przypadku wąskich tolerancji zaleca się badanie próbek.
Tak, pod warunkiem, że wymiary mieszczą się w odpowiednim zakresie roboczym wybranego modelu. Jeśli wymagana jest częsta zmiana rozmiaru, przy wyborze maszyny należy wziąć pod uwagę zakres regulacji rolek i wymagania dotyczące wymiany.
Proszę podać gatunek mosiądzu, średnicę zewnętrzną rury i grubość ścianki lub średnicę pręta litego, długość produktu, wytrzymałość na rozciąganie lub twardość, prostotę przychodzącą, wymaganą prostotę wykończenia, wymagania dotyczące powierzchni i prędkość produkcji. W przypadku zastosowań niestandardowych pomocny jest rysunek lub próbka produktu.
Tak. FangRong może skonfigurować maszynę zgodnie z zakresem obrabianego przedmiotu i procesem produkcyjnym. Opcje mogą obejmować układ rolek, układ napędowy, kontrolę prędkości, sprzęt do podawania i rozładowywania oraz konfigurację elektryczną.
Tak. Prościarkę można ustawić po procesach takich jak wytłaczanie, ciągnienie lub wyżarzanie, a przed cięciem, gwintowaniem, gięciem lub obróbką skrawaniem. Rozmieszczenie wlotu i wylotu można uwzględnić zgodnie z istniejącą linią produkcyjną.
Aby uzyskać dokładną wycenę, prześlij gatunek materiału mosiężnego, wymiary rury lub pręta, grubość ścianki rur, długość produktu, odkształcenie przychodzące, wymaganą prostoliniowość, wymaganą prędkość produkcji i ilość. Zdjęcia, rysunki lub próbki materiału są zalecane, gdy przedmiot obrabiany ma specjalne wymagania.
FangRong zapewnia uruchomienie maszyn i wsparcie techniczne zgodnie z ustalonym zakresem projektu. Dla dostarczonego sprzętu można zorganizować wskazówki dotyczące instalacji, szkolenie operatorów i pomoc w rozwiązywaniu problemów.
```Adres
NR 163, Shatong Road, druga strefa przemysłowa Shabu, miasto Dalang, miasto Dongguan, Guangdong, Chiny
Tel