Whatsapp
Oferujemy szeroką gamę urządzeń do precyzyjnej obróbki metalu, w tym prostowanie, ciągnienie na zimno, wskazywanie, fazowanie, cięcie, walcowanie gwintów i matryce do ciągnienia, dostosowane do rur, prętów i materiałów drutowych w różnych gałęziach przemysłu.
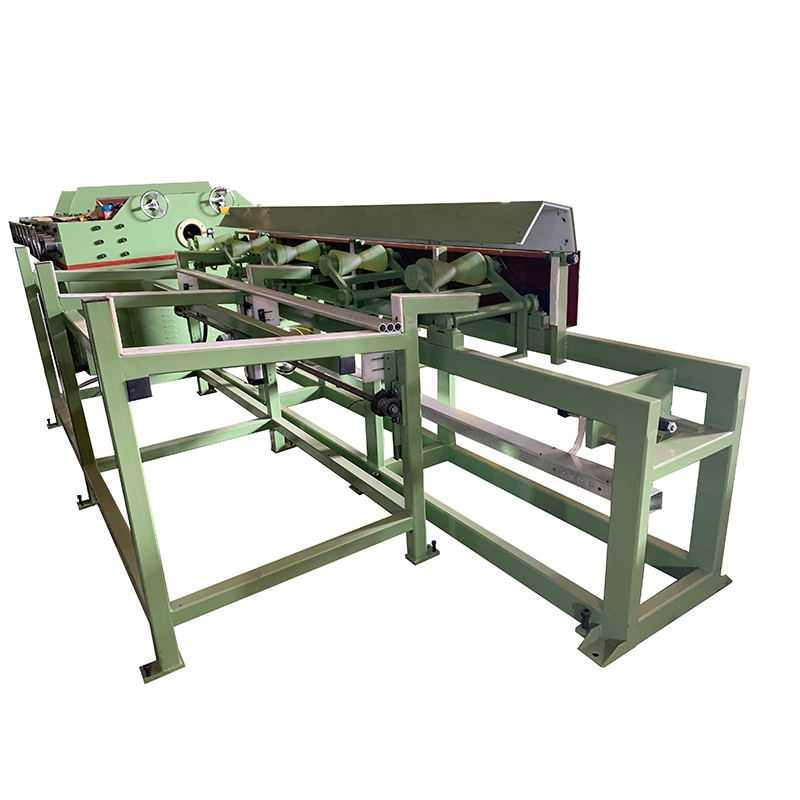
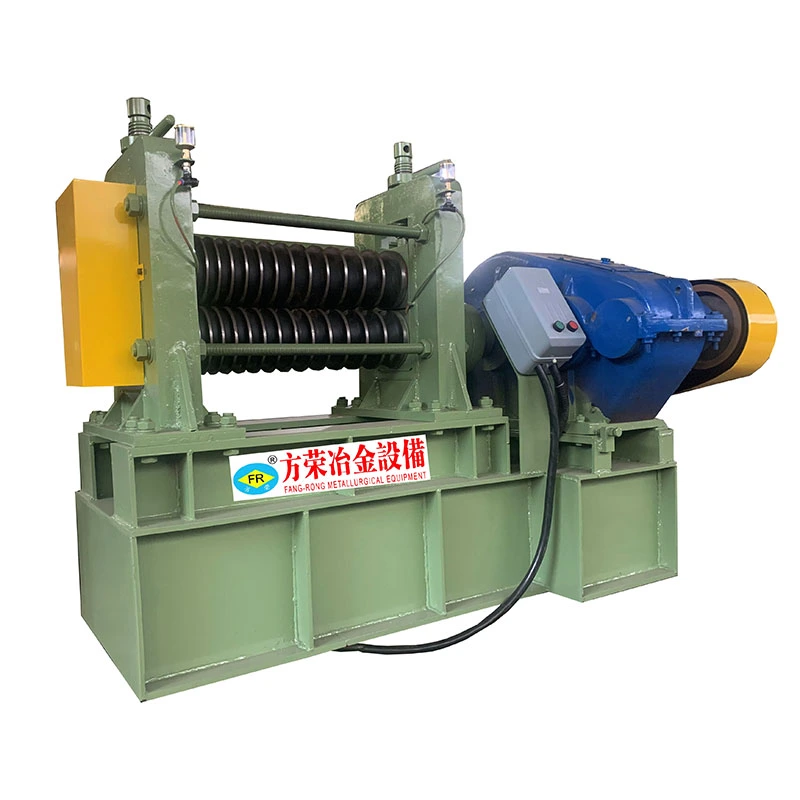
TheMiedziana pozioma prostownicato wielowalcowa prostownica do rur miedzianych, prętów pełnych i profili po wytłaczaniu, ciągnieniu, wyżarzaniu lub obróbce. Wykorzystuje kontrolowane gięcie wsteczne za pomocą wielu zestawów rolek w celu skorygowania łuku, krzywizny i niewielkiej owalności bez konieczności oddzielnej operacji prostowania.
Miedź wymaga innych warunków prostowania niż stal. Jego stosunkowo niska granica plastyczności i miękka powierzchnia sprawiają, że nadmierny nacisk wałka jest częstą przyczyną śladów na powierzchni, podczas gdy różne temperatury wymagają różnych sił prostujących i prędkości linii. Dlatego seria FR jest skonfigurowana wokółliczba rolek, średnica przedmiotu obrabianego, stan miedzi, tolerancja prostoliniowości i wymagania dotyczące wykończenia powierzchni.
W przypadku linii produkcyjnych, na których rura miedziana będzie lutowana, gięta, platerowana lub montowana automatycznie, ważna jest prostoliniowość i stan powierzchni. Właściwa geometria rolek i ich regulacja pozwalają skorygować dętkę bez wprowadzania nowych rys, nadmiernych deformacji czy nadmiernej korekcji.
Seria FR FangRong obejmuje13 standardowych konfiguracji od FR-20 do FR-180, obejmujący średnice rur miedzianych odφ4 mm do φ180 mmi solidne pręty zφ10 mm do φ90 mm. W zależności od modelu maszyna wykorzystujeZestawy 14, 15, 16, 17 lub 20 rolek. Wybrane konfiguracje 20-rolkowe mogą osiągnąć prostotę tak niską jak0,1 mm/m. Całkowita moc silnika waha się od3 kW do 55 kW, przy masie maszyny od ok700 kg do 25 000 kg.
W sprzęcie zastosowano technologię prostowania opracowaną w wyniku długoterminowej współpracy FangRong z tajwańskim producentem. Firma FangRong została założona w 1998 roku jako spółka joint venture, a w 2013 roku stała się jej pełną własnością, zachowując doświadczenie w zakresie inżynierii prostowania i rysowania zdobyte w ramach tej współpracy.
Seria FR wykorzystujegięcie wsteczne wielowalcowe. Zamiast korygować zagięcie w jednym miejscu z dużą siłą, obrabiany przedmiot przechodzi przez kolejne rolki, które wprowadzają mniejsze, kontrolowane korekty. To rozkłada odkształcenie wzdłuż rury lub pręta i umożliwia operatorowi osiągnięcie wymaganej prostoliniowości przy mniejszym ryzyku trwałego nadmiernego zgięcia.
1. Karmienie i wyrównanie
Miedziana rurka lub pręt przechodzi przez system prowadzący. Prawidłowe wyrównanie wejścia jest ważne, ponieważ niewłaściwie ustawiony przedmiot obrabiany może powodować nierówną prostoliniowość, nawet jeśli ustawienia rolek są prawidłowe.
2. Progresywne zginanie wsteczne
Wiele zestawów rolek wywiera kontrolowany nacisk z różnych kierunków. Geometria wałka i jego regulacja są dopasowane do średnicy obrabianego przedmiotu. Większa liczba zestawów rolek zapewnia więcej punktów korekcyjnych i jest zazwyczaj wybierana, gdy wymagane są węższe tolerancje prostoliniowości.
3. Kontrolowany kontakt powierzchniowy
Miedź jest bardziej miękka niż stal, szczególnie w stanie wyżarzonym. Dlatego powierzchnie rolek są precyzyjnie wykończonedostępne opcje rolek chroniących powierzchnięgdy zastosowanie wymaga ścisłej kontroli zadrapań, zatarć lub śladów na powierzchni.
4. Regulacja prędkości
Zapewniają to modele FR-76 i większeZmienna prędkość 0-60 m/minpoprzez przetwornicę częstotliwości. Modele FR-50 i mniejsze korzystają z wybieralnych prędkości9/18/27/45 m/min. Rzeczywistą prędkość produkcji należy wybrać w zależności od stopu miedzi, stanu, wymiarów rury, docelowej prostoliniowości i wymagań dotyczących powierzchni, a nie po prostu stosować prędkość maksymalną.
5. Efekt prostowania i zaklejania
Kontrolowany kontakt rolek może również zmniejszyć niewielką owalność i poprawić spójność wymiarową. Jednakże prostowania nie należy traktować jako substytutu dedykowanego procesu wymiarowania, gdy wymagane są wąskie tolerancje wymiarowe.
6. Wyładowanie
Gotowa rura lub pręt opuszcza maszynę z określoną prostoliniowością i jest gotowa do późniejszego gięcia, cięcia, lutowania, galwanizacji, montażu lub innych operacji wykończeniowych.
Uszkodzenia powierzchni podczas prostowania
Miedź można łatwo znakować za pomocą nieodpowiednich powierzchni wałków lub nadmiernego nacisku. W przypadku rur HVAC, szyn elektrycznych i dekoracyjnych wyrobów miedzianych znaki te mogą prowadzić do odrzucenia lub dodatkowych prac wykończeniowych. Opcje rolek chroniących powierzchnię pomagają zmniejszyć to ryzyko.
Różne temperamenty miedzi
Miedź wyżarzana miękko i miedź ciągniona na twardo nie reagują na te same ustawienia prostowania. Docisk wałka i prędkość obróbki należy dobrać do stanu materiału, aby uniknąć deformacji lub powtarzających się przejść.
Gięcie po wytłaczaniu i ciągnieniu
Rury i pręty miedziane mogą ulegać krzywiźnie podczas wytłaczania, ciągnienia na zimno, wyżarzania, zwijania lub transportu. Prostowanie wielowalcowe koryguje tę krzywiznę zanim materiał wejdzie do kolejnego etapu produkcji.
Owalność rurki
Cienkościenne rury miedziane mogą nabrać owalności podczas formowania i przenoszenia. Prawidłowo wyregulowane rolki mogą zapewnić wtórny efekt zaklejania przy korygowaniu prostoliniowości. Osiągalny wynik zależy od wymiarów rury, stanu materiału i odkształcenia początkowego.
Niespójne zasilanie urządzeń znajdujących się poniżej
Nadmierna krzywizna może zakłócać automatyczne gięcie, cięcie, spawanie, lutowanie i montaż rur. Kontrolowany proces prostowania poprawia konsystencję karmienia i ogranicza ręczne korekty.
Problemy z dopasowaniem rur
W przypadku instalacji HVAC, chłodnictwa, instalacji wodno-kanalizacyjnych i produkcji wymienników ciepła nadmierne zginanie lub owalność może wpływać na położenie rur i dopasowanie połączeń. Stała prostoliniowość sprawia, że dalsze formowanie i łączenie jest bardziej powtarzalne.
Miedź wymaga starannej kontroli kontaktu rolki z przedmiotem obrabianym. Do zastosowań, w których nie można zaakceptować zadrapań i zatarć, dostępne są precyzyjnie szlifowane powierzchnie rolek i opcjonalne materiały chroniące powierzchnię.
Obsługa maszyn FR-76 i większych0-60 m/minpraca ze zmienną prędkością. Zapewniają to modele FR-50 i mniejsze9/18/27/45 m/minprędkości do wyboru. Pozwala to na dostosowanie linii do temperamentu materiału i wymagań produktu, zamiast wymuszać te same ustawienia dla każdej specyfikacji miedzi.
Seria FR jest dostępna z14, 15, 16, 17 lub 20 rolek. Większa liczba rolek zapewnia dodatkowe punkty korekcyjne i jest zwykle brana pod uwagę, gdy linia produkcyjna wymaga większej prostoliniowości. Na przykład określono konfigurację FR-50 z 20 rolkami≤0,1 mm/mprostota.
Seria obejmuje rury miedziane zφ4 mm do φ180 mmi solidne pręty zφ10 mm do φ90 mm. Dzięki temu ten sam asortyment produktów może obejmować zarówno małe rurki precyzyjne, jak i większe przemysłowe produkty miedziane.
Miedziane poziome maszyny do prostowania można skonfigurować do pracy z czystą miedzią, npC11000 i C12200, a także mosiądz, brąz, miedzionikiel i inne stopy miedzi. Obróbce mogą podlegać zarówno rury bez szwu, jak i rury ze szwem, gdy ich wymiary mieszczą się w zakresie roboczym wybranej maszyny.
Plastyczność miedzi pozwala na stosunkowo duże prędkości prostowania, ale maksymalna prędkość nie powinna być jedynym kryterium wyboru. W przypadku produkcji wielkoseryjnej prawidłowa kombinacja konfiguracji rolek, prędkości, nacisku i stanu przedmiotu obrabianego jest ważniejsza niż samo zwiększanie prędkości linii.
Do prostowania miedzi wybierz maszynę zgodnie zśrednica rury lub pręta, grubość ścianki, stop miedzi i stan, początkowa krzywizna, wymagana prostoliniowość, wymagania dotyczące wykończenia powierzchni i prędkość produkcji. Jeśli ta sama maszyna będzie przetwarzać kilka rozmiarów, należy wziąć pod uwagę cały zakres rozmiarów, a nie wybierać tylko według największej średnicy.
| Model | Maksymalna średnica rury (mm) | Minimalna średnica rury (mm) | Maksymalna średnica pręta (mm) | Prostoliniowość (mm/m) | Zestawy rolek | Prędkość (m/min) | Całkowita moc (kW) | Waga (kg) | Wymiary dł.×szer.×wys. (mm) |
| FR-180 (17 rolek) | φ180 | φ60 | φ90 | ≤0,3 | 17 | - | 55 | 25 000 | 4200×1800×1500 |
| FR-150 (17 rolek) | φ150 | φ58 | φ70 | ≤0,3 | 17 | - | 30/37 | 12 000 | 4100×2280×1700 |
| FR-120 (14 rolek) | φ120×T3,0 | φ38 | φ50 | ≤0,3 | 14 | - | 30 | 9000 | 3250×1450×1250 |
| FR-100 (14 rolek) | φ89×T3,0 | φ28 | φ32 | ≤0,3 | 14 | 0-60 | 15 | 5000 | 2350×1560×1160 |
| FR-100 (17 rolek) | φ89×T3,0 | φ28 | φ32 | ≤0,2 | 17 | 0-60 | 18 | 5000 | 2700×1560×1160 |
| FR-76 (14 rolek) | φ60×T3,0 | φ16 | φ22 | ≤0,3 | 14 | 0-60 | 11 | 2500 | 2250×1560×1160 |
| FR-76 (17 rolek) | φ76×T3,0 | φ18 | φ25 | ≤0,2 | 17 | 0-60 | 15 | 3500 | 2560×1560×1160 |
| FR-76 (20 rolek) | φ76×T3,0 | φ18 | φ25 | ≤0,2 | 20 | 0-60 | 15 | 5400 | 3250×1500×1250 |
| FR-50 (14 rolek) | φ30/φ45×T2,0 | φ8/φ13 | φ16 | ≤0,3 | 14 | 18.09.27.45 | 7.5 | 1500 | 1750×1120×1040 |
| FR-50 (20 rolek) | φ30/φ45×T2,0 | φ8/φ13 | φ16 | ≤0,1 | 20 | 18.09.27.45 | 7.5 | 2000 | 2200×1120×1040 |
| FR-25 (14 rolek) | φ25 | φ6 | φ12 | ≤0,3 | 14 | 18.09.27.45 | 4 | 1000 | 1300×900×950 |
| FR-25 (16 rolek) | φ25 | φ6 | φ12 | ≤0,2 | 16 | 18.09.27.45 | 4 | 1100 | 1800×1100×950 |
| FR-20 (15 rolek) | φ16×T2,0 | φ4 | φ10 | ≤0,3 | 15 | 18.09.27.45 | 3 | 700 | 1100×1050×950 |
Uwagi techniczne:T oznacza grubość ścianki rury, na przykład T3.0 oznacza grubość ścianki 3,0 mm. Modele FR-50 i mniejsze wykorzystują możliwość wyboru prędkości 9/18/27/45 m/min. Modele FR-76 i większe zapewniają zmienną prędkość 0-60 m/min poprzez przetwornicę częstotliwości. Materiały powierzchni rolek można określić zgodnie z wymaganiami dotyczącymi produktu miedzianego i jakości powierzchni.
Rury miedziane do wężownic klimatyzacyjnych, układów chłodniczych, parowników, skraplaczy i wymienników ciepła często wymagają prostowania przed automatycznym zagięciem w kształcie litery U lub montażem rura-arkusz. Stała prostoliniowość pomaga dalszemu sprzętowi utrzymać powtarzalne podawanie i pozycjonowanie.
Miedziana pozioma prostownica nadaje się do miedzianych szyn zbiorczych, przewodów i prętów okrągłych stosowanych w rozdzielnicach, transformatorach, urządzeniach do dystrybucji energii elektrycznej i systemach elektroenergetycznych. Ochrona powierzchni jest szczególnie ważna, gdy wykończona miedź musi zachować czystą powierzchnię styku.
Rury miedziane stosowane w samochodowych układach klimatyzacji i obwodach chłodzenia pojazdów elektrycznych mogą wymagać prostowania po ciągnieniu lub formowaniu. Odpowiednia konfiguracja rolek pozwala przygotować rurę do późniejszych operacji gięcia i montażu.
Miedziane rury wodne, gazowe i inne rury stosowane w budownictwie można prostować po wyprodukowaniu lub transporcie, aby poprawić spójność wymiarową przed cięciem, łączeniem i montażem.
Rury miedziane o małej średnicy stosowane w oprzyrządowaniu i układach płynów wymagają dokładnej kontroli prostoliniowości i stanu powierzchni. FR-20 jest przeznaczony do średnic rur począwszy odφ4 mm, w zależności od konkretnej grubości ścianki rury i stanu materiału.
Tę samą zasadę prostowania można zastosować do rur i prętów ze stopów miedzi, w tym wyrobów z mosiądzu, brązu i miedzioniklu. Ostateczne ustawienia rolek należy określić na podstawie stopu, twardości, wymiarów, początkowej krzywizny i wymaganej prostoliniowości.
Ponad 26 lat inżynierii prostowania
FangRong powstał w 1998 roku i zaczynał jako spółka joint venture z tajwańskim producentem specjalizującym się w sprzęcie do ciągnienia i prostowania. W 2013 roku firma stała się pełną własnością firmy i nadal rozwija maszyny do prostowania i ciągnienia do obróbki rur i prętów metalowych.
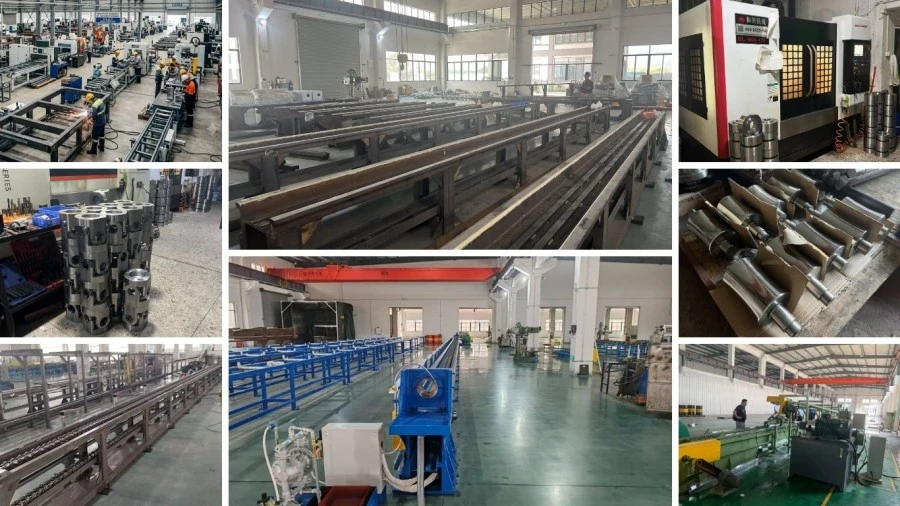
Dwa zakłady produkcyjne
Zakłady produkcyjne w Dongguan i Yangjiang zapewniają łączną roczną zdolność produkcyjną ponad650 maszyn. Konfiguracja produkcyjna obejmująca dwa zakłady umożliwia jednoczesną produkcję wielu projektów i większych zamówień.
Doświadczenie w obróbce metali
FangRong zgłasza sprzęt dostarczony klientom wPonad 70 krajów, z ponad10 000 klientóww obróbce stali, stali nierdzewnej, miedzi, mosiądzu, aluminium i stopów specjalnych.
Testy fabryczne przed wysyłką
Każda maszyna przechodzi testy pracy na biegu jałowym i przy pełnym obciążeniu. Jeśli dostępne są próbki klientów, do testów można użyć rzeczywistych rur lub prętów miedzianych. Prostoliniowość, okrągłość, wyrównanie rolek, wibracje, prąd silnika, stan powierzchni, wyciek oleju i funkcje elektryczne są sprawdzane przed wysyłką.
Wsparcie inżynieryjne dotyczące miedzi
Przed produkcją FangRong może ocenić stop miedzi, stan, średnicę, grubość ścianki, docelową prostotę, wymagania dotyczące powierzchni i wymagania wyjściowe, aby określić odpowiednią konfigurację rolek, zakres prędkości i obróbkę powierzchni rolek.
Instalacja i wsparcie posprzedażowe
Wsparcie obejmuje nadzór nad instalacją, uruchomienie, szkolenie operatorów, dostawę części zamiennych, zdalne rozwiązywanie problemów i pomoc techniczną. Do montażu maszyny dostarczane są rysunki fundamentów i plany śrub kotwiących.
1. Przegląd inżynieryjny— Konfiguracja rolek, zakres prędkości, ochrona powierzchni i układ maszyny są określane na podstawie specyfikacji miedzi klienta i wymagań produkcyjnych.
2. Kontrola materiału— Przed obróbką sprawdzane są stalowe płyty, wały, rolki, koła zębate i inne kluczowe elementy.
3. Precyzyjna obróbka— Powierzchnie rolek i ramy maszyn są obrabiane do wymaganej geometrii i ustawienia.
4. Montaż mechaniczny— Zespoły rolek, elementy przekładni, skrzynia biegów i układ napędowy są montowane i sprawdzane.
5. Integracja elektryczna— Silnik, falownik, sterownik PLC, interfejs HMI, czujniki i elementy sterujące bezpieczeństwa są zintegrowane i przetestowane.
6. Testowanie maszynowe— Kompletna maszyna jest uruchamiana przed wysyłką. Próbki miedzi klienta mogą zostać użyte do weryfikacji wydajności, jeśli zostaną dostarczone.
7. Kontrola końcowa— Prostoliniowość, okrągłość, stan powierzchni, bezpieczeństwo elektryczne, wibracje i wyciek oleju są sprawdzane przed pakowaniem.
8. Opakowania eksportowe— Maszyny są zabezpieczone przed wilgocią, korozją i uszkodzeniami manipulacyjnymi podczas transportu międzynarodowego.
ISO 9001:2015— System zarządzania jakością obejmujący działalność firmy w zakresie projektowania, produkcji, instalacji i usług. Certyfikat nr UQ231211R1.
Znak CE— Standardowe maszyny FR są dostarczane ze zgodnością CE w zakresie obowiązujących wymagań bezpieczeństwa maszyn, w tym odpowiednich funkcji zatrzymania awaryjnego i zabezpieczeń.
Inspekcja SGS— Dostępne są niezależne usługi kontrolne w celu weryfikacji wydajności maszyny i bezpieczeństwa zgodnie z wymaganiami projektu.
Opatentowana technologia— FangRong posiada krajowe patenty na wynalazki i wzory użytkowe obejmujące komponenty i technologie sprzętu, w tym napinanie łańcucha, wielożyłowe mocowanie matrycy i systemy szybkiej wymiany trzpieni.
Przed wysyłką maszyna jest sprawdzana, zabezpieczana antykorozyjnie i pakowana do transportu międzynarodowego. Sposób pakowania i wysyłki ustalany jest na podstawie wymiarów maszyny, wagi, metody transportu i miejsca przeznaczenia.
Maszyna przeznaczona jest do rur, rur, prętów okrągłych pełnych i profili z miedzi i jej stopów. Typowe materiały to C11000, C12200, mosiądz, brąz i miedzionikiel. Obrabiać można zarówno rury bez szwu, jak i rury ze szwem, pod warunkiem, że wymiary produktu i stan materiału odpowiadają wybranemu modelowi.
Wybór modelu zależy głównie od maksymalnej i minimalnej średnicy produktu, grubości ścianki, stanu materiału, wymaganej prostoliniowości i szybkości produkcji. Na przykład FR-20 i FR-25 nadają się do mniejszych rur i prętów, podczas gdy FR-76, FR-100, FR-120, FR-150 i FR-180 nadają się do większych produktów. Jeśli wymagana jest większa prostoliniowość lub bardziej kontrolowana korekta, można wybrać także konfigurację z 14, 17, 20 rolkami.
Standardowe konfiguracje są określone na poziomie ≤0,3 mm/m, natomiast wybrane konfiguracje wielorolkowe mogą osiągnąć ≤0,2 mm/m lub ≤0,1 mm/m. Rzeczywisty wynik zależy od średnicy rury, grubości ścianki, stanu materiału, początkowego odkształcenia i regulacji rolek. W przypadku wymagających zastosowań ostateczną specyfikację należy potwierdzić na podstawie rzeczywistych próbek dostarczonych przez klienta.
Tak. Jednakże miedź wyżarzana i miedź ciągniona na zimno wymagają innego nacisku rolek i ustawień maszyny. Miękki materiał jest bardziej podatny na wgniecenia i ślady na powierzchni, podczas gdy twardszy materiał zazwyczaj wymaga większej siły korekcji. Dlatego parametry prostowania należy dostosować do stopu miedzi, stanu i wymiarów rury, zamiast stosować jedno stałe ustawienie dla wszystkich produktów.
Miedź jest bardziej miękka niż stal i może zostać zarysowana lub pozostawiona ślad, jeśli docisk rolek, ustawienie lub stan powierzchni będą nieodpowiednie. Maszynę można skonfigurować z materiałami rolkowymi i obróbką powierzchni odpowiednią do obróbki miedzi. W przypadku produktów, dla których wygląd ma kluczowe znaczenie, takich jak rury HVAC, dekoracyjne rurki mosiężne lub odsłonięte elementy miedziane, przed rozpoczęciem produkcji należy określić wymagania dotyczące powierzchni.
Proces prostowania wielowalcowego może pomóc w zmniejszeniu niewielkiej owalności podczas korygowania zginania, ale nie zastępuje dedykowanego procesu wymiarowania rur ani kalibracji. Jeśli aplikacja ma rygorystyczne wymagania dotyczące średnicy zewnętrznej, grubości ścianki lub okrągłości, tolerancje te należy ocenić osobno podczas wyboru maszyny.
Tak. Testy fabryczne można przeprowadzić na dostarczonych przez klienta rurach, prętach lub profilach miedzianych. Test może ocenić prostoliniowość, stan powierzchni, regulację rolek, stabilność maszyny i parametry operacyjne w rzeczywistych warunkach materiałowych. Jest to zalecane w przypadku obróbki nowego stopu miedzi, cienkościennej rury lub produktu o wysokich wymaganiach dotyczących prostoliniowości.
Adres
NR 163, Shatong Road, druga strefa przemysłowa Shabu, miasto Dalang, miasto Dongguan, Guangdong, Chiny
Tel