Whatsapp
Oferujemy szeroką gamę urządzeń do precyzyjnej obróbki metalu, w tym prostowanie, ciągnienie na zimno, wskazywanie, fazowanie, cięcie, walcowanie gwintów i matryce do ciągnienia, dostosowane do rur, prętów i materiałów drutowych w różnych gałęziach przemysłu.
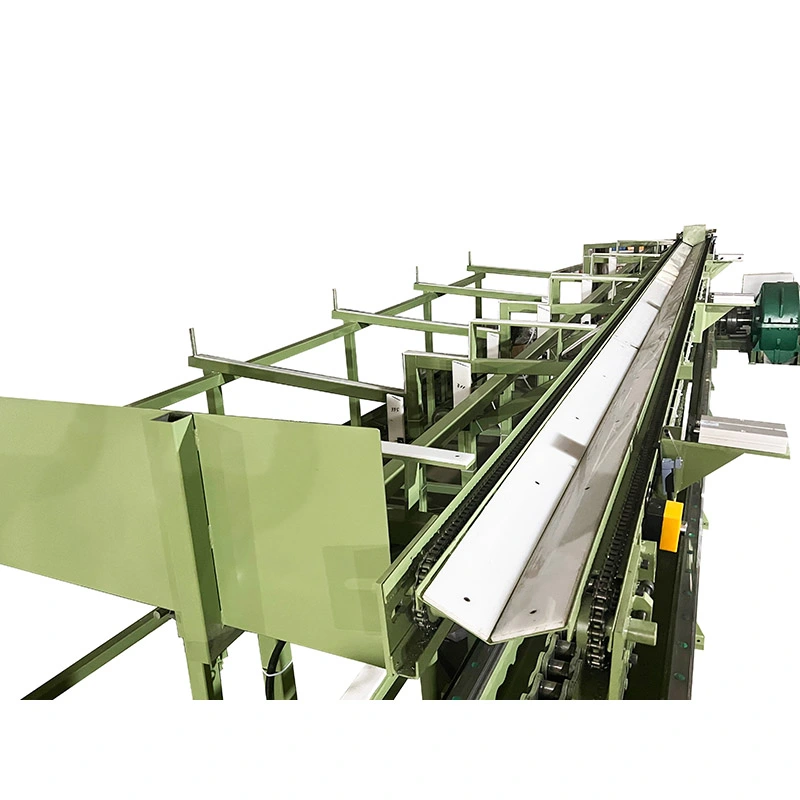
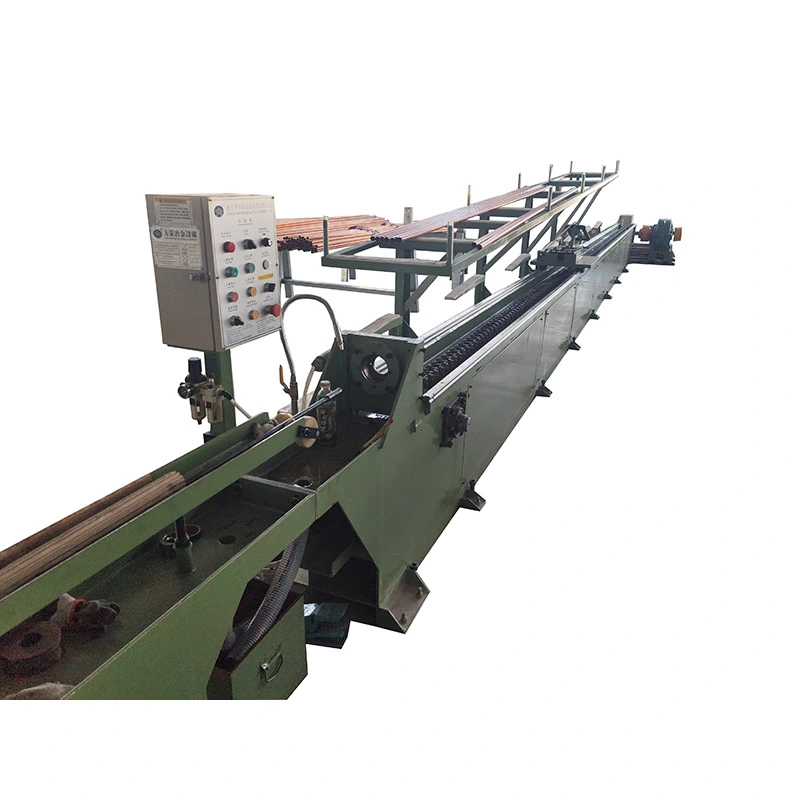
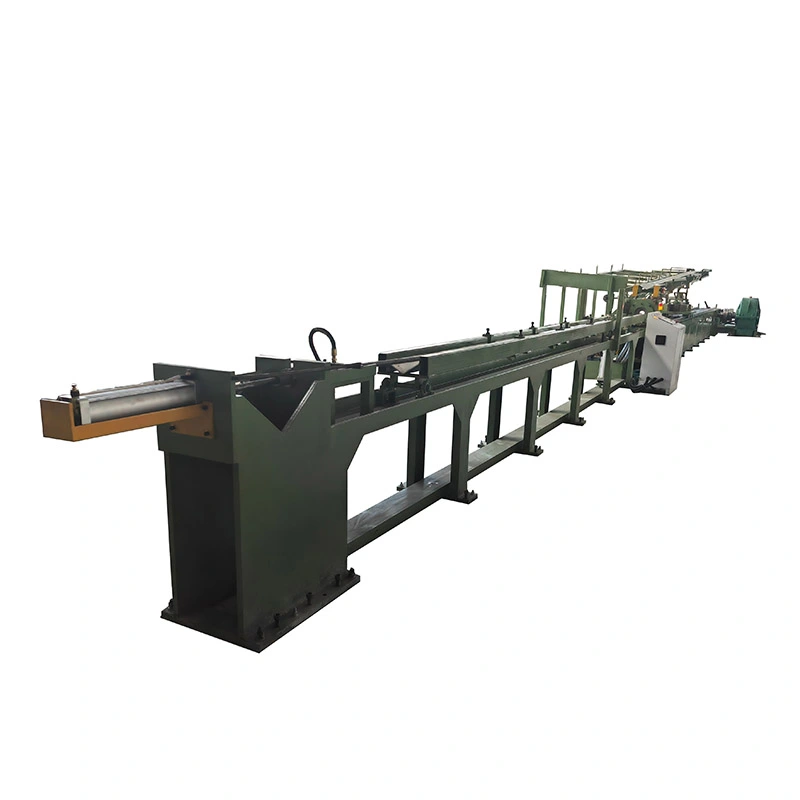
TheMaszyna do ciągnienia na zimno z podwójnym łańcuchemjest przeznaczony do ciągnięcia z dużą siłą, gdzie pojedynczy łańcuch ciągnący może powodować nierównomierne obciążenie wózka. Jegozsynchronizowany napęd dwułańcuchowyrozprowadza siłę ciągnącą bardziej równomiernie, pomagając utrzymać wyrównanie matrycy i stabilną pracę podczas obróbki rur i prętów o dużej średnicy, grubościennych lub o wysokiej wytrzymałości. Zapewniają to modele od FR-16 do FR-600Siła uciągu 1–300 ton, przyspiesza do30 m/mini konfigurowalne pociągnięcia10 m lub więcej. Opcjonalne ciągnienie 1–5 splotów oraz automatyczne podawanie, cięcie i odbieranie wspierają produkcję na większą skalę stali węglowej, stali stopowej, stali nierdzewnej, miedzi, aluminium, tytanu i stopów specjalnych.
TheMaszyna do ciągnienia na zimno z podwójnym łańcuchemto ciągarka mechaniczna przeznaczona do ciągnienia na zimno rur metalowych i prętów litych przez matrycę w temperaturze otoczenia. Wykorzystuje dwa równoległe, wytrzymałe łańcuchy do ciągnięcia wózka ciągnącego, rozkładając ładunek na obie strony maszyny, zamiast koncentrować siłę ciągnącą na jednym łańcuchu.
Konfiguracja ta jest szczególnie przydatna przy ciągnieniu rur o dużej średnicy, wyrobów grubościennych, stopów o dużej wytrzymałości lub wyrobów wymagających stosunkowo dużej siły ciągnienia. Seria FR obejmuje 16 standardowych modeli od FR-16 do FR-600, o siłach ciągnienia od 1 do 300 ton i prędkościach ciągnienia od 7 do 30 m/min. W zależności od produktu i rozmieszczenia oprzyrządowania maszynę można skonfigurować do pracy jedno- lub wielożyłowej, łącznie z jednoczesnym ciągnieniem do pięciu rur lub prętów.
Do produkcji rur maszyna może być wyposażona w system trzpieni. Automatyczny sprzęt do podawania, cięcia i odbierania można również zintegrować, gdy klient potrzebuje bardziej ciągłej linii produkcyjnej zamiast ręcznie ładowanego stołu ciągnącego.
W konwencjonalnym jednołańcuchowym stole ciągnącym siła ciągnąca jest skupiona wzdłuż jednej strony wózka. Wraz ze wzrostem rozmiaru maszyny i siły ciągnienia, takie ustawienie może powodować mimośrodowe obciążenie wózka, układu prowadzącego i zespołu matrycy. Rezultatem może być przyspieszone zużycie mechaniczne, problemy z wyrównaniem i niestabilna geometria produktu.
TheMaszyna do ciągnienia na zimno z podwójnym łańcuchemrozwiązuje ten problem poprzez zastosowanie dwóch zsynchronizowanych łańcuchów umieszczonych po przeciwnych stronach wózka. Zrównoważony układ ciągnięcia pomaga w równomiernym poruszaniu się wózka podczas suwu ciągnienia i zmniejsza tendencję wózka do skręcania się pod obciążeniem.
Ma to największe znaczenie, gdy siła ciągnienia jest duża lub gdy w przypadku długich produktów ważna jest spójność wymiarowa. Jednak w przypadku małych rur lub prętów o małej sile system podwójnego łańcucha może zapewnić mniej praktyczne korzyści niż na liniach produkcyjnych o dużej wytrzymałości. Dlatego wybór maszyny powinien opierać się na rzeczywistej sile ciągnienia i wymaganiach dotyczących przepustowości, a nie po prostu na wyborze największego dostępnego modelu.
Przedmiot obrabiany jest przygotowywany zgodnie z wybranym procesem ciągnienia i umieszczany w matrycy. Do ciągnienia rur instalowany jest wymagany układ trzpieni zgodnie z wymiarami rury, materiałem i harmonogramem redukcji. Wózek ciągnący chwyta przygotowaną rurę lub pręt i jest przeciągany przez matrycę za pomocą zsynchronizowanego układu łańcuchowego.
Podczas suwu ciągnienia matryca zmniejsza lub kontroluje wymiary zewnętrzne przedmiotu obrabianego, podczas gdy trzpień kontroluje geometrię wewnętrzną, gdy wymagane jest wymiarowanie wewnętrzne. Po suwie ciągnienia wózek powraca do pozycji wyjściowej i ładowany jest kolejny przedmiot.
Rzeczywisty wynik wymiarowy zależy od gatunku materiału, wymiarów początkowych, geometrii matrycy, konstrukcji trzpienia, smarowania, redukcji na przejście i wyrównania maszyny. Z tego powodu nie należy określać ciągarki na podstawie samej średnicy gotowej.
| Model | Siła przyciągania | Szybkość rysowania | Główny silnik | Skrzynia biegów | Łańcuch / Płytka | Silnik zwrotny | Wskaźnik zwrotu |
|---|---|---|---|---|---|---|---|
| FR-16 | 1 tona | 25 m/min | 5,5 kW | ZQ350 | 1,5" | 0,75 kW | 1:10 |
| FR-25 | 1–3 tony | 30 m/min | 7,5 / 15 kW | ZQ400 | 2" | 1 kW | 1:10 |
| FR-50 | 5 ton | 30 m/min | 22 kW | ZQ500 | 2,5" | 1,5 kW | 1:10 |
| FR-76 | 10 ton | 25 m/min | 30 kW | ZQ650 | 3" | 1,5 kW | 1:10 |
| FR-80 | 12 ton | 25 m/min | 37 kW | ZQ750 | 3,5" | 1,5 kW | 1:10 |
| FR-100 | 15 ton | 25 m/min | 45 kW | ZQ850 | 4" | 2,2 kW | 1:15 |
| FR-120 | 20 ton | 20 m/min | 55 kW | ZQ1000 | 3,5-calowy podwójny | 2,2 kW | 1:15 |
| FR-150 | 30 ton | 15 m/min | 75 kW | ZQ1000 | 4-calowy podwójny | 3 kW | 1:15 |
| FR-180 | 40 ton | 15 m/min | 90 kW | ZL115 | Płyta Z4824152.4 | 3,7 kW | 1:15 |
| FR-200 | 60 ton | 10 m/min | 110 kW | 130 zł | Płyta Z5628177.8 | 4 kW | 1:20 |
| FR-250 | 80 ton | 8 m/min | 132 kW | ZFY500 | Płyta 200 | 5,5 kW | 1:20 |
| FR-300 | 100 ton | 8 m/min | 166/200 kW | ZFY560 | Płyta 220 | 5,5 kW | 1:20 |
| FR-350 | 120 ton | 8 m/min | 225 kW | ZFY630 | Płyta 250 | 7,5 kW | 1:20 |
| FR-400 | 150 ton | 8 m/min | 250 kW | ZFY710 | Płyta 300 | 7,5 kW | 1:20 |
| FR-500 | 200 ton | 8 m/min | 315 kW | ZFY800 | 2×2 Płyta 300 | 7,5 kW | 1:20 |
| FR-600 | 300 ton | 7 m/min | 400 kW | ZFY800 | 2×2 Płyta 350 | 7,5 kW | 1:20 |
Wymienione specyfikacje są konfiguracjami standardowymi. Moc silnika, skok ciągnienia, oprzyrządowanie, układ podawania i automatykę można dostosować do materiału, wymiarów i wymagań produkcyjnych klienta.
Wybór łańcucha staje się coraz ważniejszy w miarę wzrostu wymaganej siły ciągnącej. W mniejszych modelach FR zastosowano konfiguracje z łańcuchami rolkowymi o dużej wytrzymałości, podczas gdy modele o większej wydajności, począwszy od FR-180 wzwyż, wykorzystują układy łańcuchów płytkowych.
| Konfiguracja | Typowe zastosowanie | Dlaczego to ma znaczenie |
|---|---|---|
| Łańcuch rolkowy o dużej wytrzymałości | Niska do średniej siła ciągnienia | Nadaje się do standardowego ciągnienia rur i prętów, gdzie wymagana siła uciągu mieści się w zakresie nośności łańcucha rolkowego. |
| Łańcuch płytkowy | Średnia do bardzo dużej siły ciągnienia | Stosowany w większych modelach FR, gdzie wymagana jest większa nośność i odporność na duże obciążenia cykliczne. |
W przypadku klienta rysującego małe rurki ze stali nierdzewnej typ łańcucha może mieć niewielki wpływ na wybór produktu w porównaniu z konstrukcją matrycy i siłą ciągnienia. Jednak w przypadku rur o grubych ściankach lub prętów o dużym przekroju pojemność łańcucha, sztywność wózka i ustawienie prowadnic stają się krytycznymi czynnikami mechanicznymi.
Dwułańcuchową maszynę do ciągnienia na zimno serii FR można skonfigurować na od 1 do 5 ciągów ciągnących, w zależności od modelu maszyny i wymagań produktu. Ciągnienie wielożyłowe umożliwia obróbkę kilku rur lub prętów podczas tego samego cyklu ciągnienia, zwiększając wydajność bez prostego zwiększania prędkości liniowej maszyny.
Ta konfiguracja jest przydatna dla producentów produkujących duże ilości rur o podobnych rozmiarach. Jeśli produkty różnią się znacznie średnicą, materiałem lub harmonogramem redukcji, układ jednożyłowy może być łatwiejszy w obsłudze i wymianie.
Wszystkie modele FR mogą być wyposażone w trzpień do ciągnienia rur. Konfigurację trzpienia należy dobrać w zależności od tego, czy proces wymaga kontroli średnicy wewnętrznej, grubości ścianki czy geometrii powierzchni wewnętrznej.
Na przykład producent produkujący rury siłowników hydraulicznych może potrzebować ściślejszej kontroli wymiarów zewnętrznych i wewnętrznych, co sprawia, że wybór trzpienia i konstrukcja przepustu są szczególnie ważne. Prosta aplikacja zmniejszająca średnicę zewnętrzną może wymagać innego układu oprzyrządowania.
Przed wyborem maszyny klienci powinni podać następujące informacje:
Standardową maszynę można skonfigurować z opcjonalnym wyposażeniem automatycznym, aby ograniczyć ręczną obsługę pomiędzy cyklami ciągnienia. Dostępne opcje obejmują:
Automatyzacja jest najbardziej przydatna, gdy maszyna działa w sposób ciągły przy powtarzających się specyfikacjach produktu. W przypadku produkcji małych partii z częstymi zmianami narzędzi prostsza konfiguracja może zapewnić lepszą równowagę pomiędzy elastycznością inwestycyjną i operacyjną.
Wybór modelu należy rozpocząć od wymaganej siły ciągnącej, a nie od mocy silnika lub rozmiaru maszyny. Na wymaganą siłę wpływa wytrzymałość materiału, redukcja przekroju poprzecznego, tarcie, kąt matrycy, smarowanie i stan wchodzącej rury lub pręta.
Z praktycznej zasady wynika, że klient produkujący lekkie rury miedziane lub aluminiowe może wymagać stosunkowo małego modelu FR nawet przy wyższych prędkościach produkcyjnych. Natomiast produkty ze stali nierdzewnej, stali stopowej lub grubościennych mogą wymagać znacznie większej siły ciągnącej, nawet jeśli średnica gotowego produktu jest stosunkowo mała.
Gama FR-16 do FR-150 jest ogólnie dostosowana do zastosowań wymagających niższej i średniej siły ciągnienia, podczas gdy modele FR-180 i większe są przeznaczone do coraz cięższych zadań ciągnienia. Ostateczny wybór należy potwierdzić poprzez obliczenie siły i, w razie potrzeby, badanie próbek.
Producenci rur cylindrowych często potrzebują stabilnej kontroli średnicy, grubości ścianki i prostoliniowości w przypadku stosunkowo długich produktów. Zrównoważony układ ciągnięcia jest przydatny, gdy siły ciągnące są duże, a ustawienie wózka musi pozostać stabilne przez cały skok.
Rury i pręty ciągnione na zimno są stosowane w konstrukcyjnych i precyzyjnych elementach motoryzacyjnych, gdzie powtarzalne wymiary ograniczają późniejszą obróbkę. W przypadku produktów o dużej objętości i spójnych specyfikacjach ciągnienie wielożyłowe i automatyczne podawanie mogą poprawić wydajność produkcji.
Rury ze stali nierdzewnej i stopów stosowane w wymiennikach ciepła i urządzeniach energetycznych mogą wymagać kontrolowanego odkształcenia i stałych warunków oprzyrządowania. W takich zastosowaniach przed określeniem tonażu maszyny należy ocenić gatunek materiału i harmonogram redukcji.
Tytan i inne stopy o wysokiej wytrzymałości mogą generować wyższą odporność na rozciąganie niż zwykłe stale węglowe. Szybkość ciągnienia, smarowanie, stan matrycy i redukcja przejść stają się w tych zastosowaniach ważniejsze niż zwykłe zwiększanie wydajności maszyny.
Serię FR można skonfigurować do różnych zastosowań w rurach z metali nieżelaznych i stali nierdzewnej. Wybór odpowiedniego modelu zależy od wytrzymałości materiału i redukcji przekroju, dlatego jako kryterium wyboru nie należy stosować samej średnicy rury.
Dwułańcuchowa maszyna do ciągnienia na zimno została zaprojektowana zgodnie z potwierdzonymi wymiarami produktu, siłą ciągnienia, skokiem i wymaganiami automatyzacji. Przed wysyłką sprzęt jest składany i testowany w celu sprawdzenia działania mechanicznego i głównych funkcji sterujących.
Standardowe testy fabryczne obejmują testy na biegu jałowym i obciążeniu znamionowym. Podczas testów monitorowane są kluczowe elementy, takie jak napięcie łańcucha, wibracje, hałas podczas pracy, skrzynia biegów i temperatura oleju. Jeśli dostępne są próbki klientów, można również zastosować rysunek próbny w celu sprawdzenia przydatności wybranych narzędzi i parametrów procesu.
Następnie maszyna jest przygotowywana do transportu eksportowego z odpowiednim zabezpieczeniem przed wilgocią i korozją głównego wyposażenia i luźnych podzespołów.
FangRong produkuje sprzęt do ciągnienia na zimno w ramach kontrolowanego procesu inżynierii i montażu obejmującego:
Kluczowe elementy prowadnic są obrabiane i sprawdzane pod kątem dokładności wymiarowej i wyrównania. W przypadku dużych ciągarni prostoliniowość prowadnic i wyrównanie karetki są szczególnie ważne, ponieważ małe błędy mechaniczne mogą stać się bardziej znaczące w przypadku długiego skoku ciągnienia.
Zakup maszyny do ciągnienia na zimno bez potwierdzenia procesu ciągnienia może skutkować przewymiarowaniem maszyny, niewystarczającą wydajnością uciągu lub nieodpowiednim oprzyrządowaniem. Zespół inżynierów FangRong może ocenić wymagania produkcyjne przed zatwierdzeniem ostatecznego modelu.
Wsparcie techniczne może obejmować:
W przypadku nowego projektu najbardziej przydatnymi informacjami są wymiary wejściowe i końcowe, gatunek materiału, długość produktu, docelowa wydajność i istniejący proces rysowania. Szczegóły te pozwalają na oparcie konfiguracji maszyny na rzeczywistych wymaganiach produkcyjnych, a nie na szacunkach dotyczących samej średnicy.
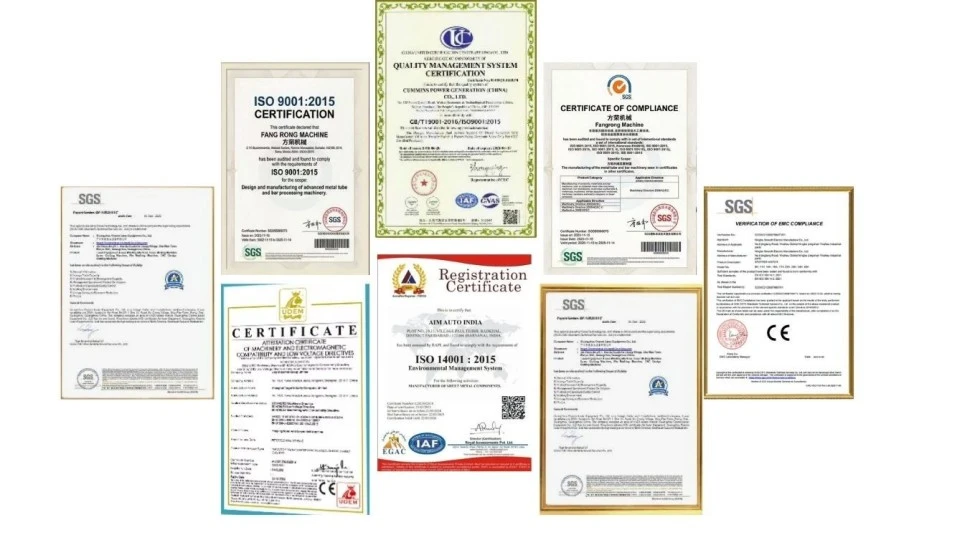
System zarządzania jakością FangRong posiada certyfikatyISO 9001:2015, certyfikat nr.UQ231211R1. Istnieje możliwość dostarczenia sprzętuOznakowanie CEw oparciu o obowiązujące wymagania bezpieczeństwa maszyn, w tymDyrektywa maszynowa 2006/42/WEdla odpowiednich konfiguracji na rynek europejski.
Wymagania dotyczące kontroli i dokumentacji można omówić podczas wyceny. Jeżeli projekt klienta wymaga dodatkowej kontroli zewnętrznej, odbiorów fabrycznych lub określonej dokumentacji, wymagania te należy potwierdzić przed złożeniem zamówienia.
| MOQ | 1 zestaw do standardowych zamówień na maszyny. Ceny zależne od ilości mogą być podane dla 2–4 zestawów i 5+ zestawów. Ostateczne poziomy ilościowe i ceny jednostkowe potwierdzane są w ofercie. |
|---|---|
| Zapłata | 30% depozytu; Saldo 70% przed wysyłką po fabrycznych testach akceptacyjnych, chyba że uzgodniono inaczej. |
| Standardowy czas realizacji | Około 30–60 dni w przypadku standardowych konfiguracji FR-16 do FR-100; około 90–120 dni w przypadku maszyn FR-150 i większych lub projektów wymagających specjalnej automatyzacji. |
| Przyspieszone zamówienie | Produkcja przyspieszona może być dostępna w zależności od aktualnej zdolności produkcyjnej, modelu maszyny i dostępności komponentów. Potwierdzony przyspieszony termin dostawy jest podany w ofercie, a nie gwarantowany w postaci stałego, standardowego terminu. |
| Gwarancja | 12 miesięcy od uruchomienia zgodnie z ustalonymi warunkami gwarancji. |
| Instalacja | Nadzór nad instalacją, uruchomienie i szkolenie operatorów mogą być zapewnione zgodnie z zakresem projektu. |
| Części zapasowe | Zalecane części eksploatacyjne i komponenty zamienne mogą być dostarczone w zależności od modelu maszyny i warunków produkcyjnych. |
Maszyna jednołańcuchowa ciągnie wózek z jednej strony, podczas gdy maszyna dwułańcuchowa wykorzystuje zsynchronizowane łańcuchy po obu stronach. Układ podwójnego łańcucha jest korzystny głównie w zastosowaniach wymagających większych sił, ponieważ pomaga rozłożyć obciążenie ciągnące i zmniejszyć mimośrodowość wózka. W przypadku zastosowań wymagających małej siły korzyści mogą być mniej znaczące.
Nie wybieraj modelu wyłącznie według średnicy rury. Wymagana siła ciągnąca zależy od wytrzymałości materiału, wymiarów początkowych i końcowych, redukcji na przejście, geometrii matrycy, smarowania i konfiguracji trzpienia. Podanie tych parametrów pozwala firmie FangRong obliczyć odpowiednią wydajność maszyny.
Tak. Dwułańcuchową maszynę do ciągnienia na zimno można skonfigurować zarówno do rur, jak i prętów pełnych. Ciągnienie rur wymaga odpowiedniego rozmieszczenia matryc i trzpieni, podczas gdy ciągnienie prętów wykorzystuje inną konfigurację chwytania przedmiotu obrabianego i oprzyrządowania.
Tak. W zależności od modelu i specyfikacji produktu, maszynę można skonfigurować na od 1 do 5 pasm. Ciągnienie wielożyłowe jest najbardziej przydatne, gdy kilka produktów ma podobne wymiary i wymagania procesowe.
Nie ma jednego procentu redukcji odpowiedniego dla każdego materiału. Praktyczna redukcja na przejście zależy od gatunku materiału, stanu początkowego, wymiarów gotowych, konstrukcji matrycy, smarowania oraz wymaganej jakości powierzchni i wymiarów. Harmonogram zaliczeń powinien zostać ustalony na podstawie rzeczywistych wymagań materiałowych i produktowych.
Konwencjonalne procesy ciągnienia zazwyczaj wymagają przygotowania końca rury lub pręta tak, aby mógł przejść przez matrycę i zostać uchwycony przez wózek ciągnący. To, czy wymagana jest oddzielna maszyna wskazująca, zależy od wybranej metody podawania i przygotowania końcówek. W przypadku wyższych poziomów automatyzacji można rozważyć automatyczne przygotowanie końcówek lub systemy bezpunktowe.
Tak. Automatyczne systemy podawania, cięcia i odbierania o stałej długości są dostępne jako konfiguracje opcjonalne. Automatyzacja jest szczególnie przydatna w przypadku produkcji wielkoseryjnej ze stabilnymi specyfikacjami produktu, natomiast ładowanie ręczne może być bardziej ekonomiczne w przypadku zamówień o małej objętości lub często zmieniających się.
Proszę podać gatunek materiału, rodzaj rury lub pręta, wymiary początkowe i końcowe, długość produktu, wymaganą redukcję, docelową zdolność produkcyjną, liczbę pasm i preferowany poziom automatyzacji. Jeśli to możliwe, prześlij rysunki lub przykładowe wymiary. Dane te wystarczą, aby rozpocząć ocenę maszyny i oprzyrządowania.
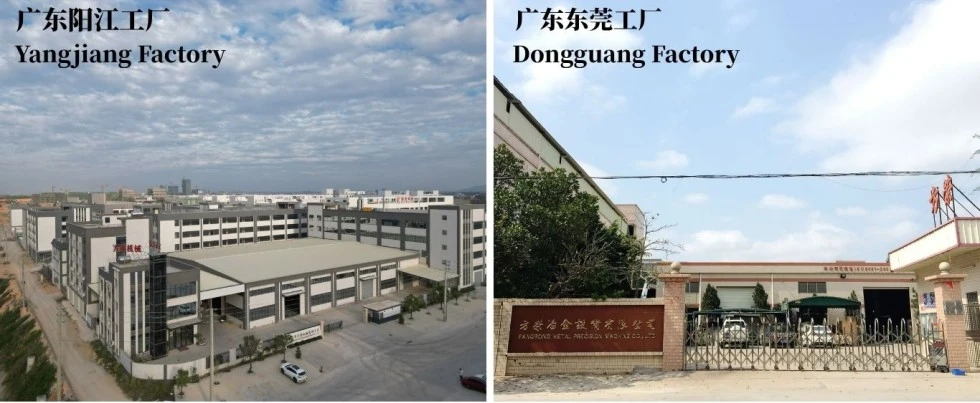
FangRong zajmuje się produkcją urządzeń do ciągnienia na zimno od 1998 roku i koncentruje się na mechanicznych i hydraulicznych urządzeniach do formowania metalu do obróbki rur i prętów. Jego zakres inżynieryjny obejmuje konfigurację stołu ciągnącego, obliczanie siły ciągnienia, dobór oprzyrządowania, integrację automatyzacji i uruchomienie produkcji.
Dla klientów kupujących stół ciągarowy do dużych obciążeń sama maszyna jest tylko jedną częścią projektu. Ważniejszą kwestią jest to, czy wybrana siła uciągu, układ łańcucha, układ matryc, konfiguracja trzpienia i prędkość produkcji odpowiadają rzeczywistemu harmonogramowi materiału i przejścia. FangRong może pracować na danych produktu klienta w celu ustalenia konfiguracji maszyny przed wyceną oraz wsparcia instalacji, uruchomienia i szkolenia operatorów po dostawie.
Aby otrzymać wycenę projektu, podaj materiał, rozmiar początkowy, rozmiar końcowy, długość produktu i wymaganą wydajność. FangRong może następnie polecić odpowiedni model FR, siłę ciągnienia, konfigurację oprzyrządowania i opcjonalną automatyzację.
Adres
NR 163, Shatong Road, druga strefa przemysłowa Shabu, miasto Dalang, miasto Dongguan, Guangdong, Chiny
Tel