Whatsapp
Oferujemy szeroką gamę urządzeń do precyzyjnej obróbki metalu, w tym prostowanie, ciągnienie na zimno, wskazywanie, fazowanie, cięcie, walcowanie gwintów i matryce do ciągnienia, dostosowane do rur, prętów i materiałów drutowych w różnych gałęziach przemysłu.
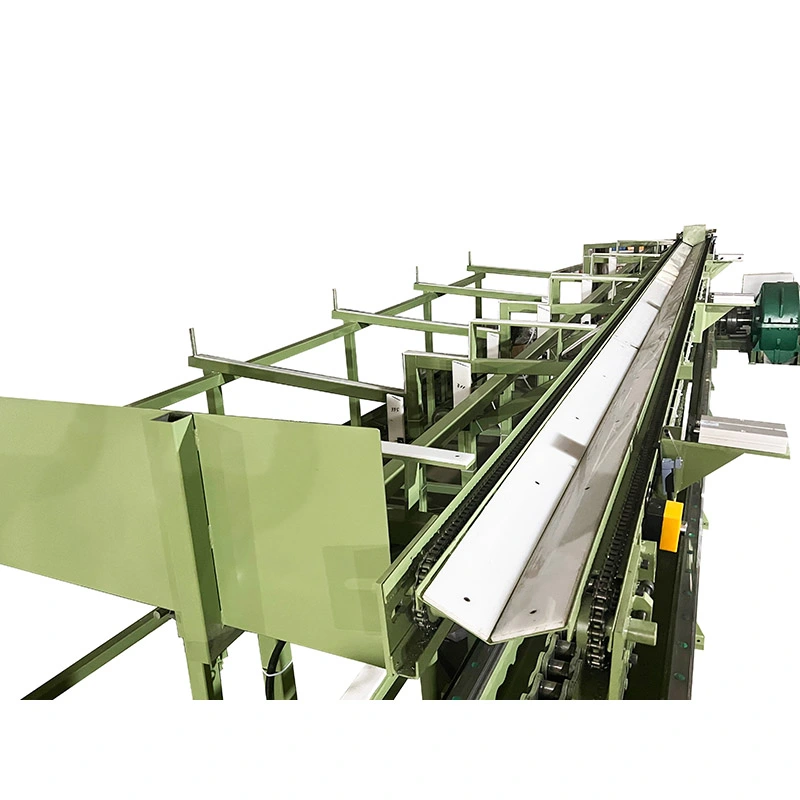
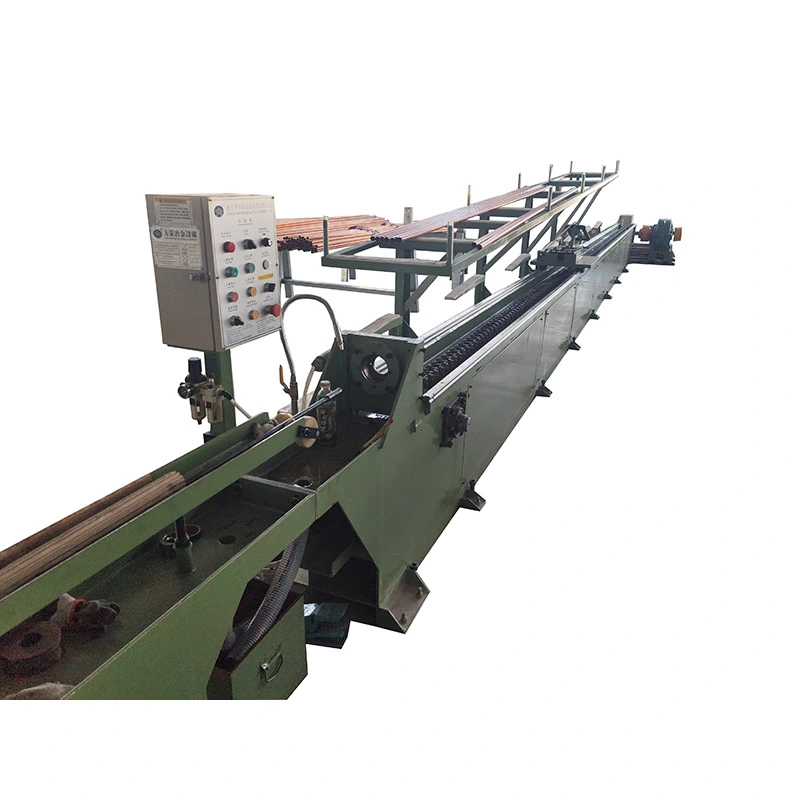
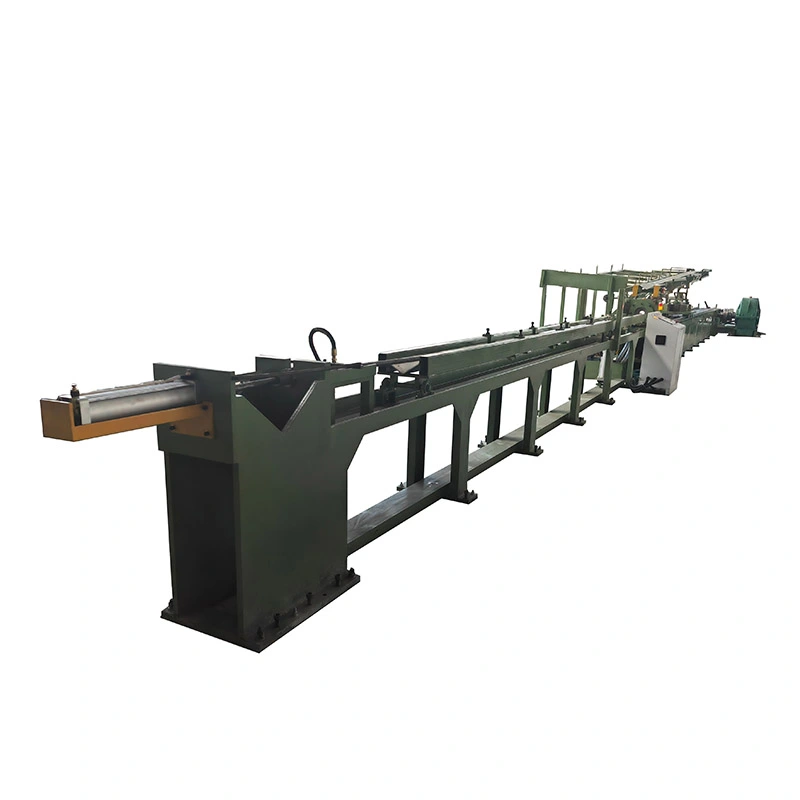
TheMaszyna do ciągnienia na zimno z nieregularnym łańcuchemprzekształca okrągłe rury lub pręty pełne wprofile kwadratowe, prostokątne, sześciokątne, ośmiokątne, owalne, kanałowe, kątowe, w kształcie litery T i niestandardowe profile asymetrycznepoprzez kontrolowane ciągnienie na zimno. Zapewnia to stół z napędem łańcuchowymSiła ciągnienia 7–1000 kN, przyspiesza do28 m/mini uderzeń do10 m. Konfiguracje wielożyłowe umożliwiają jednoczesne narysowanie 1–5 elementów, a precyzyjne matryce kontrolują wymiary profili, definicję narożników i wykończenie powierzchni. Nadaje się do stali węglowej, stali nierdzewnej, stali stopowej, miedzi, aluminium, tytanu i innych stopów specjalnych.
TheMaszyna do ciągnienia na zimno z nieregularnym łańcuchemto ciągarka mechaniczna do ciągnienia na zimno rur nieokrągłych i profili pełnych za pomocą precyzyjnej matrycy. Jest przeznaczony do kwadratowych, prostokątnych, sześciokątnych, ośmiokątnych, owalnych, ceowych, kątowych, profili teowych i innych niestandardowych profili asymetrycznych, które wymagają węższych wymiarów, kontrolowanej geometrii narożników i bardziej spójnej powierzchni niż zwykle zapewnia materiał formowany na gorąco.
Głównym problemem rozwiązywanym przez tę maszynę nie jest zwykła zmiana kształtu metalowej sekcji. Umożliwia producentom rozpoczęcie od odpowiedniej okrągłej rury lub pręta i zastosowanie kontrolowanego odkształcenia na zimno w celu uzyskania gotowego nieregularnego profilu o bardziej przewidywalnych wymiarach i stanie powierzchni. Jest to szczególnie przydatne w przypadku rur cylindrów hydraulicznych, profili konstrukcyjnych, precyzyjnych części mechanicznych, profili miedzianych i aluminiowych, komponentów samochodowych i produktów ze stopów specjalnych, gdzie w przeciwnym razie wymagana byłaby późniejsza operacja obróbki.
Seria FR firmy FangRong obejmuje 10 standardowych modeli od FR-16 do FR-250, o maksymalnych siłach ciągnienia od 7 do 1000 kN i prędkościach ciągnienia do 28 m/min. W zależności od modelu, oprzyrządowania i wymiarów produktu można jednocześnie narysować od 1 do 5 rur lub prętów. Maszynę można również skonfigurować z automatycznym wyposażeniem do podawania, cięcia i odbierania w celu powtarzalnej produkcji.
Walcowanie na gorąco i wytłaczanie są skuteczne w produkcji podstawowych profili, ale mogą nie zapewniać dokładności wymiarowej, stanu powierzchni lub definicji narożników wymaganej w zastosowaniach precyzyjnych. Jeśli gotowy profil jest następnie poddawany obróbce, producent musi uwzględnić również dodatkowe usuwanie materiału, czas obróbki i odpady.
Ciągnienie na zimno zmienia przekrój przez matrycę pod kontrolowaną siłą ciągnącą. Matryca określa profil zewnętrzny, podczas gdy redukcja ciągnienia zapewnia wymiarowanie i utwardzanie przez zgniot. W przypadku profili pustych można również zastosować trzpień lub kołek do kontroli wymiarów wewnętrznych i rozmieszczenia ścian.
Proces ten jest najbardziej wartościowy, gdy klient potrzebuje powtarzalnego gotowego profilu, a nie tylko szorstkiego kształtu konstrukcyjnego. Na przykład producent produkujący kwadratowe rury do cylindrów hydraulicznych może zastosować ciągnienie na zimno, aby zbliżyć wymiary zewnętrzne i geometrię wewnętrzną do wymagań końcowych przed honowaniem lub innymi operacjami wykończeniowymi. Jeśli jednak produkt jest prostym, mało precyzyjnym profilem konstrukcyjnym, bardziej ekonomicznym procesem może pozostać formowanie na gorąco.
Proces zwykle rozpoczyna się od przygotowanej okrągłej rury lub litego pręta. Końcówka prowadząca jest zmniejszona lub zaostrzona, aby mogła wejść do matrycy ciągnącej i zostać uchwycona przez wózek. Obrabiany przedmiot przechodzi następnie przez nieokrągłą matrycę, podczas gdy wózek napędzany łańcuchem ciągnie go po precyzyjnie prowadzonych szynach.
Gdy materiał przemieszcza się przez matrycę, jego przekrój poprzeczny jest jednocześnie zmniejszany i przekształcany. Materiał wpływa do wnęki matrycy, tworząc wymaganą geometrię kwadratową, prostokątną, sześciokątną lub niestandardową. W przypadku profili zamkniętych wewnętrzny trzpień lub korek kontroluje otwór i pomaga zarządzać rozkładem grubości ścianki.
Napęd łańcuchowy, przekładnia redukcyjna i wózek muszą działać jako jeden system. Jeżeli siła ciągnąca jest niestabilna lub wózek jest źle ustawiony, wymiary narożników, prostoliniowość i jakość powierzchni mogą stać się niespójne. Dlatego też wydajność maszyny należy wybierać na podstawie rzeczywistego materiału i harmonogramu redukcji, a nie wyłącznie wymiarów gotowego profilu.
Typowy scenariusz produkcji:klient produkujący precyzyjne rury prostokątne może zastosować konfigurację wielożyłową, gdy kilka rur korzysta z tego samego materiału i schematu rysowania. Zwiększa to wydajność na jeden skok rysowania. Jeśli klient często zmienia wymiary profilu, konfiguracja jednożyłowa może być bardziej praktyczna, ponieważ zmiana matrycy i regulacja konfiguracji są prostsze.
| Problem produkcyjny | Jak pomaga rysunek na zimno | Kiedy ma to największe znaczenie |
|---|---|---|
| Luźne wymiary po formowaniu na gorąco | Matryca ciągnąca wymiaruje przekrój podczas odkształcania na zimno. | Ważne w przypadku komponentów wymagających kontrolowanego luzu montażowego lub naddatku na obróbkę. |
| Nieregularna geometria narożników | Matryca kontroluje profil zewnętrzny i kształt narożnika. | Ważne w przypadku profili kwadratowych, prostokątnych i niestandardowych używanych jako elementy łączące lub konstrukcyjne. |
| Dodatkowa obróbka po formowaniu | Profil bliższy wykończeniu może ograniczyć późniejszą obróbkę. | Najbardziej cenne, gdy obróbka skrawaniem stanowi znaczną część istniejących kosztów produkcji. |
| Nierównomierny rozkład ścian w profilach zamkniętych | Oprzyrządowanie trzpienia lub wtyczki zapewnia wewnętrzne wsparcie podczas rysowania. | Ważne w przypadku rur ciśnieniowych, rur cylindrycznych i precyzyjnych profili zamkniętych. |
| Niska wydajność przy obróbce jednoczęściowej | Oprzyrządowanie wielożyłowe może narysować kilka elementów jednym pociągnięciem. | Przydatny przy produktach wielkoseryjnych o stabilnych wymiarach i powtarzalnym oprzyrządowaniu. |
1. Precyzyjna kontrola profili nieokrągłych
Matryca i prowadzony wózek ciągnący kontrolują profil, gdy materiał przechodzi przez strefę ciągnienia. Jest to szczególnie przydatne w przypadku przekrojów prostokątnych i kwadratowych, gdzie szerokość, wysokość i wymiary narożników wpływają na montaż. W typowych zastosowaniach elementów konstrukcyjnych lub mechanicznych ściślejsza kontrola profilu może zmniejszyć ilość obróbki korekcyjnej po ciągnieniu.
2. Prędkość ciągnienia do 28 m/min
Ciągarki napędzane łańcuchem mogą zapewnić duże prędkości ciągnienia odpowiednich materiałów i mniejszych profili. Większa prędkość jest przydatna, gdy ten sam produkt jest wytwarzany w sposób ciągły w dużych ilościach. Jest to mniej ważne w przypadku stopów o wysokiej wytrzymałości lub materiałów trudnych do ciągnienia, gdzie smarowanie, zużycie matrycy i stabilność odkształcenia mogą ograniczać praktyczną prędkość ciągnienia.
3. Rysunek od 1 do 5 pasm
Podczas jednego skoku wózka można narysować wiele profili, jeśli pozwalają na to wymiary produktu i układ matrycy. W przypadku producenta profili z miedzi, aluminium lub stali wytwarzających tysiące podobnych elementów ciągnienie wielożyłowe może zwiększyć wydajność bez zwiększania prędkości ciągnienia liniowego. W przypadku zamówień o małej objętości i częstych zmianach rozmiarów, ciągnienie pojedynczej nici może ułatwić wymianę.
4. Kontrolowany stan powierzchni
Ciągnienie na zimno może poprawić stan powierzchni odpowiednio przygotowanego przedmiotu obrabianego, ponieważ materiał przechodzi przez precyzyjną matrycę, a nie pozostaje w stanie uformowanym na gorąco. Nie należy jednak opisywać tego jako automatycznego usuwania każdego pęknięcia, wgłębienia lub defektu. Jakość powierzchni po ciągnieniu nadal zależy od stanu materiału przychodzącego, wytrawiania lub przygotowania powierzchni, smarowania, stanu matrycy i wybranej redukcji.
5. Kontrola wewnętrzna rurek nieregularnych
W przypadku profili pustych oprzyrządowanie trzpieniowe lub kołkowe kontroluje geometrię wewnętrzną, podczas gdy matryca zewnętrzna określa kształt zewnętrzny. Jest to ważne w przypadku rur cylindrów hydraulicznych i pneumatycznych, gdzie luz wewnętrzny i rozkład ścianek bezpośrednio wpływają na późniejszą obróbkę i wydajność operacyjną.
6. Wytrzymały łańcuch i napęd skrzyni biegów
W serii FR zastosowano różne podziałki łańcuchów i konfiguracje przekładni w zależności od wymagań dotyczących siły ciągnącej. Większe systemy łańcuchowe są przeznaczone do cięższych ładunków. W przypadku profili stalowych o wysokiej wytrzymałości wymagających znacznej siły uciągu, pojemność łańcucha i dobór przekładni stają się ważniejsze niż maksymalna prędkość ciągnienia.
7. Oddzielny napęd powrotny wózka
Silnik powrotny przesuwa wózek z powrotem do pozycji wyjściowej po suwie ciągnienia. Nie zwiększa to zdolności odkształcania maszyny, ale skraca czas nieciągnienia i dlatego ma większe znaczenie w przypadku powtarzalnych serii produkcyjnych niż w przypadku produkcji małych partii.
8. Opcjonalna automatyzacja produkcji
Automatyczne systemy podawania, cięcia i odbierania można zintegrować zgodnie z planem produkcji. Automatyzacja jest najbardziej przydatna, gdy wymiary produktu pozostają stabilne podczas długich serii produkcyjnych. W przypadku prac prototypowych lub częstych zmian profili ładowanie ręczne może być bardziej ekonomiczne.
Przy wyborze modelu najważniejszymi parametrami są wymagana siła ciągnąca, wymiary produktu, wytrzymałość materiału, redukcja na przejście, prędkość ciągnienia, długość skoku i liczba splotów. Siłę ciągnącą należy obliczać na podstawie rzeczywistego procesu, a nie stosując wyłącznie prosty wzór na pole przekroju poprzecznego, ponieważ tarcie matrycy, stan materiału, geometria odkształcenia i smarowanie wpływają na wymaganą siłę.
| Model | Maks. Siła ciągnienia (kN) | Maks. Rysunek Podróż (m) | Szybkość rysowania (m/min) | Silnik powrotny (kW) | Reduktor | Skok łańcucha | Silnik główny (kW) |
|---|---|---|---|---|---|---|---|
| FR-16 | 7 | 7 | 28 | 0.75 | ZQ250 | 1,5" | 4 |
| FR-25 | 10 | 8 | 28 | 0.75 | ZQ400 | 2" | 7,5 / 11 |
| FR-50 | 50 | 8 | 25 | 1.1 | ZQ500 | 2,5" | 22 |
| FR-76 | 100 | 9 | 25 | 2.2 | ZQ650 | 3" | 30 / 37 |
| FR-100 | 150 | 10 | 12 | 3 | ZQ850 | 4" | 45 |
| FR-120 | 200 | 10 | 12 | 3 | ZQ850 | 3-calowy podwójny | 55 |
| FR-150 | 400 | 10 | 10 | 3 | ZQ1000 | 4-calowy podwójny | 75 |
| FR-180 | 600 | 10 | 10 | 4 | ZQ1250 | 5-calowy podwójny | 98 |
| FR-200 | 800 | 10 | 10 | 4 | ZQ850×2 | 4-calowy potrójny | 55×2 |
| FR-250 | 1000 | 10 | 10 | 4 | ZQ1450 | 5-calowy potrójny | 132 |
Konfiguracja standardowa:system trzpieni do ciągnienia rur, napęd główny, przekładnia redukcyjna, wózek ciągnący, uchwyt matrycy i układ sterowania. Automatyczny podajnik, obcinarka i stojak odbiorczy są opcjonalne. Liczba pasm: 1–5. Skok rysowania i oprzyrządowanie można dostosować do wymagań produkcyjnych.
Model maszyny należy dobrać uwzględniając maksymalną obliczoną siłę ciągnącą z zachowaniem odpowiedniego marginesu operacyjnego. W przypadku profili nieregularnych proste obliczenia oparte wyłącznie na zmniejszeniu powierzchni i granicy plastyczności nie są wystarczające, ponieważ materiał podlega również przekształceniu wewnątrz matrycy.
Na przykład prostokątna rura ze stali niskowęglowej z umiarkowaną redukcją może wygodnie współpracować z mniejszym modelem FR, podczas gdy profil ze stali nierdzewnej lub stopu niklu o tych samych wymiarach końcowych może wymagać znacznie większej siły ciągnącej. Praktyczny wybór powinien zatem uwzględniać wytrzymałość materiału, przekrój początkowy i końcowy, geometrię matrycy, tarcie, smarowanie, harmonogram redukcji i prędkość produkcji.
Typowy scenariusz klienta:gdy producent zmienia rysunek z okrągłego na prostokątny na bardziej złożony przekrój asymetryczny, maszyna może wymagać większej siły znamionowej, nawet jeśli wykończona powierzchnia przekroju poprzecznego jest podobna. Dzieje się tak dlatego, że materiał musi przepływać dalej w narożnikach i wokół zmieniającej się geometrii przekroju.
Kwadratowe, prostokątne i inne nieokrągłe rury cylindryczne wymagają kontrolowanych wymiarów wewnętrznych i zewnętrznych, ponieważ ostateczny luz i grubość ścianki wpływają na honowanie, uszczelnienie i wydajność roboczą. Klient produkujący te rury może zastosować ciągnienie wspomagane trzpieniem, aby zmniejszyć ilość poprawek wymaganych przed wykończeniem.
Profile prostokątne, owalne i niestandardowe są stosowane w elementach konstrukcyjnych, częściach układu kierowniczego, układach chłodzenia akumulatorów i innych zastosowaniach w pojazdach. Gdy potrzebne są tysiące identycznych profili, ciągnienie wielożyłowe i automatyczne podawanie mogą poprawić wydajność. W przypadku produkcji prototypów na małą skalę te opcje automatyzacji mogą nie uzasadniać dodatkowej inwestycji.
Profile prostokątne z miedzi i aluminium są stosowane do szyn zbiorczych, złączy i elementów odprowadzających ciepło. Spójność wymiarowa jest ważna, gdy profil musi pasować do wcześniej zdefiniowanego zespołu elektrycznego lub mechanicznego. Szybkość ciągnienia jest zwykle mniej istotna niż stan powierzchni, powtarzalność wymiarowa i kontrola deformacji materiału.
Pręty kwadratowe i prostokątne można stosować na elementy prowadnic, konstrukcje maszyn, części teleskopowe i inne zespoły mechaniczne. Ciągnienie na zimno jest przydatne, gdy profil musi zachować kontrolowany wymiar zewnętrzny na dużej długości, a nie po prostu spełniać zgrubną specyfikację konstrukcyjną.
Tytan, stopy niklu i stale o wysokiej wytrzymałości mogą wymagać dokładnie kontrolowanej redukcji, ponieważ nadmierne odkształcenie w jednym przejściu może zwiększyć umocnienie przez zgniot i wpłynąć na trwałość narzędzi. W takich zastosowaniach maszynę należy wybierać na podstawie projektu matrycy i harmonogramu przejść, a nie wyłącznie na podstawie rozmiaru gotowego profilu.
Profile sześciokątne ze stali nierdzewnej i tytanu lub profile niestandardowe mogą być ciągnione na zimno, gdy do późniejszej obróbki lub formowania wymagane są powtarzalne wymiary i jakość powierzchni. Jednakże w przypadku zastosowań medycznych wymaganą certyfikację materiału i specyfikację powierzchni należy potwierdzić osobno z działem jakości kupującego.
Niestandardowe profile kwadratowe, owalne i asymetryczne można stosować do ram meblowych, ekspozycji i elementów architektonicznych. W tym przypadku wygląd i powtarzalność wymiarów mogą być ważniejsze niż maksymalna siła ciągnienia, co sprawia, że mniejszy, szybki model FR jest preferowany, gdy materiał jest łatwy do rysowania.
W przypadku rur kwadratowych o dużej objętości:użyj oprzyrządowania wielożyłowego, gdy kilka rur ma te same wymiary i harmonogram rysowania. Główny wzrost produktywności wynika z przetwarzania kilku elementów na skok, a nie po prostu ze zwiększania prędkości maszyny.
Dla grubościennych profili ze stali nierdzewnej:przed maksymalną prędkością traktuj siłę ciągnącą, sztywność wózka, materiał matrycy i smarowanie. Zbyt agresywna praca może zwiększyć zużycie matrycy i wady powierzchni.
Dla rur siłowników hydraulicznych:zwrócić szczególną uwagę na dobór trzpienia, rozkład grubości ścianek i ilość naddatku na wykończenie pozostałego po ciągnieniu. Maszyna powinna być dostosowana do całego procesu wykańczania rur, a nie traktowana jako odrębna operacja.
Do profili aluminiowych i miedzianych:wyższa prędkość ciągnienia może być użyteczna dla wydajności produkcji, ale stan matrycy i smarowanie pozostają ważne, ponieważ ślady powierzchniowe mogą stać się widoczne na gotowych produktach elektrycznych lub dekoracyjnych.
Do maszyny można dokupić:
W pełni automatyczna linia jest zwykle uzasadniona, gdy ten sam profil jest produkowany w sposób ciągły, a ręczny załadunek stanowi znaczną część kosztów pracy. Jeśli klient produkuje wiele różnych profili w małych partiach, konfiguracja półautomatyczna może zmniejszyć złożoność przezbrajania i początkową inwestycję.
Standardowy pakiet maszyny do ciągnienia na zimno z nieregularnymi łańcuchami jest skonfigurowany zgodnie z potwierdzonym modelem FR i specyfikacją projektu. Główna maszyna obejmuje napęd ciągnący, przekładnię redukcyjną, układ łańcuchowy, wózek, uchwyt matrycy i układ sterowania. Konfiguracje ciągnienia rur obejmują wymagany układ trzpieni.
Matryce specyficzne dla profilu, specjalne trzpienie, automatyczny sprzęt do podawania, cięcia i odbierania są zwykle konfigurowane zgodnie z wymaganiami produkcyjnymi klienta. Przed wysyłką maszyna jest zmontowana i sprawdzona pod kątem działania. Jeżeli dostępne są próbki klientów, można zorganizować rysunek próbny w celu sprawdzenia wybranej konfiguracji procesu przed wysyłką.
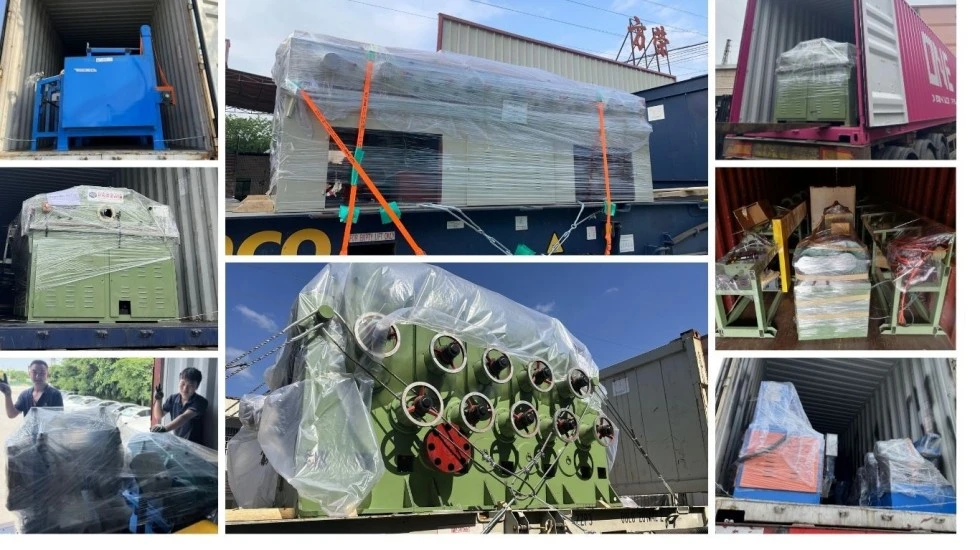
W przypadku wysyłki eksportowej główne komponenty są zabezpieczane przed wilgocią i korozją oraz pakowane zgodnie z ustaloną metodą transportu. Rysunki fundamentów, informacje dotyczące montażu i wymagania dotyczące uruchomienia są dostarczane jako część dokumentacji projektowej.
Proces produkcyjny FangRong obejmuje inżynierię zastosowań, kontrolę surowców, obróbkę skrawaniem, montaż mechaniczny, integrację elektryczną, programowanie PLC, testowanie i kontrolę końcową. W przypadku stołu ciągnącego o długim skoku wyrównanie prowadnicy i przesuw karetki są szczególnie ważne, ponieważ niewielkie błędy wyrównania mogą mieć wpływ na profil na całej długości ciągnienia.
Testy fabryczne mogą obejmować pracę na biegu jałowym, badanie obciążenia znamionowego, kontrolę łańcucha i wózka, monitorowanie wibracji i hałasu, kontrolę temperatury oleju, kontrolę bezpieczeństwa elektrycznego i kontrolę wymiarową produktów próbnych, gdy dostarczane są próbki.
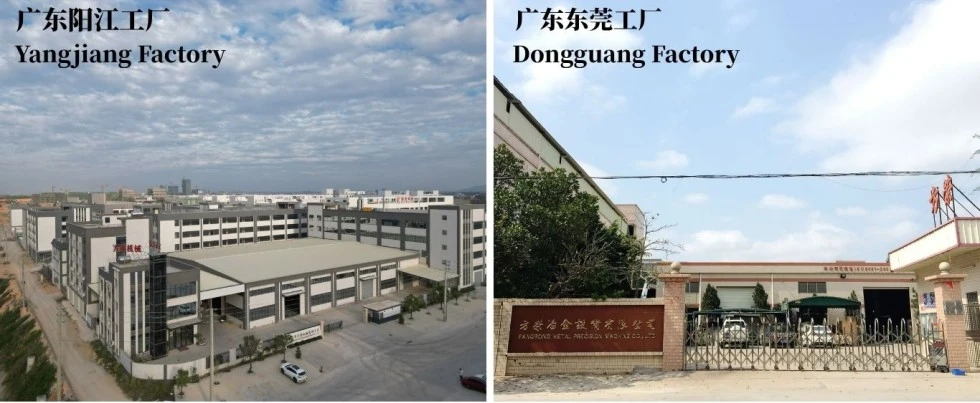
Dongguan Fangrong Metallurgical Equipment Co., Ltd.ma siedzibę w Dalang Town, Dongguan City i służy jako główna baza produkcyjna sprzętu do ciągnienia na zimno i powiązanego sprzętu do formowania metalu.
Yangjiang Fangrong Machinery Co., Ltd.znajduje się w dzielnicy Yangdong w mieście Yangjiang i zapewnia dodatkowe moce produkcyjne dla większych i niestandardowych projektów sprzętu.
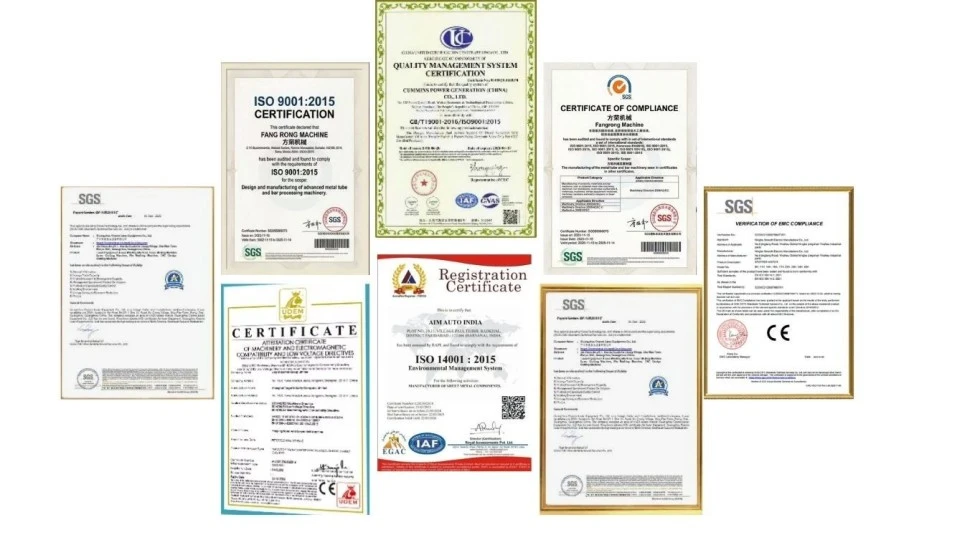
ISO 9001:2015— System zarządzania jakością. Certyfikat nr UQ231211R1.
Oznaczenie CE— Sprzęt dla odpowiednich konfiguracji na rynku europejskim może zostać dostarczony w celu spełnienia odpowiednich wymagańDyrektywa maszynowa 2006/42/WE, z uwzględnieniem odpowiednich środków bezpieczeństwa maszyny, zgodnie z konfiguracją maszyny.
Inspekcja SGS— Można zorganizować kontrolę strony trzeciej, jeśli wymaga tego umowa zakupu lub projekt.
Patenty— Firma FangRong zgłosiła wynalazki i patenty na wzory użytkowe obejmujące takie obszary, jak napinanie łańcucha, wielożyłowe uchwyty do matryc i systemy trzpieni. W razie potrzeby dokumentacja patentowa może zostać udostępniona do weryfikacji.
ul:Certyfikat UL nie jest objęty standardowym roszczeniem dotyczącym tego urządzenia. Jeśli na rynku docelowym wymagane są komponenty elektryczne znajdujące się na liście UL lub określony pakiet zgodności UL, wymaganie należy potwierdzić przed wyceną, aby można było odpowiednio zaprojektować konfigurację elektryczną.
| MOQ | 1 zestaw |
|---|---|
| Cena poziomu 1 | 1 zestaw — standardowa podana cena jednostkowa |
| Cena poziomu 2 | 2–4 zestawy — obniżona cena zależna od ilości, dostępna na podstawie wyceny |
| Cena poziomu 3 | Ponad 5 zestawów — dostępna wycena projektu/ilości |
| Warunki płatności | 30% depozytu; Saldo 70% przed wysyłką po fabrycznych testach odbiorczych, chyba że w umowie sprzedaży ustalono inaczej. |
| KIESZONKA NA ZEGAREK | Dokładny port wyjścia musi zostać potwierdzony w ofercie handlowej i umowie sprzedaży przed publikacją. |
| Standardowy czas realizacji zamówienia | Około 30–60 dni w przypadku standardowych konfiguracji FR-16 do FR-100; większe lub niestandardowe maszyny mogą wymagać około 90–120 dni. |
| Przyspieszony czas realizacji zamówienia | Produkcja przyspieszona jest dostępna w zależności od aktualnej wydajności fabryki, modelu maszyny i dostępności komponentów. Potwierdzony przyspieszony termin dostawy podany jest w wycenie po sprawdzeniu zamówienia. |
| Gwarancja | 12 miesięcy od uruchomienia zgodnie z ustalonymi warunkami gwarancji. |
| Instalacja | Nadzór nad instalacją, uruchomienie i szkolenie operatorów mogą być zapewnione zgodnie z zakresem projektu. |
Maszynę do ciągnienia na zimno z nieregularnym łańcuchem można skonfigurować dla profili kwadratowych, prostokątnych, sześciokątnych, ośmiokątnych, owalnych, kanałowych, kątowych, przekrojów T i niestandardowych profili asymetrycznych. Rzeczywisty zakres profili zależy od dostępnej siły ciągnienia, wymiarów matrycy, materiału i konstrukcji oprzyrządowania.
Tak. W przypadku prętów pełnych stosuje się matryce o pełnym profilu i odpowiednie układy chwytające, natomiast w przypadku rur stosuje się matrycę wraz z wymaganą konfiguracją trzpienia lub korka. Oprzyrządowanie należy dobrać odpowiednio do wymiarów początkowych i końcowych.
Podaj klasę materiału, wymiary początkowe, rysunek gotowego profilu, redukcję na przejście, długość produktu i docelową wydajność. FangRong może obliczyć wymaganą siłę ciągnącą i polecić odpowiedni model. Sam rozmiar gotowego profilu nie wystarczy do dokładnego doboru maszyny.
Można skonfigurować maksymalnie pięć żył, jeśli pozwala na to model maszyny, szerokość wózka, rozmieszczenie matryc i wymiary produktu. Ciągnienie wielożyłowe jest najbardziej ekonomiczne w przypadku produktów o dużej objętości z tym samym materiałem i harmonogramem procesu.
Nie ma uniwersalnego procentu redukcji. Wytrzymałość materiału, geometria przekroju, konstrukcja matrycy, smarowanie i utwardzanie przez zgniot – wszystko to wpływa na dopuszczalną redukcję. W przypadku stali nierdzewnej o wysokiej wytrzymałości, stopów tytanu lub niklu może być wymagany konserwatywny harmonogram wielu przejść.
Konwencjonalne ciągnienie łańcucha zwykle wymaga wystarczającego zmniejszenia końca prowadzącego, aby umożliwić wejście matrycy i uchwycenie wózka. Dlatego też może być wymagana osobna maszyna wskazująca, chyba że na linii produkcyjnej stosowana jest inna zatwierdzona metoda przygotowania końcówek. W razie potrzeby urządzenia wskazujące można zintegrować z zautomatyzowaną linią.
Standardowa dostawa zwykle obejmuje główną ciągarkę, układ napędowy, skrzynię biegów, łańcuch, wózek, uchwyt matrycy, układ sterowania i układ trzpieni rurowych, jeśli ma to zastosowanie. Matryce specyficzne dla profilu, specjalne trzpienie oraz urządzenia do automatycznego podawania, cięcia lub odbierania są konfigurowane oddzielnie w zależności od projektu.
Standardowe maszyny FR-16 do FR-100 zazwyczaj wymagają około 30–60 dni. Maszyny FR-150 i większe, konfiguracje niestandardowe i specjalna automatyzacja mogą wymagać około 90–120 dni. Przyspieszona dostawa jest wyceniana indywidualnie w zależności od możliwości produkcyjnych i dostępności komponentów.
Proszę podać gatunek materiału, przekrój początkowy, rysunek lub wymiary gotowego profilu, grubość ścianki rur, długość produktu, wymaganą wydajność, liczbę splotów i preferowany poziom automatyzacji. Próbka lub rysunek CAD jest przydatny, gdy profil jest asymetryczny lub ma małe wymagania dotyczące narożników.
Tak. Konfigurację maszyny i instalację elektryczną można dostosować do rynku docelowego. Wymagania CE zgodnie z dyrektywą maszynową 2006/42/WE można spełnić w przypadku odpowiednich konfiguracji europejskich. Jeśli mają zastosowanie wymagania elektryczne związane z UL, należy je określić przed produkcją, aby można było odpowiednio wybrać elementy sterujące i projekt elektryczny.
Jeżeli pozwalają na to warunki projektu, można zorganizować ocenę procesu opartą na próbkach. Podanie rzeczywistych wymagań dotyczących materiału i gotowego profilu pozwala na dokładniejszą ocenę siły ciągnienia, oprzyrządowania i harmonogramu przejść, niż poleganie wyłącznie na obliczeniach teoretycznych.
Kupujący powinien potwierdzić wytrzymałość fundamentu, obrys maszyny, prześwit przy skoku rysowania, pojemność elektryczną, przestrzeń podawania materiału, obszar odbioru produktu oraz dostęp do dźwigu lub podnośnika. FangRong może dostarczyć informacje dotyczące fundamentów i instalacji zgodnie z ostateczną konfiguracją maszyny.
Aby uzyskać dokładną wycenę, wyślijgatunek materiału, profil początkowy, profil końcowy, grubość ścianki rury, jeśli ma to zastosowanie, długość produktu, wymagana wydajność i liczba pasm. FangRong może następnie ocenić wymaganą siłę ciągnącą, model FR, konfigurację matrycy i trzpienia, skok i poziom automatyzacji, zamiast wybierać maszynę wyłącznie na podstawie rozmiaru profilu.
Adres
NR 163, Shatong Road, druga strefa przemysłowa Shabu, miasto Dalang, miasto Dongguan, Guangdong, Chiny
Tel