Whatsapp
Oferujemy szeroką gamę urządzeń do precyzyjnej obróbki metalu, w tym prostowanie, ciągnienie na zimno, wskazywanie, fazowanie, cięcie, walcowanie gwintów i matryce do ciągnienia, dostosowane do rur, prętów i materiałów drutowych w różnych gałęziach przemysłu.
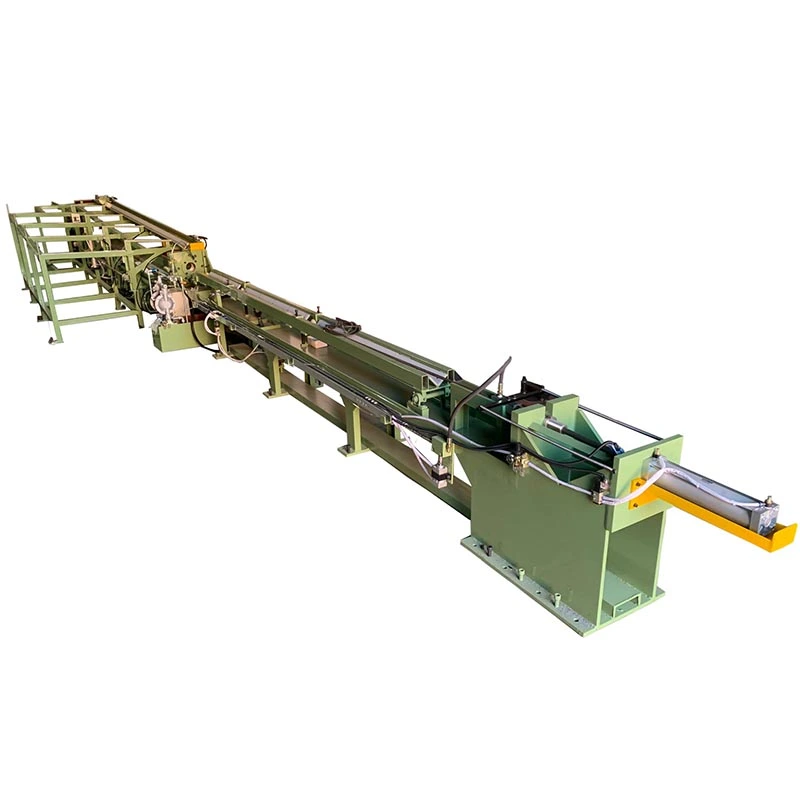
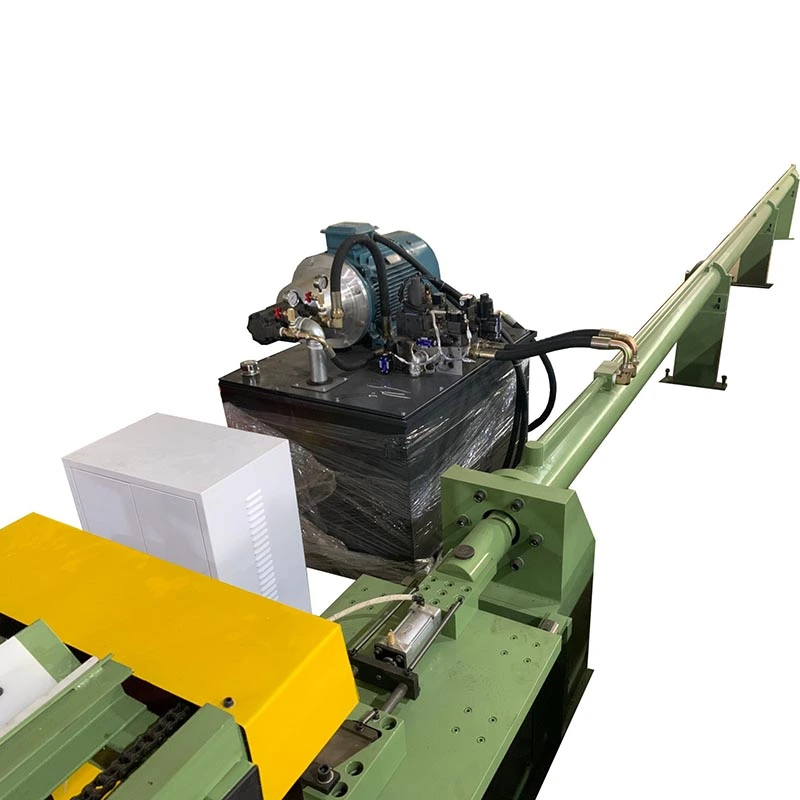
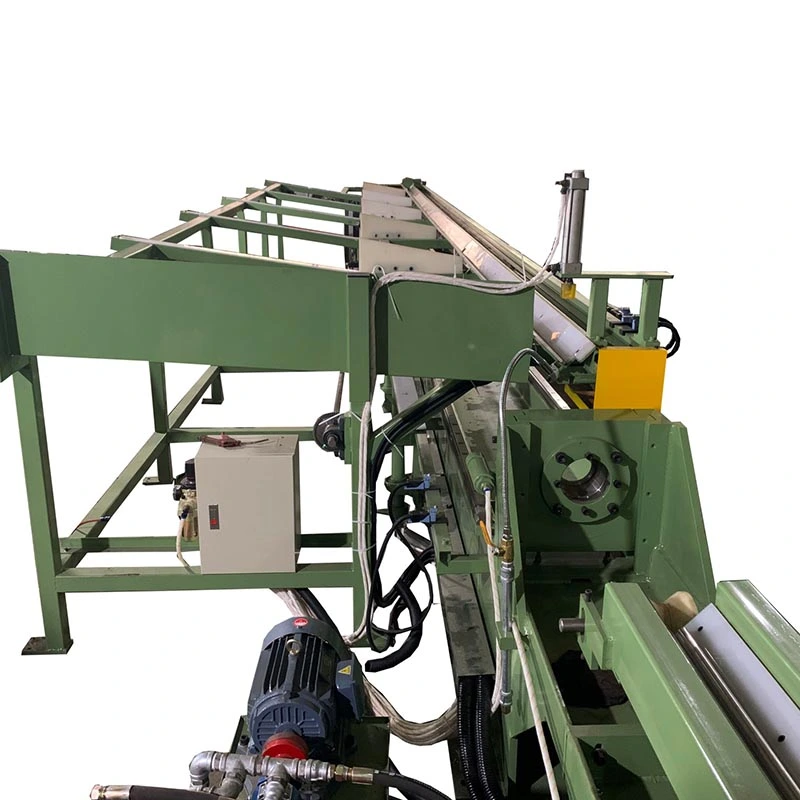
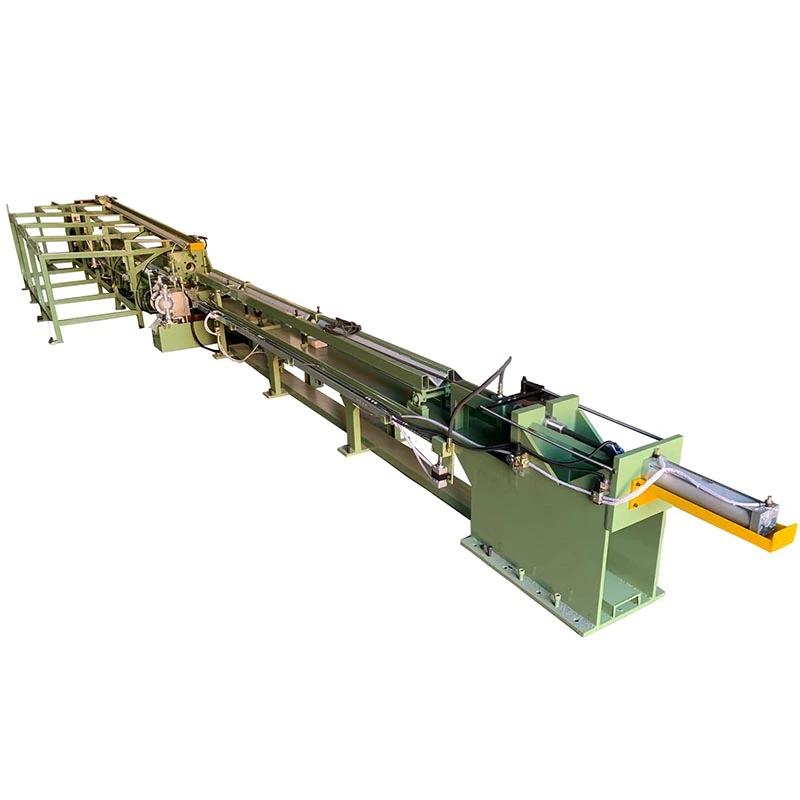
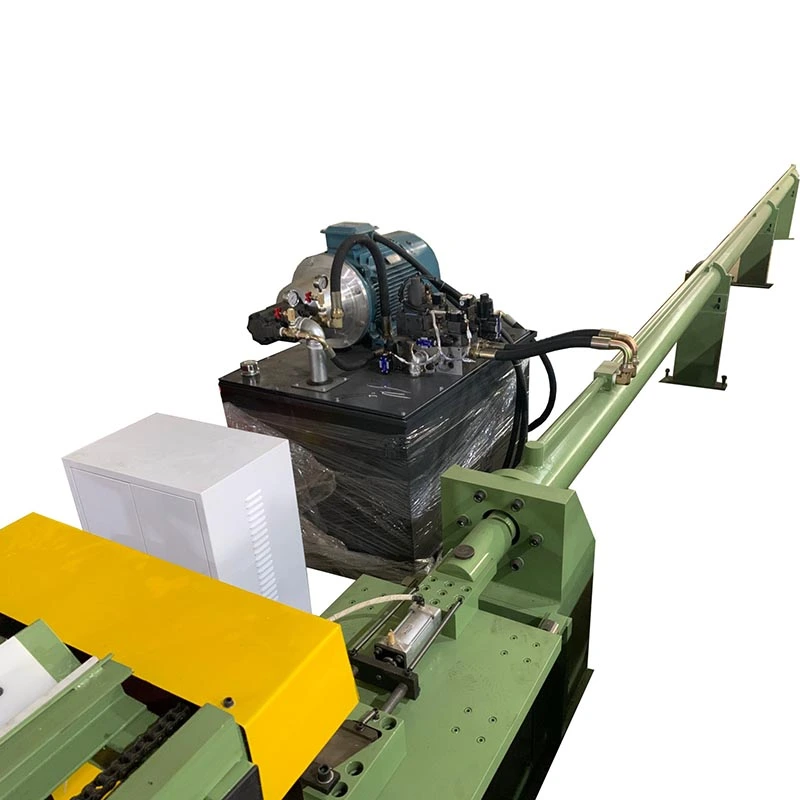
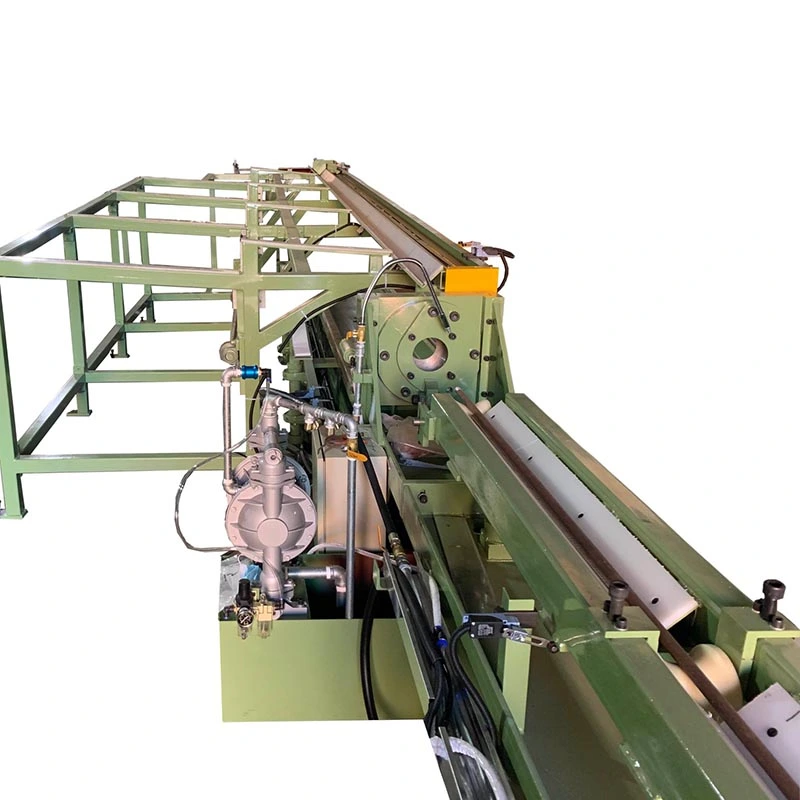
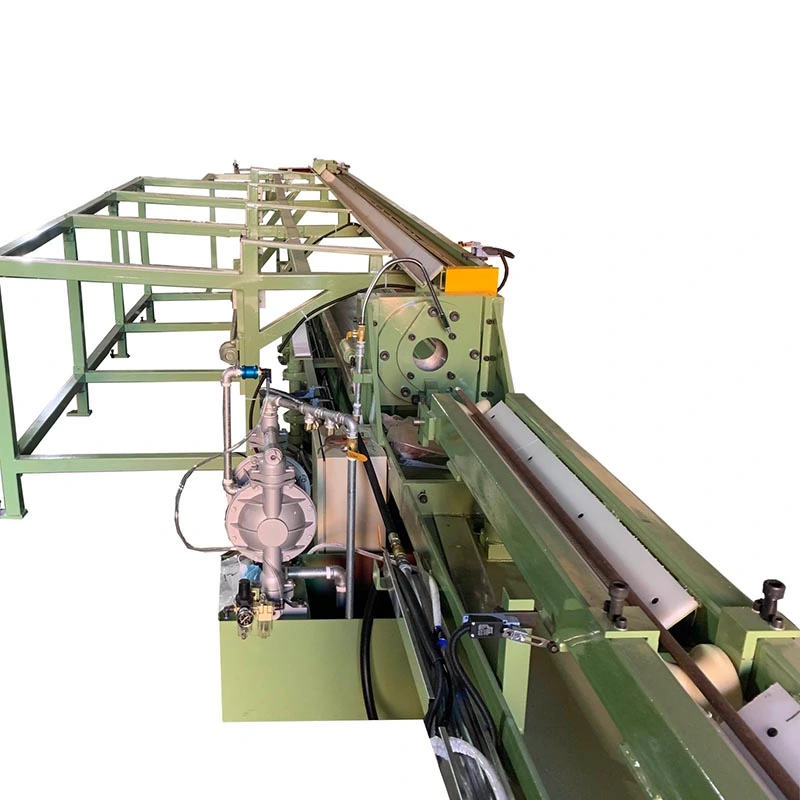
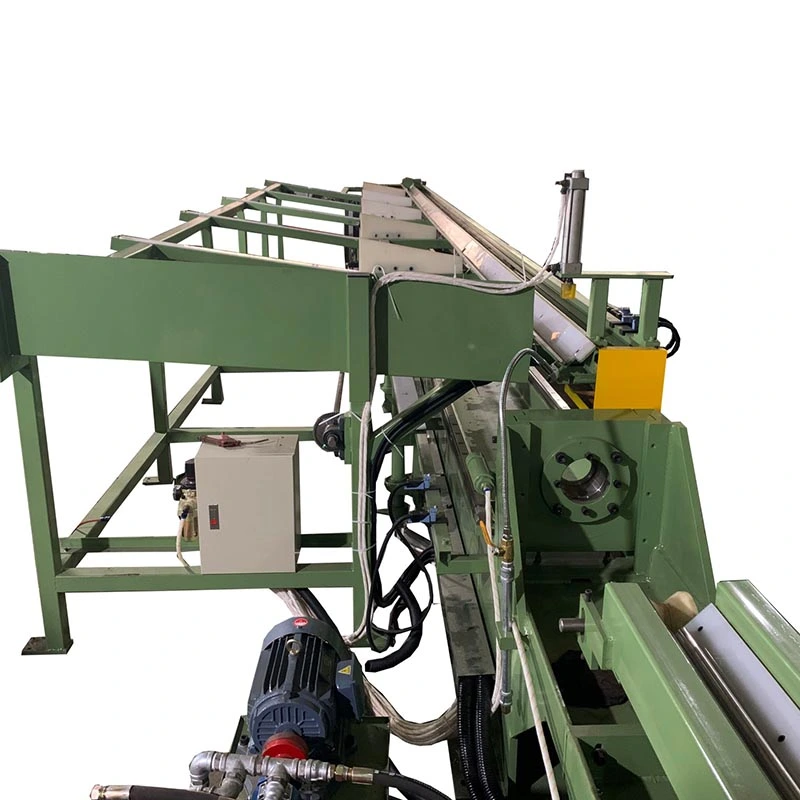
TheNieregularna hydrauliczna maszyna do ciągnienia na zimnoprzeznaczony jest do formowaniazłożone profile nieokrągłektóre wymagają dużej siły ciągnienia i kontrolowanego odkształcenia, w tym kwadratowe, prostokątne, sześciokątne, ośmiokątne, owalne, kanałowe, kątowe, teowniki i niestandardowe kształty asymetryczne. Zapewnia napęd hydraulicznySiła ciągnienia 50–20 000 kNz uderzeniami do25 m, umożliwiając formowanie dużych lub o wysokiej wytrzymałości rur i pełnych prętów w jednym przejściu ciągnienia na zimno. Precyzyjne matryce kontrolują geometrię profilu, definicję narożników i dokładność wymiarową, dzięki czemu proces jest odpowiedni dla profili ze stali, stali nierdzewnej, miedzi, aluminium i stopów specjalnych, gdzie konwencjonalne walcowanie nie może osiągnąć wymaganego profilu.
Nieregularna hydrauliczna maszyna do ciągnienia na zimno to hydraulicznie napędzany stół ciągnący zaprojektowany specjalnie do produkcji nieokrągłych profili metalowych - w tym kwadratowych, prostokątnych, sześciokątnych, ośmiokątnych, owalnych, kanałowych, kątowych, przekrojów T i niestandardowych profili asymetrycznych - z rur okrągłych lub litych prętów w jednym przejściu ciągnienia na zimno. W odróżnieniu od maszyn ciągnących ogólnego przeznaczenia, które wytwarzają przekroje okrągłe, sprzęt ten zawiera wyspecjalizowane systemy matryc i precyzyjnie prowadzone wózki, które utrzymują złożoną geometrię przekroju poprzecznego przez cały proces ciągnienia.
Maszyna działa na zasadzie przeciągania spiczastego przedmiotu przez precyzyjnie obrobioną matrycę z nieokrągłym otworem. Gdy materiał przechodzi przez matrycę, odkształca się plastycznie, dopasowując się do geometrii wnęki matrycy, zmniejszając pole przekroju poprzecznego i jednocześnie zmieniając jego kształt. W przypadku ciągnienia rur wewnętrzny trzpień lub korek kontroluje rozkład grubości ścianki w nieregularnym przekroju. Zasilanie hydrauliczne zapewnia płynne, pozbawione wibracji przyłożenie siły – ma to kluczowe znaczenie dla utrzymania ostrych narożników i stałej grubości ścianek w skomplikowanych przekrojach.


Nieokrągłe profile walcowane na gorąco lub wytłaczane mają podstawowe ograniczenia: luźne tolerancje wymiarowe (zwykle ± 0,5 mm lub gorsze), powierzchnie pokryte zgorzeliną wymagające intensywnego czyszczenia, warstwy odwęglania, które osłabiają właściwości powierzchni oraz niespójne właściwości mechaniczne w całym przekroju. Każda z metod alternatywnych wiąże się z kompromisami: walcowanie na gorąco nie pozwala na osiągnięcie wąskich tolerancji promieni naroży i płaskości; formowanie na zimno ogranicza się do jednolitych przekrojów i pozostawia naprężenia szczątkowe; wytłaczanie oferuje złożone kształty, ale przy znacznie wyższych kosztach i niższych wskaźnikach produkcji.
Ciągnienie na zimno rozwiązuje te ograniczenia poprzez zasadniczo inny mechanizm deformacji. Połączenie geometrii matrycy i kontrolowanej redukcji wymusza przepływ materiału do wnęki matrycy pod naprężeniami ściskającymi i rozciągającymi. Powoduje to:
- Ścisła kontrola wymiarowa: Tolerancje do ±0,05 mm w przypadku wymiarów krytycznych
- Doskonałe wykończenie powierzchni: Gładkie, pozbawione kamienia powierzchnie, gotowe do bezpośredniego użycia
- Ulepszone właściwości mechaniczne: Obróbka na zimno zwiększa granicę plastyczności i twardość przy jednoczesnym zachowaniu plastyczności
- Ostre, określone rogi: W przeciwieństwie do kształtowników formowanych na gorąco, które mają zaokrąglone narożniki, profile ciągnione na zimno zachowują precyzyjną geometrię naroży, niezbędną dla integralności konstrukcji i dopasowania montażowego
- Stała grubość ścianki: Równomierny rozkład materiału zapewnia przewidywalną wydajność pod obciążeniem
Dzięki 26-letniemu doświadczeniu w produkcji urządzeń do ciągnienia na zimno od 1998 r., FangRong opracował rozwiązania dla tysięcy zastosowań o nieregularnych przekrojach. Nasze nieregularne hydrauliczne maszyny do ciągnienia na zimno produkują sekcje od małych precyzyjnych profili o średnicy poniżej 10 mm do dużych sekcji konstrukcyjnych przekraczających 300 mm, ze stali węglowych, stali stopowych, stali nierdzewnych, aluminium, miedzi, tytanu i stopów specjalnych. Każda maszyna wykorzystuje wiedzę inżynieryjną zgromadzoną od ponad 10 000 klientów w ponad 70 krajach, w tym od ponad 5000 hut stali, ponad 2100 przetwórców stali nierdzewnej, ponad 1800 producentów miedzi, ponad 700 producentów aluminium i ponad 500 klientów z tytanu i stopów specjalnych.
1. Precyzyjna nieokrągła kontrola geometrii
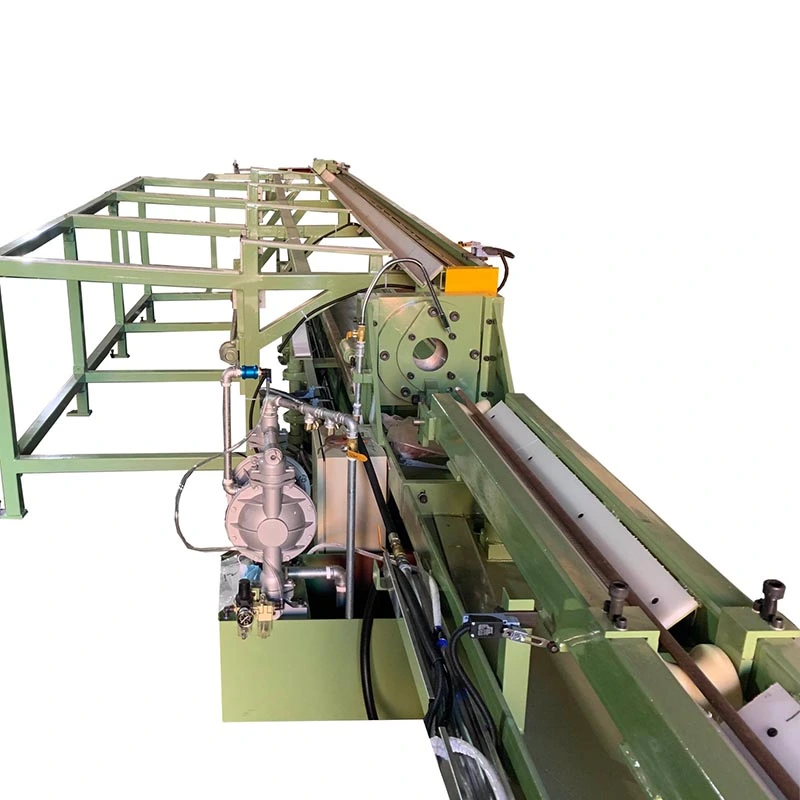
Wstępnie naprężona rama i sztywny wózek prowadzony zapewniają doskonałe wyrównanie matrycy w całym zakresie skoku – co ma kluczowe znaczenie dla utrzymania złożonej geometrii przekroju poprzecznego. W przeciwieństwie do ściągaczy łańcuchowych lub mechanicznych, w których może wystąpić dryft wyrównania, układ hydrauliczny utrzymuje stałe wyrównanie wektora siły. Ostre, zdefiniowane rogi zostają zachowane – sekcje formowane na gorąco nie mogą dorównać tej precyzji.
2. Moc hydrauliczna z dostarczaniem siły bez wibracji
Siłowniki hydrauliczne zapewniają płynne, bezstopniowe przyłożenie siły, eliminując drgania i wady powierzchni typowe dla systemów napędzanych mechanicznie lub łańcuchowo. Jest to szczególnie istotne w przypadku nieregularnych przekrojów, gdzie nierównomierny rozkład sił może powodować zniekształcenia, zmiany grubości ścianek lub zaokrąglenia narożników.
3. Możliwość szerokiego profilu przekroju
Obsługuje profile kwadratowe, prostokątne, sześciokątne, ośmiokątne, owalne, eliptyczne, kanałowe, kątowe, teowe i niestandardowe profile asymetryczne. Systemy wymiany matryc umożliwiają szybką zmianę profili, dzięki czemu maszyna nadaje się zarówno do produkcji na dużą skalę, jak i do elastyczności warsztatu.
4. Możliwość rysowania wieloprzebiegowego
Skomplikowane przekroje wymagające znacznej redukcji można rysować w wielu przejściach z pośrednią obróbką cieplną. Każde przejście stopniowo udoskonala wymiary i właściwości mechaniczne. Układ hydrauliczny utrzymuje stałą siłę niezależnie od kolejności przejazdów.
5. Kontrola grubości ścianki rur
W przypadku ciągnienia rur systemy trzpieni wewnętrznych lub pływających kontrolują rozkład grubości ścianek w nieregularnych przekrojach. Krytyczne w zastosowaniach, w których jednolita grubość ścianki decyduje o ciśnieniu znamionowym lub parametrach konstrukcyjnych.
6. Opcje zintegrowanych linii produkcyjnych
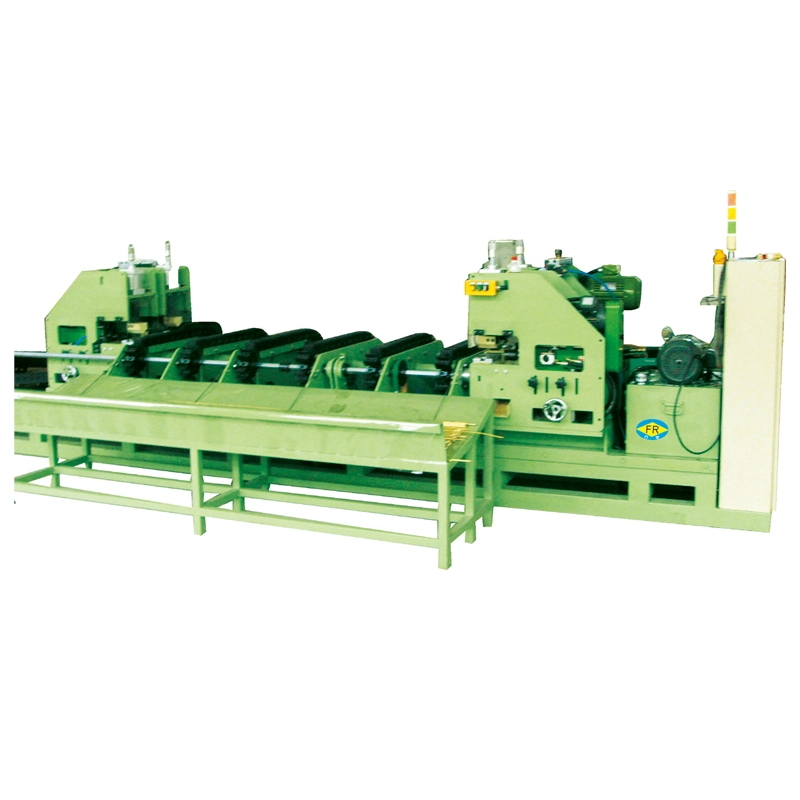
Opcjonalne systemy liniowe obejmują wskazywanie (redukcję głowicy), prostowanie i cięcie na wymiar — tworząc kompletną linię produkcyjną od surowca do gotowych sekcji w jednym przejściu.
7. Wszechstronność materiałów
Przetwarza stal węglową (nisko/średnio/wysokowęglową, stopową, HSLA), stal nierdzewną, aluminium, miedź, mosiądz, tytan, stopy niklu i metale specjalne. Siła ciągnienia i prędkość regulowana w celu dopasowania do charakterystyki odkształcenia specyficznego dla materiału.
8. Sterowanie PLC z rejestracją danych procesowych
Programmable logic controller with HMI enables precise parameter programming and real-time monitoring. Data logging supports quality traceability and process optimization---essential for ISO9001-certified operations.
Wybór odpowiedniego modelu wymaga dopasowania wydajności maszyny do konkretnych wymagań produkcyjnych. Kluczowe parametry wyboru obejmują: siłę ciągnienia (określoną na podstawie zmniejszenia pola przekroju poprzecznego i granicy plastyczności materiału), maksymalny rozmiar przekroju (podyktowany wymiarami wnęki matrycy i otworem wózka), długość skoku (określona długością gotowego produktu) i prędkość ciągnienia (wpływa na szybkość produkcji i jakość wykończenia powierzchni). W przypadku przekrojów nieregularnych wymagana efektywna siła rozciągająca jest zwykle wyższa niż w przypadku przekrojów okrągłych o równoważnej powierzchni ze względu na dodatkową pracę odkształcającą wymaganą do zmiany kształtu narożników i zachowania geometrii.
Nasze nieregularne hydrauliczne maszyny do ciągnienia na zimno mają siłę od 50 KN do 20 000 KN, ze skokiem do 25 m i prędkością do 30 m/min. Wszystkie specyfikacje można dostosować. Wymiary przekroju odnoszą się do maksymalnej średnicy opisanego okręgu – najmniejszego okręgu otaczającego przekrój nieregularny.
| Model/parametr technologii | FR-2T | FR-5T | FR-10T | FR-15T | FR-20T | FR-30T | FR-50T | FR-70T |
| Maks. Siła ciągnienia (KN) | 20 | 50 | 100 | 150 | 200 | 300 | 500 | 700 |
| Prędkość rysowania (m / min) | 0 ~ 10 | 3 ~ 10 | 3 ~ 10 | 3 ~ 10 | 3 ~ 10 | 3 ~ 10 | 2 ~ 10 | 10 ~ 16 |
| Efektywna długość gotowej rury (m) | 6 | 5 | 5 | 9 | 5 | 5 | 7 | 9 |
| Rysowany zakres średnicy zewnętrznej gotowej rury (mm) | φ5maks | φ25maks | φ50maks | φ60maks | φ70maks | φ30 ~ φ80 | φ30 ~ φ100 | φ30 ~ φ100 |
| Maks. Grubość ciągnionej gotowej rury (mm) | 1,5 mm | 2mm | 3mm | 4mm | 5mm | 6mm | 8mm | 10mm |
| Główny cylinder olejowy (mm) | φ63*φ35 | φ80*φ45 | φ125*φ70mm*3200mm | φ125*φ70 | φ150 | φ180*φ90*3000 | φ200*φ100 | φ280*φ150*9000 |
| Numer stacji systemowej | 1 | 1 | 1 | 1 | 1 | 1 | 1 | 2 |
| Ciśnienie robocze systemu (Mpa) | 21 | 21 | 21 | 21 | 21 | 26 | 26 | 26 |
| Maks. Ciśnienie układu (Mpa) | 26.0 | 26.0 | 26.0 | 26.0 | 26.0 | 31.5 | 31.5 | 31.5 |
| Główna pompa olejowa (ręczna pompa o zmiennym tłoku) | 40 | 40 | 40 | 50 | 50 | 50 | 50 | 50 |
| Silnik główny (KW) | 3.7 | 7.5 | 22 | 30 | 45 | 75 | 75 | 132*2 |
| Wymiary zarysu (szer. × wys. × dł.) (m) | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,1*1,2*20 | 1,2*1,3*25 | 1,3*1,4*25 |
| Waga (t) | 2 | 3 | 5 | 8 | 10 | 15 | 20 | 30 |
Specyfikacje niestandardowe dostępne na żądanie. Rozmiar przekroju odnosi się do maksymalnej średnicy opisanego okręgu.
- Elementy podwozia, klatki bezpieczeństwa, części zawieszenia: Przekroje kwadratowe i prostokątne z małymi promieniami naroży zapewniającymi integralność strukturalną
- Kolumny kierownicze, półosie napędowe: Profile sześciokątne i wielowypustowe wymagające precyzyjnej kontroli wymiarów
- Rury chłodzące akumulator: Owalne i prostokątne sekcje cienkościenne o jednakowej grubości ścianek do zarządzania ciepłem
Sprawa: Dostawca branży motoryzacyjnej Tier 1 zastąpił rury prostokątne walcowane na gorąco kształtownikami ciągnionymi na zimno w elemencie zawieszenia. Poprawiona tolerancja wymiarowa, eliminując dodatkową operację frezowania. Zmniejszony koszt produkcji.
- Szyny prowadzące, elementy przenośników: Precyzyjne pręty kwadratowe i prostokątne do systemów ruchu liniowego
- Ramy maszyn, liniowce hydrauliczne: Grubościenne profile prostokątne i niestandardowe do zastosowań nośnych
- Elementy teleskopowe: Zagnieżdżone sekcje kwadratowe i prostokątne z kontrolowanym prześwitem
Sprawa: Producent cylindrów hydraulicznych produkuje rury kwadratowe o wymiarach 80 × 80 mm z nabojów o średnicy zewnętrznej 89 mm do korpusów cylindrów. Wykończenie powierzchni eliminuje honowanie, oszczędzając 15 minut obróbki na cylinder.
- Ramy przyczep, systemy regałowe: Profile prostokątne i ceowniki o wysokiej wytrzymałości
- Elementy konstrukcyjne statku powietrznego: Nieregularne profile z tytanu i stali stopowej o rygorystycznych wymaganiach dotyczących wymiarów i właściwości mechanicznych
- Elementy kontenera towarowego: Znormalizowane przekroje kwadratowe i prostokątne
- Meble w stylu industrialnym: Precyzyjne przekroje geometryczne wymagające estetycznej jakości powierzchni
- Ekspozycje biurowe i handlowe: Profile dekoracyjne o niestandardowych przekrojach
- Rury wymienników ciepła: Owalne i spłaszczone rurki zwiększające powierzchnię wymiany ciepła
- Elementy turbin wiatrowych: Profile konstrukcyjne o wysokim stosunku wytrzymałości do masy
Firma FangRong została założona w 1998 roku i od 26 lat specjalizuje się w sprzęcie do ciągnienia na zimno. Firma powstała w wyniku partnerstwa Joint Venture z tajwańskim producentem z ponad 30-letnim doświadczeniem w produkcji maszyn do ciągnienia na zimno, a w 2013 roku przeszła do działalności będącej w całości własnością firmy. Ten rodowód inżynieryjny oznacza, że nasze maszyny wykorzystują dziesięciolecia wiedzy na temat procesów ciągnienia na zimno – nie tylko konstrukcji mechanicznej, ale także metalurgicznego zrozumienia zachowania różnych materiałów pod wpływem odkształceń.
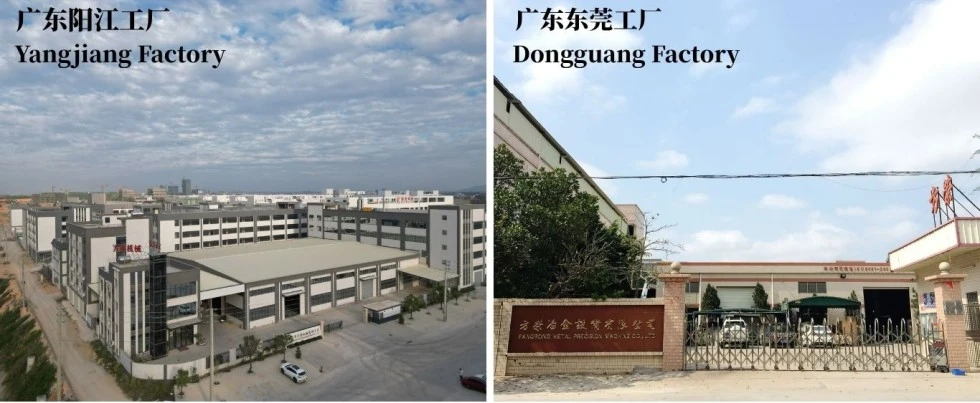
Dwie fabryki: Dongguan Fangrong Metallurgical Equipment Co., Ltd. i Yangjiang Fangrong Machinery Co., Ltd. Roczna zdolność produkcyjna: ponad 650 maszyn. Średni roczny obrót: 45 milionów RMB. Operacje realizowane w dwóch zakładach umożliwiają produkcję równoległą i szybszą dostawę.
Eksportowane do ponad 70 krajów. Ponad 10 000 klientów: ponad 5000 hut stali, ponad 2100 przetwórców stali nierdzewnej, ponad 1800 producentów miedzi, ponad 700 producentów aluminium, ponad 500 klientów z tytanu i stopów specjalnych. Skala ta dostarcza informacji technicznych, z którymi nie może się równać żaden mały producent.
Każda nieregularna hydrauliczna maszyna do ciągnienia na zimno przechodzi przed wysyłką testy pod pełnym obciążeniem: praca na biegu jałowym przez 30 minut, następnie stopniowe ładowanie do wydajności znamionowej. Weryfikacja wymiarowa do ±0,02mm. Monitorowana temperatura oleju nie może przekraczać 60 ℃ przy pełnym obciążeniu. Układ hydrauliczny przetestowany ciśnieniowo pod kątem szczelności.
Usługi instalacji, uruchomienia, szkolenia operatorów, konserwacji i napraw. Globalna sieć partnerów serwisowych zapewniająca lokalne wsparcie i części zamienne.
Dongguan Fangrong Metallurgical Equipment Co., Ltd.— Siedziba główna i główna baza produkcyjna w mieście Dalang w mieście Dongguan. Specjalizuje się w maszynach do ciągnienia na zimno, prostownicach i urządzeniach do walcowania gwintów.
Yangjiang Fangrong Machinery Co., Ltd.-- Obiekt dodatkowy w dystrykcie Yangdong w mieście Yangjiang, zwiększający moce produkcyjne i umożliwiający szybszą dostawę.
1. Zamówienie i inżynieria- Każda maszyna zaprojektowana zgodnie z wymaganiami klienta dotyczącymi sekcji, materiałów i celów produkcyjnych.
2. Zakup i kontrola materiałów-- Wszystkie surowce od kwalifikowanych dostawców z kontrolą przychodzącą.
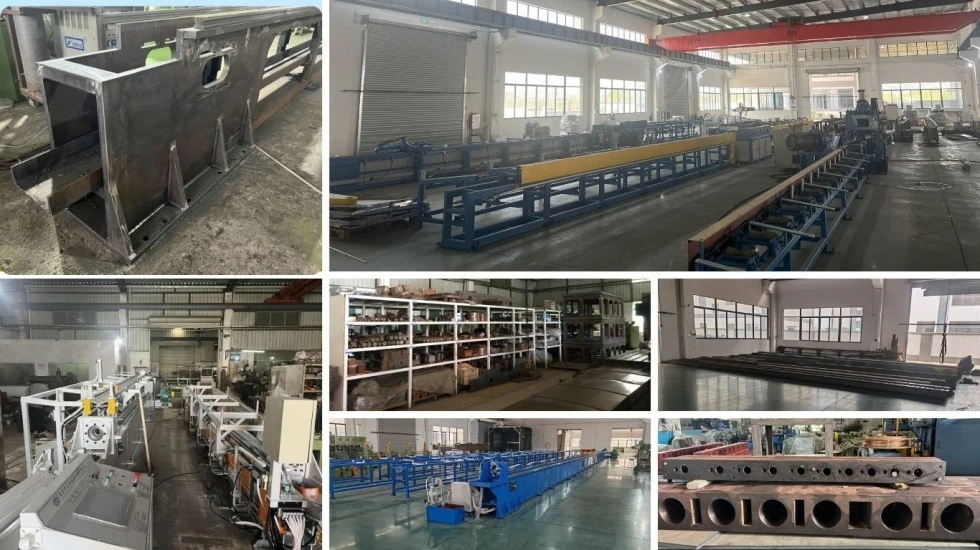
3. Precyzyjna obróbka-- Elementy krytyczne: cylinder główny, wózek pociągowy, uchwyt matrycy, wstępnie naprężona rama, szyny prowadzące. Prostoliniowość prowadnicy ≤0,5mm na całej długości.
4. Zespół układu hydraulicznego-- Jednostki napędowe, zintegrowane bloki zaworów nabojowych, zmontowane i przetestowane systemy sterowania.
5. Podzespół-- Mechanizm podający, system mocowania, opcjonalne zespoły prostujące i tnące.
6. Montaż końcowy- Zintegrowane systemy mechaniczne, hydrauliczne i elektryczne.
7. Integracja PLC i sterowania-- Instalacja oprogramowania i interfejsu HMI.
8. Testowanie przy pełnym obciążeniu-- Każda maszyna: praca na biegu jałowym 30 min, stopniowe ładowanie do wydajności znamionowej, weryfikacja wymiarowa, monitorowanie temperatury oleju (≤60 ℃).
9. Kontrola jakości-- Weryfikacja zgodności z ISO9001:2015.
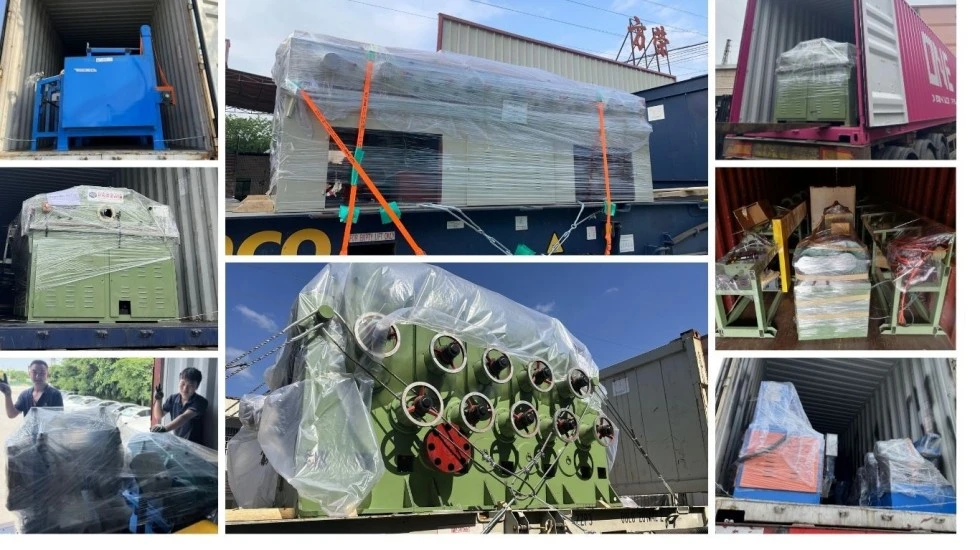
10. Pakowanie i wysyłka-- Bezpieczne opakowanie do wysyłki międzynarodowej z dokumentacją eksportową.
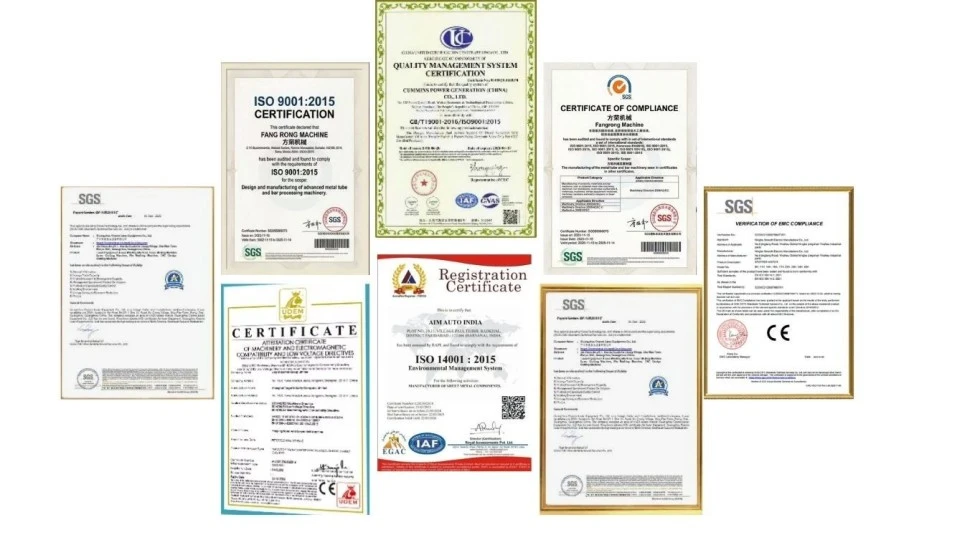
System Zarządzania Jakością ISO9001:2015-- Certyfikat nr: UQ231211R1. Obejmuje projektowanie, zaopatrzenie, produkcję i obsługę posprzedażną.
Certyfikat CE-- Zgodny z europejską dyrektywą maszynową 2006/42/WE. Obejmuje sterowanie oburęczne, kurtyny świetlne bezpieczeństwa i osłony blokowane.
Certyfikat SGS- Niezależna weryfikacja jakości produktów i procesów produkcyjnych.
Patenty krajowe-- 32 patenty na wynalazki + ponad 100 patentów na wzory użytkowe chroniące zastrzeżone technologie w układach hydraulicznych, projektowaniu matryc, sterowaniu automatyzacją i konstrukcji maszyn. Przedstawiciel: 2013207829011, 2008300532117, ZL2015 2 0842922.7.
Profile kwadratowe, prostokątne, sześciokątne, ośmiokątne, owalne, eliptyczne, ceowe, kątowe, o przekroju T i niestandardowe profile asymetryczne. Wymiana matrycy umożliwia szybkie przełączanie pomiędzy profilami. W przypadku odcinków rurowych wewnętrzne trzpienie kontrolują rozkład grubości ścianek.
Ciągnienie na zimno pozwala uzyskać tolerancje do ±0,05 mm w przypadku wymiarów krytycznych. Zachowane są ostre rogi — sekcje formowane na gorąco nie są w stanie dorównać tej precyzji.
Stal węglowa (nisko/średnio/wysokowęglowa, stopowa, HSLA), stal nierdzewna, aluminium, miedź, mosiądz, tytan, stopy niklu i metale specjalne.
| Aspekt | Rysunek na zimno | Walcowanie na gorąco |
| Tolerancja wymiarowa | ±0,05 mm | ±0,5 mm |
| Wykończenie powierzchni | Bez kamienia | Występuje kamień, wymaga czyszczenia |
| Geometria narożnika | Ostry, zdefiniowany | Bułczasty |
| Właściwości mechaniczne | Wzmocnione poprzez hartowanie | W stanie walcowanym, niższa wytrzymałość |
| Odwęglanie | Usuwane przez ścinanie powierzchniowe | Obecne, muszą zostać usunięte maszynowo |
Wymagana siła = zmniejszenie pola przekroju x granica plastyczności materiału x współczynnik odkształcenia (1,2-1,5 dla przekrojów nieregularnych). Zapewniamy bezpłatne obliczenia siły ze specyfikacją materiału i wymiarami docelowymi. W przypadku przekrojów nieregularnych współczynnik odkształcenia jest wyższy niż w przypadku okrągłych ze względu na obróbkę narożników.
Zwykle 15–30% redukcja powierzchni na przejście w przypadku nieregularnych sekcji. W przypadku większych redukcji może być konieczne wielokrotne przejście z wyżarzaniem pośrednim. Zalecamy próby procesu z konkretnym materiałem i geometrią przekroju.
Tak. Koniec przedmiotu obrabianego musi mieć zmniejszoną średnicę, aby przejść przez matrycę. FangRong oferuje zintegrowane maszyny wskazujące (redukujące głowicę) jako część linii produkcyjnej.
Standardowe nieregularne hydrauliczne maszyny do ciągnienia na zimno: 30–60 dni. Maszyny zaprojektowane na zamówienie: 90–120 dni w zależności od specyfikacji. Operacje w dwóch fabrykach umożliwiają równoległą produkcję wielu zamówień.
Zasilanie 380 V, 50–60 Hz. Wymagany fundament betonowy — konstrukcja ramy sprężonej oznacza, że fundament utrzymuje tylko ciężar maszyny, a nie siły ciągnące (siły zawarte są w zamkniętej konstrukcji ramy). Minimalna powierzchnia podłogi: zależy od długości skoku. Wraz z wyceną przesyłamy rysunki fundamentów.
Tak. Nasz zespół inżynierów zapewnia zalecenia dotyczące projektowania matryc, planowanie sekwencji przejść, dobór smaru i wsparcie podczas rozruchu próbnego podczas uruchamiania. Mając ponad 10 000 klientów w ponad 70 krajach, napotkaliśmy i rozwiązaliśmy praktycznie każde wyzwanie związane z rysowaniem przekrojów nieregularnych.
Maszyna, agregat hydrauliczny, system sterowania PLC z HMI, standardowy uchwyt matrycy, jeden zestaw narzędzi rozruchowych, nadzór nad instalacją, uruchomienie i szkolenie operatorów. Matryce dla konkretnych profili są wyceniane osobno w oparciu o geometrię i materiał.
Standard: 30% depozytu, 70% przed wysyłką.
12 miesięcy od uruchomienia.
Ponad 10 000 klientów w ponad 70 krajach. Na życzenie możemy udostępnić referencje branżowe.
Prześlij: rodzaj i gatunek materiału, wymiary sekcji początkowej, rysunek docelowej sekcji gotowej, docelową wielkość produkcji (sztuki/dzień lub tony/dzień) i maksymalną długość gotową. W odpowiedzi przekażemy kalkulację siły, zalecenie modelu, cenę i harmonogram dostaw.
Adres
NR 163, Shatong Road, druga strefa przemysłowa Shabu, miasto Dalang, miasto Dongguan, Guangdong, Chiny
Tel